- الإنجليزية
- الفرنسية
- الألمانيّة
- البرتغاليّة
- الإسبانية
- روسي
- اليابانيّة
- الكوريّة
- العربيه
- اليونانيّة
- الألمانيّة
- تركي
- الإيطالية
- الدانماركية
- الرومانية
- الأندونيسية
- التشيكية
- الأفريكانية
- السويدية
- البولنديّة
- الباسكي
- الكاتالونية
- الاسبرانتو
- الهندية
- لاو
- الألبانية
- الأمهرية
- الأرمينية
- الأذرية
- البيلاروسية
- البنغالية
- البوسنية
- البلغارية
- السيبيونو
- الشيشيوا
- الكورسيكية
- الكرواتية
- الهولندية
- الإستونية
- الفلبينية
- الفنلندية
- الفريزية
- الجاليكية
- الجورجية
- الغوجاراتية
- هايتي
- الهوسا
- هاواي
- العبرية
- همونغ
- الهنغارية
- الإيسلندية
- الإيبو
- جاوي
- الكانادا
- الكازاخية
- الخمير
- الكردية
- قيرغيزستان
- لاتيني
- اللاتفية
- اللتوانية
- لوكسمبو ..
- المقدونية
- مدغشقر
- الملايوية
- المالايالامية
- المالطية
- الماوري
- المراتية
- المنغولية
- البورمية
- النيبالية
- النرويجية
- الباشتو
- الفارسية
- البنجابية
- الصربية
- السوثوية
- السنهالية
- السلوفاكيّة
- سلوفيني
- الصومالية
- ساموا
- الغالية الاسكتلندية
- شونا
- السندية
- سوندانيسي
- السواحلية
- الطاجيكية
- التاميل
- التيلجو
- تايلاندي
- الأوكرانية
- الأردية
- الأوزبكي
- الفيتنامية
- الويلزية
- زوسا
- اليديشية
- اليوروبا
- زولو
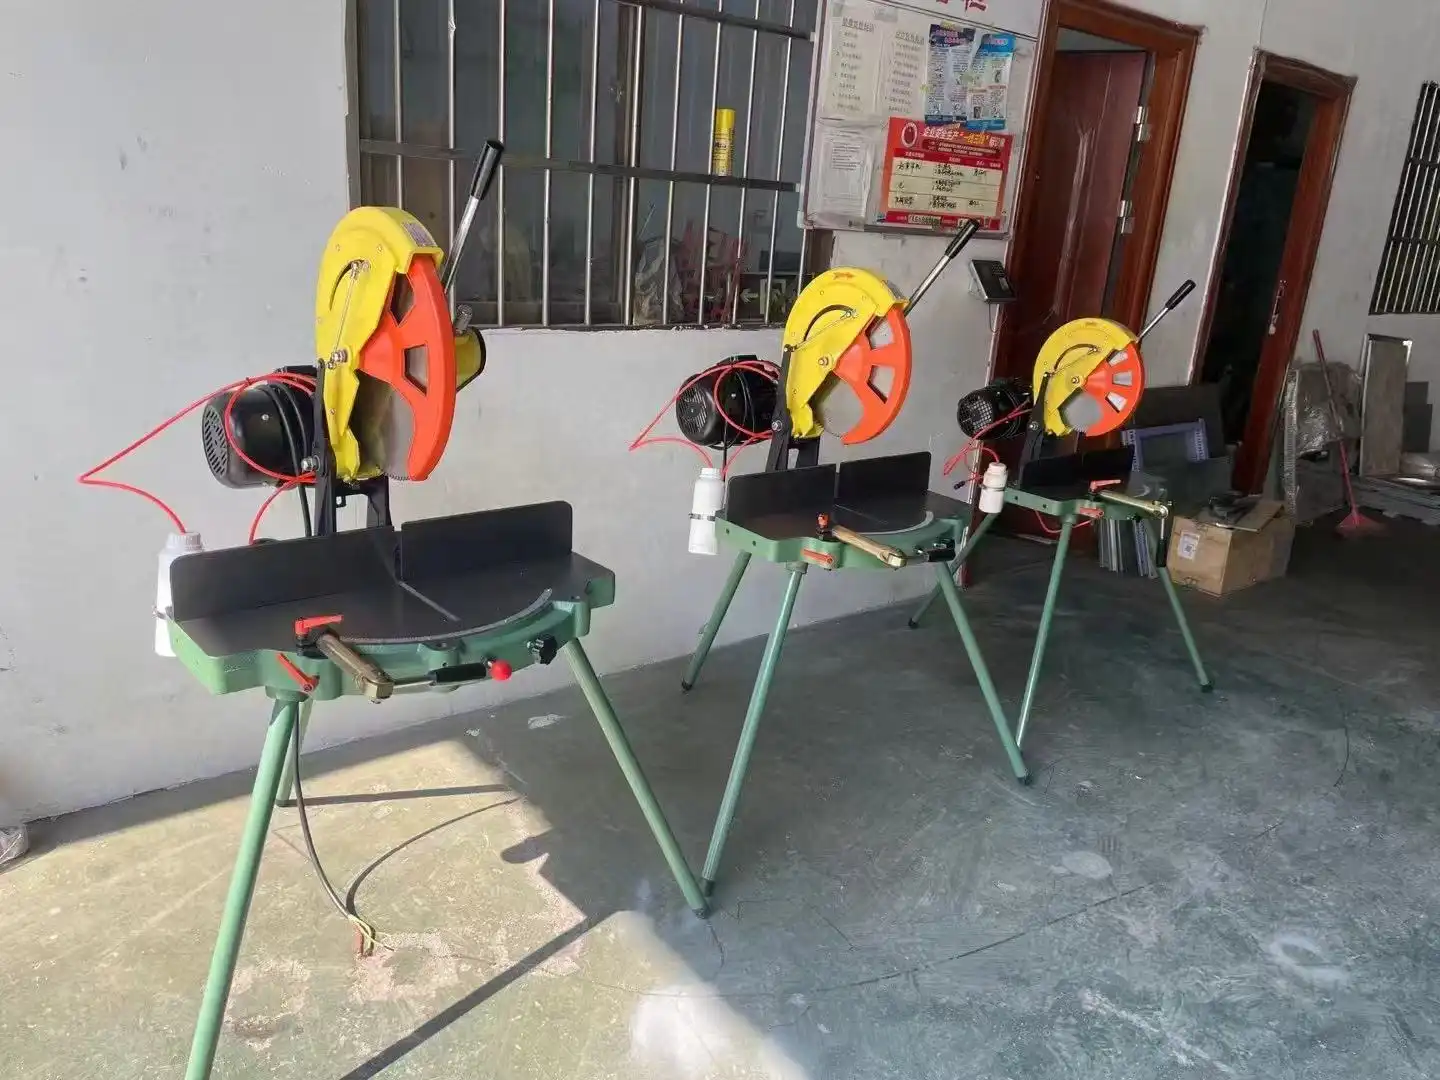
ما مدى اتساق جودة القطع لمنشار قطع قطاعات الألمنيوم؟
تُعرف جودة القطع المتجانسة في ماكينة قطع قطاعات الألمنيوم بقدرتها على إنتاج قطع دقيقة ومتجانسة لمختلف القطاعات دون انحراف يُذكر عن المسار المطلوب. ويتجلى هذا التجانس في الحفاظ على المقاسات ضمن معايير ±0.1 مم، وخلوّ الحواف من النتوءات، وضمان ثبات الزوايا طوال عمليات الإنتاج. ويتأثر التناسق بعوامل مثل حدة الشفرة، وصلابة الماكينة، وثبات معدل التغذية، وكفاءة نظام التبريد، والمعايرة الصحيحة. كل هذه العوامل بالغة الأهمية للبنائين والمطورين ومصممي الأنظمة الذين يحتاجون إلى تجميع أجزاء النوافذ والأبواب والجدران الستائرية بكفاءة عالية.
إخلاء المسؤولية: نتائج اختبار المنتج الفعلية والوثائق الفنية من الشركات المصنعة هي أفضل الطرق لتأكيد خصائص الأداء المحددة.
فهم اتساق جودة القطع في مناشير قطع قطاعات الألمنيوم
ما الذي يحدد اتساق الجودة في قص الأشكال؟
لا يقتصر اتساق الجودة على مجرد إجراء قطع دقيق واحد، بل يشمل تتبع مدى تكرار ودقة قيام الآلة بإجراء نفس القطع على آلاف القطاعات. عند تصنيع النوافذ والأبواب، تكون هوامش التفاوت في التجميع دقيقة للغاية، حتى أن الاختلافات الطفيفة قد تؤدي إلى مشاكل في التركيب. الدقة الأبعادية (قياسات الطول والزاوية الدقيقة)، وجودة تشطيب السطح (خلوه من النتوءات أو التشوهات)، والتكرار (الفرق بين القطع) هي العناصر الثلاثة التي تُحقق هذا الاتساق. عند فحص معدات القطع، يجب على مديري المشتريات إيلاء اهتمام دقيق لهذه المواصفات لأنها تؤثر بشكل مباشر على جودة تجميع المعدات وعلى مطالبات التأمين.
المعايير الحاسمة التي تؤثر على اتساق القطع
تُضبط دقة القطع من خلال عدد من العوامل التقنية. يُعد شكل الشفرة بالغ الأهمية، فالشفرات ذات الرؤوس الكربيدية بعرض 350-500 مم تحافظ على حدتها لفترة أطول من الشفرات الفولاذية العادية، مما يمنع تغير أبعادها أثناء عمليات القطع الطويلة. عند العمل مع قطاعات يصل ارتفاعها إلى 200 مم، لا تنحني الآلات الصلبة تحت الأحمال، كما أن قواعد الحديد الزهر التي تقلل الاهتزازات أفضل من الإطارات خفيفة الوزن. استقرار المحرك لا يقل أهمية، فالأنظمة التي توفر طاقة من 2.2 إلى 4.0 كيلوواط بسرعة ثابتة من 2800 إلى 3200 دورة في الدقيقة لا تسمح بتغيرات في السرعة تُلحق الضرر بالتشطيبات. تعمل أجهزة التبريد على منع تمدد المادة والشفرة عند ارتفاع درجة حرارتهما، وبالتالي تبقى الأبعاد ثابتة أثناء عملية القطع.
معايير القياس في بيئات الأعمال بين الشركات
يستخدم المشترون الصناعيون إجراءات قياس محددة لماكينات قطع قطاعات الألمنيوم لضمان اتساق القطع. تُثبت اختبارات انحراف المغزل باستخدام مؤشرات القياس أن التباين القطري يبقى أقل من 0.01 مم. أي انحراف زائد يظهر على شكل أخطاء زاوية في كل عملية قطع. كما يُستخدم قياس التداخل الليزري للتحقق من التوازي بين قضبان التوجيه ومسارات حركة الشفرة، مما يضمن استقامتها طوال شوط القطع. عادةً ما يتضمن اختبار عينات الدفعات عدّ 50 عملية قطع متتالية وحساب قيمة مؤشر قدرة العملية (Cpk). يجب أن تُظهر الماكينات المُخصصة للإنتاج قيمة Cpk تبلغ 1.33 أو أعلى، مما يعني أنها تتمتع بتحكم جيد في العملية. تُوفر هذه الاختبارات للخبراء دليلاً قاطعاً على قدرتهم على تقييم مهارات المورد خلال عملية الشراء.
أنواع ماكينات قطع قطاعات الألمنيوم وتأثيرها على اتساق الجودة
الأنظمة اليدوية مقابل الأنظمة شبه الآلية
تؤثر طريقة التحكم بشكل كبير على مدى اتساق النتائج. تعتمد الآلات اليدوية بشكل كبير على مهارة المشغل. يمكن للعمال المهرة تحقيق نتائج جيدة، لكن الاختلافات بين الأفراد قد تُسبب مشاكل بين الورديات أو عند تغيير الموظفين. تُدمج آليات التغذية الهوائية ومحددات الزاوية الثابتة في الأنظمة شبه الآلية، مما يقلل بشكل كبير من أخطاء المشغلين. باستخدام محددات ميكانيكية بدلاً من المنقلة اليدوية للتبديل بين 45° و90°، تُزيل خاصية تغيير الزاوية أخطاء القياس. يمكن للمصانع المتوسطة والكبيرة التي تعمل بمقاطع قياسية الحصول على استقرار أفضل مع الإعدادات شبه الآلية مع القدرة على تلبية الطلبات الخاصة.
تأثير طريقة القطع على سلامة الشكل
يستخدم صانعو النوافذ والأبواب أدوات القطع أحادية الرأس لأنها تُنتج قطعًا مستقيمة أكثر دقة من أنظمة القطع متعددة المحطات. ويُسهم محور القطع المُتخصص في التخلص من الأخطاء الناتجة عن القيام بعدة مهام في آنٍ واحد. ويؤثر اختيار حجم الشفرة المناسب تأثيرًا مباشرًا على جودة القطع. فالشفرات ذات الأقطار الأكبر (حتى 500 مم) تعمل بزوايا تلامس أقل للأسنان، مما يعني أنها تُنتج نهايات أكثر نعومة مع عدد أقل من النتوءات. ويمكن قطع أشكال إطارات النوافذ القياسية بعرض قطع يصل إلى 120 مم، بينما يُمكن تلبية احتياجات البناء الخاصة بارتفاع قطع يصل إلى 200 مم. وبمعرفة هذه الحدود، يُمكن تجنب المبالغة، التي تُؤثر سلبًا على كلٍ من الدقة وجودة سطح القطع.
اعتبارات نظام التغذية
تؤثر أنظمة التغذية بشكل كبير على اتساق الإنتاج بشكل متكرر. تُعدّ التغذية اليدوية مناسبة للأعمال الخاصة التي تُنفذ بكميات صغيرة، ولكنها تُسبب تباينًا في الإعدادات. أما أنظمة التغذية الهوائية، فتستخدم ضغط ربط ثابتًا وتُحرك القطع بمعدلات مُتحكم بها، مما يُزيل أخطاء تحديد الموضع الناتجة عن المُشغل. يجب معايرة قوة الربط بدقة متناهية؛ فالضغط غير الكافي يسمح للقطعة بالتحرك أثناء القطع، بينما الضغط الزائد يُؤدي إلى انحناء القطع ذات الجدران الرقيقة. تحتوي الآلات الحديثة على مُستشعرات ضغط تُغير قوة التثبيت بناءً على قياسات القطعة. وبهذه الطريقة، تبقى قوة التثبيت ثابتة عبر مختلف المقاطع العرضية دون أي تدخل من المُشغل.
تحسين جودة القطع وتناسقها - أفضل الممارسات ونصائح الصيانة
بروتوكولات الصيانة الروتينية للشفرات
لا تزال حالة الشفرة في ماكينة قطع قطاعات الألمنيوم العامل الأهم في ضمان دقة القطع. يؤدي تراكم أكسيد الألمنيوم والتشققات الدقيقة إلى تآكل أسنان الكربيد بمرور الوقت، مما يقلل من جودة القطع قبل أن يصبح تأثيرها واضحًا. يُحسّن وضع خطط جديدة بناءً على عدد الأمتار الطولية المقطوعة بدلًا من الفترات الزمنية من دقة القطع. كما أن تنظيف الشفرات جيدًا بين عمليات الاستبدال يُزيل تراكم المعدن الذي يُسبب عدم انتظام قوى القطع. عند فحص الشفرة، يجب البحث عن أطراف الكربيد المفقودة، والانحراف الجانبي عند تركيب الشفرة، والتأكد من أن الأسنان ذات الشكل الصحيح. في حال وجود أي مشكلة، يجب استبدال الشفرة فورًا للحفاظ على مستوى الدقة المطلوب وفقًا للمعايير.
إجراءات معايرة ومحاذاة الآلات
بدون اختبارات دورية، حتى الآلات القوية تبدأ بالانحراف عن المخطط لها. عند فحص المحاذاة كل ثلاثة أشهر، يجب التأكد من أن الشفرة عمودية على سطح الطاولة في عدة نقاط مختلفة، لأن ضبط الإطار قد يؤثر على الدقة. تمنع فحوصات توازي قضبان التوجيه حدوث قطع مدببة تبدو مناسبة من أحد طرفيها ولكنها لا تفي بالمتطلبات من الطرف الآخر. يضمن استخدام كتل دقيقة لفحص محددات الزاوية بقاء مجموعات 45° و90° صحيحة. في هذه الحالة، يتفاقم انحراف المعايرة عند وصلات القطع المائلة، مما يؤدي إلى فشل التجميع. يوفر توثيق نتائج الاختبار دليلاً على ضمان الجودة لمستخدمي B2B الذين يدققون الموردين.
تحسين نظام التبريد
تؤدي أنظمة التبريد بالرش الأوتوماتيكية وظيفتين: فهي تمنع تمدد قطع العمل عند ارتفاع درجة حرارتها، كما أنها تُطيل عمر الشفرات من خلال التحكم في درجة الحرارة. يجب فحص تركيز سائل التبريد، فالمخاليط المخففة جدًا تفقد خصائصها التشحيمية، مما يزيد الاحتكاك وخشونة السطح. يؤثر موضع الفوهة على تجانس التبريد؛ فالمحاذاة الصحيحة تُوجه سائل التبريد بدقة إلى منطقة القطع بدلًا من غمر الشفرة بالكامل. يجب أن يكون معدل التبريد مساويًا لسرعة القطع. في حال عدم كفاية التبريد أثناء العمليات عالية السرعة، تتراكم الحرارة في مناطق معينة، مما يؤدي إلى تشوه القطع ذات الجدران الرقيقة. بتنظيف النظام بانتظام، يمكنك منع تلوث سائل التبريد بجزيئات الألومنيوم الدقيقة التي تُسرّع من تآكل الشفرة.
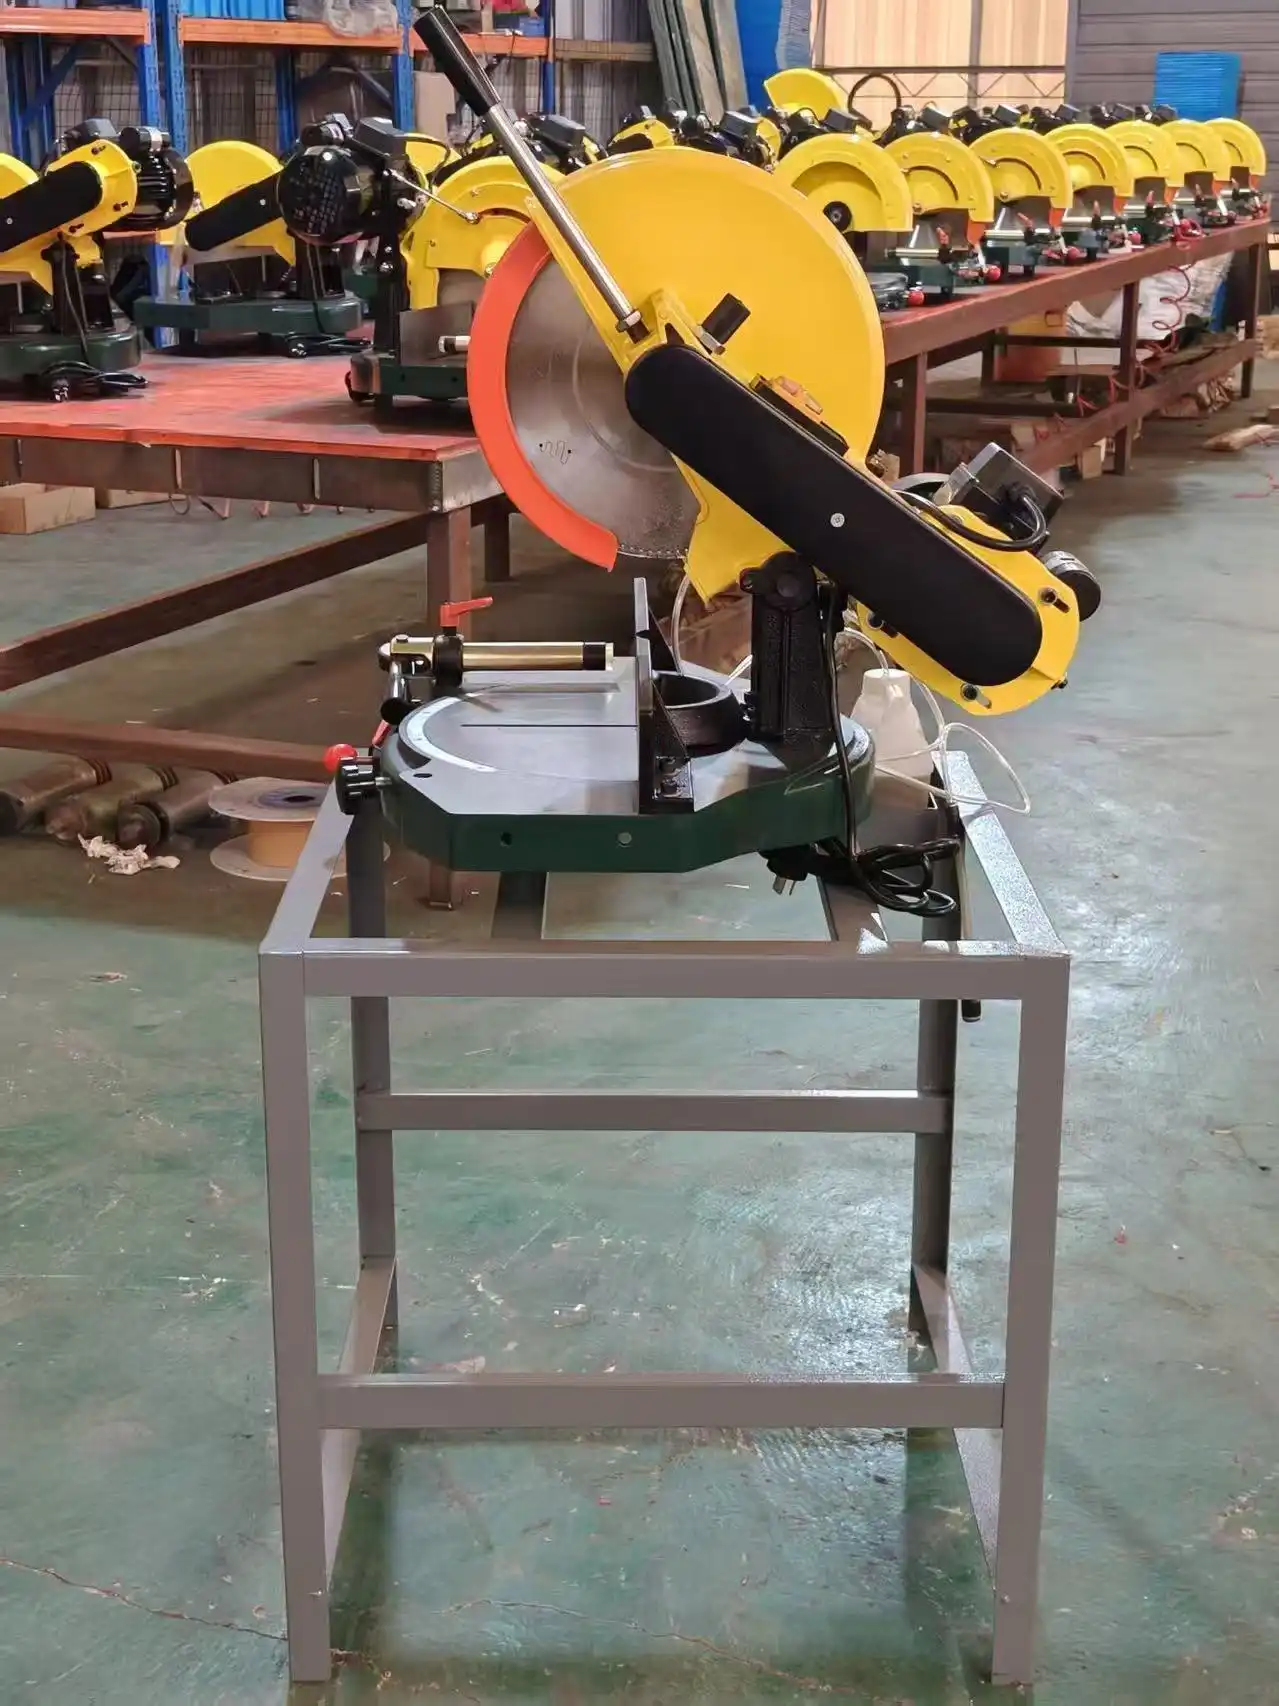
مقارنة ماكينات قطع قطاعات الألمنيوم: اختيار الماكينات التي تضمن اتساق الجودة
تقييم المواصفات الأساسية لاحتياجات الشركات (B2B)
عند اختيار أدوات القطع للاستخدام التجاري، ينبغي إيلاء الأولوية لبعض الميزات. فمواصفات الدقة العالية التي تصل إلى ±0.1 مم تُظهر أداءً ممتازًا يُضاهي جودة التصنيع، وهو مثالي للاستخدامات التصميمية التي تتطلب دقة عالية في التجميع. كما أن قدرة المحرك التي تتراوح بين 2.2 و4 كيلوواط توفر قوة كافية لقطع أشكال يصل ارتفاعها إلى 200 مم دون سحبها، مما يحافظ على جودة السطح. وتُعد سرعات الدوران التي تتراوح بين 2800 و3200 دورة في الدقيقة مثالية لقطع وتشطيب معادن الألومنيوم التي تُستخدم غالبًا في أنظمة النوافذ. وتتيح مرونة الجهد الكهربائي (220 فولت و380 فولت) تشغيل الأدوات على أنظمة الكهرباء المختلفة في المباني دون الحاجة إلى إجراء تعديلات مكلفة على الطاقة.
البنية التحتية للموثوقية والدعم
تتأثر التكلفة الإجمالية للملكية ودقة الإنتاج لماكينة قطع قطاعات الألمنيوم بشكل مباشر بعمرها الافتراضي. تساهم قطع الغيار الصناعية عالية التحمل، مثل الإطارات المصبوبة بدلاً من وصلات اللحام، والمحامل المغلقة في نقاط الارتكاز، وقضبان التوجيه المقواة، في إطالة عمر المعدات باهظة الثمن. يمكن الحصول على قطع الغيار خلال 48 إلى 72 ساعة، مما يمنع تفاقم فترات التوقف عن العمل وتعطيل خطط تسليم المشاريع. كما أن سرعة استجابة الدعم الفني لا تقل أهمية؛ فالبائعون الذين يقدمون اختبارات عبر الإنترنت وخدمة ميدانية في مناطق محددة يقللون من الوقت اللازم لحل المشكلات. وتُظهر الضمانات طويلة الأجل التي تغطي قطع الغيار والصيانة ثقة الشركة المصنعة في موثوقية المنتج.
موازنة مستوى الأتمتة مع الاحتياجات التشغيلية
يعتمد اختيار التحكم اليدوي أو شبه الآلي على حجم الإنتاج ومستوى الدقة المطلوب. بالنسبة للعمليات التي تُجري أقل من 100 عملية قطع يوميًا، قد تكون الطرق اليدوية كافية، خاصةً عند التعامل مع مجموعة واسعة من الأشكال الفريدة. أما التغذية شبه الآلية وضبط الزاوية المسبق، فهما مفيدان للغاية للمصانع التي تُجري أكثر من 500 عملية قطع يوميًا. إن زيادة الإنتاجية والدقة تجعل الاستثمار مجديًا في غضون أشهر. تُعدّ الطرق الهجينة، التي تستخدم الأدوات اليدوية وشبه الآلية للمهام القياسية والمتخصصة، الطريقة الأكثر مرونة وكفاءة لتلبية الاحتياجات المتنوعة في صناعة النوافذ والأبواب.
دراسات حالة وتطبيقات صناعية توضح اتساق جودة القطع
متطلبات الدقة في تصنيع إطارات النوافذ
يُعدّ تصنيع النوافذ للمنازل والشركات مثالًا جيدًا على أهمية دقة القطع في مجال الأعمال. وللحصول على إحكام تام ضد تسرب المياه في وصلات الزوايا المشطوفة في الإطارات المعدنية، يجب أن تكون الزوايا دقيقة في حدود 0.1 درجة. فإذا لم تكن الزوايا دقيقة، ستظهر فجوات تُقلل من كفاءة العزل في استهلاك الطاقة ومقاومة الماء. وقد وجدت إحدى شركات النوافذ متوسطة الحجم، التي كانت تُصنّع 300 إطار يوميًا، أن التحوّل من القطع اليدوي إلى القطع شبه الآلي قد خفّض عدد الإصلاحات المطلوبة بنسبة 8% إلى أقل من 2%. وقد وفّر ذلك لهم المال على المواد وجعل عمليات التسليم أكثر موثوقية. كما منحتهم الأدوات الدقيقة القدرة على تحقيق الاتساق، مما مكّنهم من تقديم وعود دقيقة بالمواصفات المطلوبة للمقاولين العامين، الأمر الذي جعلهم أكثر قدرة على المنافسة.
إنتاج مكونات نظام الجدران الستائرية
يضطر فنيو تركيب الجدران الستائرية إلى العمل بدقة متناهية نظرًا لأن أشكالها لا تتصل بالهيكل الفولاذي إلا في نقاط محددة. وقد طبقت إحدى الشركات المتخصصة في تصنيع الجدران الستائرية للمباني التجارية الشاهقة معايير صارمة للجودة، مثل التحكم الإحصائي في عمليات القطع. ومن خلال الحفاظ على قيم مؤشر أداء العملية (Cpk) أعلى من 1.5 عبر الصيانة الدورية للآلات وتدريب المشغلين، تمكنت الشركة من خفض معدلات الفشل إلى أقل من 0.5%، وهو المعدل المطلوب للمشاريع الحاصلة على شهادة LEED. وقد أثمر استثمارهم في أدوات القطع الدقيقة المزودة بنظام تبريد تلقائي وبنية صلبة، حيث قلل من عدد التعديلات التي كان لا بد من إجرائها في الموقع أثناء التركيب، وحسّن صورتهم لدى شركات الهندسة المعمارية.
كفاءة الطاقة في العمليات ذات الحجم الكبير
لا تقتصر كفاءة الإنتاج على سرعة القطع فحسب، بل تشمل أيضًا كمية الطاقة المُستهلكة وكيفية استخدام المواد. قام أحد موزعي النوافذ، الذي يتعامل مع مُلاك المنازل الذين يُجددون منازلهم، بدراسة طريقة قطع النوافذ، ووجد أن استخدام شفرات حادة وتحسين معدلات التغذية قد خفض حمل المحرك بنسبة 18% مقارنةً بالطرق السابقة. وبدلًا من تشغيل نظام التبريد التلقائي باستمرار، أصبح يعمل فقط أثناء عمليات القطع، مما وفّر الماء. هذه التحسينات التشغيلية، التي أصبحت ممكنة بفضل الآلات الحديثة، خفضت تكلفة تصنيع كل وحدة مع الحفاظ على معايير الجودة التي تحتاجها شبكة الموزعين للبقاء قادرة على المنافسة في سوق استبدال النوافذ.
خاتمة
تتحقق جودة القطع المتسقة باستخدام ماكينة قطع قطاعات الألمنيوم من خلال الجمع بين قوة الماكينة ومهارات الصيانة والمعرفة التشغيلية. يرتبط انتظام عمليات الإنتاج المختلفة ارتباطًا وثيقًا بعوامل تقنية مثل الدقة التي تصل إلى 0.1 مم، وتقنية شفرات الكربيد، وأنظمة التحكم شبه الآلية، ونظام التبريد المدمج. إن معرفة كيفية تأثير تصميم المعدات وقواعد المعايرة وصيانة الشفرات على التوحيد يساعد المشترين على اتخاذ خيارات تلبي احتياجات المشروع. عند شراء أدوات القطع الدقيقة، ستحصل على عائد واضح على استثمارك من خلال تقليل العمل الذي يحتاج إلى إعادة، وتسريع عملية التجميع، وتحسين صورتك لدى المقاولين والمطورين.
الأسئلة الشائعة
س1: كيف يؤثر قطر الشفرة على اتساق القطع؟
ج: تقطع الشفرات الأكبر حجماً، وخاصة تلك التي يتراوح قطرها بين 450 و500 مم، المواد بزوايا أعمق، مما ينتج عنه تشطيبات أفضل مع عدد أقل من النتوءات. كما أن القطر الأكبر يعني أن عدد أسنان القطع الملامسة للمادة أكبر، مما يوزع التآكل ويحافظ على دقة الأبعاد على مدى فترات إنتاج أطول مقارنةً بالشفرات ذات القطر الأصغر.
س2: ما هو جدول الصيانة الذي يضمن اتساق القطع الأمثل؟
أ: تشمل الصيانة الجيدة فحص سائل التبريد يوميًا، وتنظيف الشفرات ومراجعتها أسبوعيًا، وفحص محاذاتها شهريًا، ومعايرتها الكاملة كل ثلاثة أشهر. بدلًا من الاعتماد على فترات زمنية محددة، يُنصح باستبدال الشفرات بناءً على طول القطع بالمتر. على سبيل المثال، يجب استبدال شفرات الكربيد عالية الجودة كل 8,000 إلى 12,000 متر في عمليات قطع المعادن.
س3: هل تستطيع الآلات شبه الأوتوماتيكية التعامل مع متطلبات الزاوية المخصصة؟
ج: تعمل الأنظمة شبه الأوتوماتيكية بكفاءة عالية عند ضبط الزوايا، مثل 45° و90°، لكن الزوايا الخاصة تتطلب ضبطًا يدويًا. عند استخدام الآلات شبه الأوتوماتيكية للإنتاج المنتظم والآلات اليدوية للأعمال المتخصصة، ستحصل على أفضل ما في كلا النظامين: الاتساق والحرية.
س4: ما التدريب الذي يحتاجه المشغلون للحصول على جودة قطع متسقة؟
ج: كجزء من تدريبهم، ينبغي على المشغلين تعلم كيفية تثبيت الماكينة بشكل صحيح، واختيار الشفرة المناسبة للعمل، واكتشاف العلامات الأولى لتآكل الشفرة، واستخدام نظام التبريد، والتحقق من المحاذاة الأساسية. تضمن الشهادات القائمة على الكفاءة أن يعرف العمال كيف تؤثر أفعالهم على جودة ودقة القطع.
احصل على حلول قطع دقيقة من شركة هاولف لمواد البناء
إلى جانب مجموعتنا الكاملة من أنظمة النوافذ والأبواب، تُصنّع شركة هاولف لمواد البناء أدوات قطع عالية الجودة لقطاعات الألمنيوم منذ 18 عامًا. تتميز آلات القطع عالية الدقة لدينا بالمواصفات التقنية التي ذكرناها سابقًا: دقة ±0.1 مم، وإمكانية الضبط بزاوية 45°/90°، ونظام تبريد تلقائي، وتقنية شفرات الكربيد. هذا يضمن اتساق عمليات التصنيع لديكم. بصفتنا شركة رائدة في بيع آلات قطع قطاعات الألمنيوم، نقدم دعمًا فنيًا شاملًا، بدءًا من مساعدتكم في اختيار المعدات المناسبة وصولًا إلى تدريبكم على استخدامها. خدماتنا معتمدة بشهادات ISO وCE.
يعرف فريقنا الهندسي تمامًا احتياجات مصنعي الجدران الستائرية، ومركبي أنظمة النوافذ، والمقاولين الذين يعملون على عدد كبير من الطلبات. يمكننا تجهيز معداتكم بما يتناسب مع مقاساتكم وحجم إنتاجكم، ونحتفظ بمخزون كافٍ لضمان التسليم خلال 25 إلى 30 يومًا. علاقتنا مع كبار موردي المواد، إلى جانب قدرتنا على إجراء تعديلات دقيقة، تُمكّننا من تقديم حلول متكاملة تلبي جميع احتياجاتكم التصنيعية. تواصلوا مع kristin@haolvwindows.com لمناقشة كيف يمكن لتقنياتنا المتطورة وخدماتنا الاستشارية الفنية مساعدتكم في تحسين انتظام إنتاجكم وضمان موثوقية تسليم مشاريعكم.
مراجع حسابات
1. رابطة مصنعي المنتجات المعمارية الأمريكية. (2021). معايير تصنيع بثق الألمنيوم لتطبيقات النوافذ والأبواب . منشور AAMA رقم TIR-A8-18.
2. هيئة تحرير دليل الآلات. (2020). دليل الآلات، الطبعة 31: دليل لقطع المعادن وتكنولوجيا أدوات الآلات . دار النشر الصناعية.
3. المجلس الوطني لتصنيف النوافذ والأبواب. (2022). معايير ضمان الجودة والتصنيع لأنظمة النوافذ المصنوعة من الألومنيوم . وثيقة فنية رقم 500-2022 صادرة عن المجلس الوطني لتصنيف النوافذ والأبواب.
4. توتن، جي إي وماكنزي، دي إس (2019). دليل الألومنيوم: المجلد 1 - علم المعادن الفيزيائي والعمليات . دار نشر مارسيل ديكر.
5. جمعية مهندسي التصنيع. (2021). تكنولوجيا التشغيل الدقيق: اختيار معدات القطع ومراقبة الجودة . سلسلة الأوراق الفنية لجمعية مهندسي التصنيع MR21-285.
6. المنظمة الدولية للمقاييس. (2020). ISO 8486-2:2020 - المواد الكاشطة المُرتبطة - تحديد وتصنيف توزيع حجم الحبيبات - الجزء 2: الحبيبات الدقيقة من F230 إلى F2000 . لجنة المعايير ISO TC29/SC5.
قناة سريعة وبسيطة لإرسال الطلبات، توفر أسعارًا مناسبة لشراء النوافذ والأبواب بالجملة.