- inglese
- francese
- tedesco
- portuguesa
- spagnolu
- russo
- giapponese
- Korean
- arabo
- Grecu
- tedesco
- turco
- italiano
- avicoltura
- rumeno
- Lingua indonesiana
- Czech
- francese afrikaans
- Swedish
- Pierre Raffarin
- basco
- català
- espéranto
- lingua hindi
- Lao
- albanese
- Aromanian
- Armenian
- azerbaijani
- italiani
- francese bengali
- bosnian war
- bulgare
- Cebuano
- Chichewa
- corsican,
- Croatian
- olandese
- Estonian
- famiglia
- finlandese
- Frisian
- galizianu
- lingua
- lingua gujarati
- Haitian
- Hausa
- Hawaiian
- arabicae
- hmong
- Natasha
- islandese
- Igbo
- Javanese
- Kannada
- Kazakh
- Khmer
- Kurdish
- lingua chirghisa
- latinu
- italiani
- Littuanianu
- Luxembou..
- Fra
- Malagasy
- Tetum
- Malayalam
- Malaise
- Maori
- Marathi
- mongolian
- Birmanu
- Nepali
- Lignu
- Pashto
- peruviana
- musica cultura
- serbi
- Sesotho
- Martinez
- Sluvaccu
- sloveno
- Somali
- Saudi Arabian
- scozzese
- shona
- sindhi
- Sundanese
- amarico
- Tajik
- Altra
- hong
- tailandese
- portoghese
- Urdu
- headless
- vietnamita
- perce
- sources
- veneta
- Yoruba
- Zulu
Chì ghjè a cunsistenza di a qualità di tagliu di una sega per taglià profili in aluminiu?
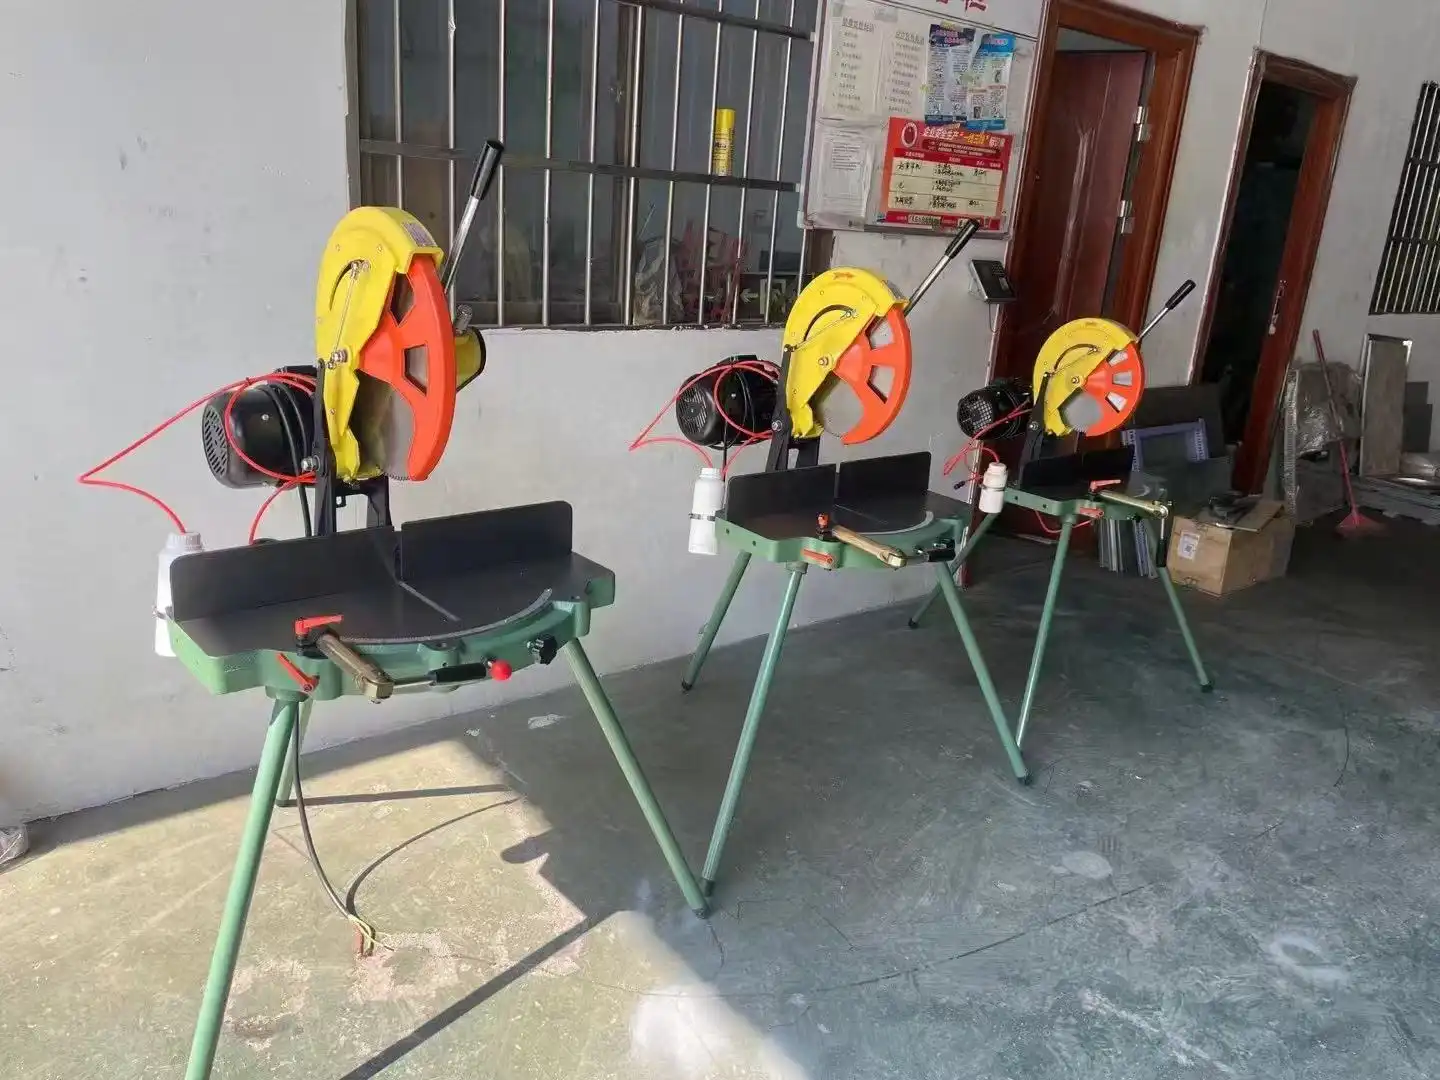
L'uniformità di a qualità di tagliu in una macchina di tagliu di profili in alluminio hè a capacità di a macchina di pruduce tagli esatti è uniformi in una varietà di profili senza devià significativamente da u percorsu previstu. Questa uniformità hè dimustrata mantenendu e dimensioni in i standard di ± 0.1 mm, creendu bordi senza bave è assicurendu chì l'anguli restinu listessi in tutta a pruduzzione. A cunsistenza hè influenzata da fattori cum'è l'affilatura di a lama, a rigidità di a macchina, a stabilità di a velocità di alimentazione, l'efficacia di u sistema di raffreddamentu è a calibrazione curretta. Tutti questi sò assai impurtanti per i custruttori, i sviluppatori è i cuncettori di sistemi chì anu bisognu di assemblà in modu affidabile pezzi di finestre, porte è facciate continue.
Avvertenza: I risultati di e teste di u produttu è a ducumentazione tecnica di i pruduttori sò i migliori modi per cunfirmà qualità di prestazione specifiche.
Capisce a Cunsistenza di a Qualità di Tagliu in e Seghe da Tagliu di Profili in Aluminiu
Chì definisce a cunsistenza di a qualità in u tagliu di profili?
A cunsistenza di a qualità hè più chè fà un solu tagliu precisu. Segue a frequenza è a precisione di e stesse operazioni di tagliu nantu à migliaia di profili. Quandu si fabricanu finestre è porte, e tolleranze di assemblaggio sò assai strette, è ancu e piccule differenze ponu purtà à prublemi di adattamentu. A precisione dimensionale (misure precise di lunghezza è angulu), a qualità di a finitura superficiale (senza bave o deformazioni) è a ripetizione (differenza trà i tagli) sò i trè elementi chì rendenu sta cunsistenza. Quandu i responsabili di l'acquisti esaminanu l'attrezzatura di tagliu, devenu fà molta attenzione à queste specifiche perchè anu un effettu direttu nantu à a qualità di l'attrezzatura è nantu à e richieste di rimborsu.
Parametri critichi chì influenzanu a cunsistenza di u tagliu
L'uniformità di u tagliu hè cuntrullata da una quantità di fattori tecnichi. A forma di a lama hè assai impurtante. E lame cù punta di carburo cù larghezze di 350-500 mm restanu affilate più longu chè l'acciaio regulare, ciò chì impedisce à e dimensioni di spustassi durante i lunghi cicli. Quandu si travaglia cù profili finu à 200 mm d'altezza, e macchine rigide ùn si pieganu micca quandu sò caricate, è e basi in ghisa chì riducenu e vibrazioni funzionanu megliu cà i telai leggeri. A stabilità di u mutore hè altrettantu impurtante: sistemi chì furniscenu da 2.2 à 4.0 kW à una velocità di arrestu costante di 2800 à 3200 giri/min cambianu a velocità chì danneghjanu e finiture. I dispositivi di raffreddamentu impediscenu à u materiale è à a lama di espandersi quandu si riscaldanu, dunque e dimensioni restanu listesse durante u prucessu di tagliu.
Norme di misurazione in ambienti B2B
Prucedure di misurazione specifiche sò aduprate da i cumpratori industriali per una Macchina di Taglio di Profili in Alluminio per assicurassi chì i tagli sianu consistenti. I testi di runout di u mandrinu cù indicatori à quadrante dimostranu chì a variazione radiale ferma sottu à 0.01 mm. Troppu runout si manifesta cum'è errori angulari in ogni tagliu. L'usu di l'interferometria laser per verificà u parallelismu trà e guide è i percorsi di viaghju di a lama assicura chì sianu dritti in tutta a corsa di tagliu. I testi di lotti di mostra includenu di solitu u contu di 50 tagli di fila è a determinazione di u valore Cpk (Process Capability Index). E macchine chì sò destinate à esse aduprate in pruduzzione devenu mustrà un valore Cpk di 1.33 o superiore, ciò significa chì anu un bon cuntrollu di u prucessu. Queste validazioni danu à u persunale espertu una prova solida chì ponu ghjudicà e cumpetenze di un fornitore durante u prucessu di acquisti.
Tipi di Macchine da Taglio di Profili in Aluminiu è u so Impattu nantu à a Cunsistenza di a Qualità
Sistemi manuali versus semi-automatici
U metudu di cuntrollu hà un grande impattu annantu à a cunsistenza di i risultati. E macchine manuali dipendenu assai da a cumpetenza di a persona chì l'opera. I travagliadori qualificati ponu ottene boni risultati, ma e differenze trà e persone ponu causà prublemi trà i turni o quandu si verificanu cambiamenti di persunale. I meccanismi di alimentazione pneumatica è i fermi à angolo fissu sò integrati in i sistemi semi-automatici, ciò chì riduce assai l'errori fatti da l'operatori. Usendu fermi meccanichi invece di goniometri manuali per cambià trà 45° è 90°, a funzione di cambiamentu d'angolo elimina l'errori di misurazione. I fabricatori di medie è grandi dimensioni chì travaglianu cù profili standard ponu ottene una migliore stabilità cù cunfigurazioni semi-automatiche pur essendu capaci di gestisce ordini unichi.
Impattu di u metudu di tagliu nantu à l'integrità di u prufilu
I fabricatori di finestre è porte utilizanu strumenti di taglio à testa unica perchè facenu tagli dritti in modu più consistente chè i sistemi multi-stazione. L'asse di taglio specializatu elimina l'errori chì derivanu da fà parechje cose à tempu. Sceglie a taglia ghjusta di a lama hà un effettu direttu nantu à a qualità di u taglio. E lame di diametru più grande (finu à 500 mm) travaglianu à anguli di cuntattu di i denti più bassi, ciò chì significa chì facenu estremità più lisce cù menu bave. E forme standard di i telai di e finestre ponu esse tagliate cù una larghezza di taglio finu à 120 mm, è i bisogni speciali di custruzzione ponu esse soddisfatti cù un'altezza di taglio finu à 200 mm. Cunnoscendu questi limiti, pudete evità di esagerà, ciò chì danneghja sia a precisione sia a finitura superficiale.
Cunsiderazioni di u Sistema di Alimentazione
I sistemi d'alimentazione anu un grande effettu nant'à a cunsistenza di a pruduzzione. L'alimentazione manuale funziona bè per u travagliu speciale chì hè fattu in piccule quantità, ma face chì l'impostazione varii. I sistemi d'alimentazione pneumatica utilizanu una pressione di legatura consistente è avanzanu i profili à velocità cuntrullate, cusì l'errori di pusizione causati da l'operatore sò eliminati. A forza di legatura deve esse calibrata esattamente - micca abbastanza pressione permette à u prufilu di spustassi mentre hè tagliatu, è troppu forza piega l'estrusioni cù pareti sottili. E macchine muderne anu sensori di pressione chì cambianu u serraggio basatu annantu à e misurazioni di u prufilu. In questu modu, u serraggio ferma u listessu in diverse sezioni trasversali senza alcun aiutu da parte di l'utente.
Migliurà a Cunsistenza di a Qualità di Tagliu - Migliori Pratiche è Cunsiglii di Manutenzione
Protocolli di Manutenzione di Rutina di e Lame
U statu di a lama nantu à una macchina per taglià profili in aluminiu hè sempre u fattore u più impurtante per mantene un tagliu consistente. L'accumulazione di ossidu d'aluminiu è e microscheggiature consumanu i denti di carburo cù u tempu, riducendu a qualità di i tagli prima ch'elli diventinu ovviamente menu efficaci. Stabilisce novi piani basati nantu à u numeru di metri lineari tagliati invece di intervalli di tempu rende e cose più consistenti. Pulisce currettamente e lame trà e sostituzioni elimina l'accumulazione di metallu chì rende e forze di tagliu irregulari. Durante una revisione di a lama, duvete circà punte di carburo chì mancanu, scentratura laterale quandu a lama hè attaccata è denti chì anu a forma ghjusta. Sè truvate qualchì prublema, avete bisognu di cambià subitu a lama per mantene u livellu di consistenza richiestu da a norma.
Prucedure di Calibrazione è Allineamentu di a Macchina
Senza testi regulari, ancu e macchine più forti cumincianu à svià si da ciò chì era previstu. Quandu si verifica l'allineamentu ogni trè mesi, duvete assicurà vi chì a lama sia perpendiculare à a superficia di a tavola in parechji lochi diversi, postu chì l'impostazione di u quadru pò influenzà a precisione. I cuntrolli di u parallelismu di a guida fermanu i tagli conici chì parenu esse di a dimensione ghjusta à una estremità, ma ùn rispondenu micca à i requisiti à l'altra. L'usu di blocchi di precisione per verificà i fermi angulari assicura chì i gruppi di 45° è 90° restinu curretti. In questu casu, a deriva di calibrazione peghju per via di i giunti à smussu, ciò chì porta à fallimenti di l'assemblea. A documentazione di i risultati di i testi dà una prova di garanzia di qualità à l'utilizatori B2B chì verificanu i fornitori.
Ottimisazione di u sistema di rinfrescante
I sistemi automatichi di raffreddamentu à spruzzatura facenu duie cose: impediscenu à i pezzi di travagliu di espandersi quandu si riscaldanu, è facenu ancu chì e lame durinu più longu cuntrullendu a temperatura. Verificate a cuncentrazione di u refrigerante - e miscele chì sò troppu diluite perdenu a so lubricità, ciò chì aggrava l'attritu è a rugosità di a superficia. U piazzamentu di l'ugellu influenza l'uniformità; l'allineamentu currettu manda u refrigerante esattamente à a zona di taglio invece di inundà tutta a lama. A velocità di raffreddamentu deve esse a stessa di a velocità di taglio. S'ellu ùn ci hè micca abbastanza raffreddamentu durante l'operazioni à alta velocità, u calore si accumula in certe zone, ciò chì deforma i profili à pareti sottili. Pulendu u sistema regularmente, pudete impedisce chì u refrigerante sia contaminatu da particelle fini d'aluminiu chì acceleranu l'usura di e lame.
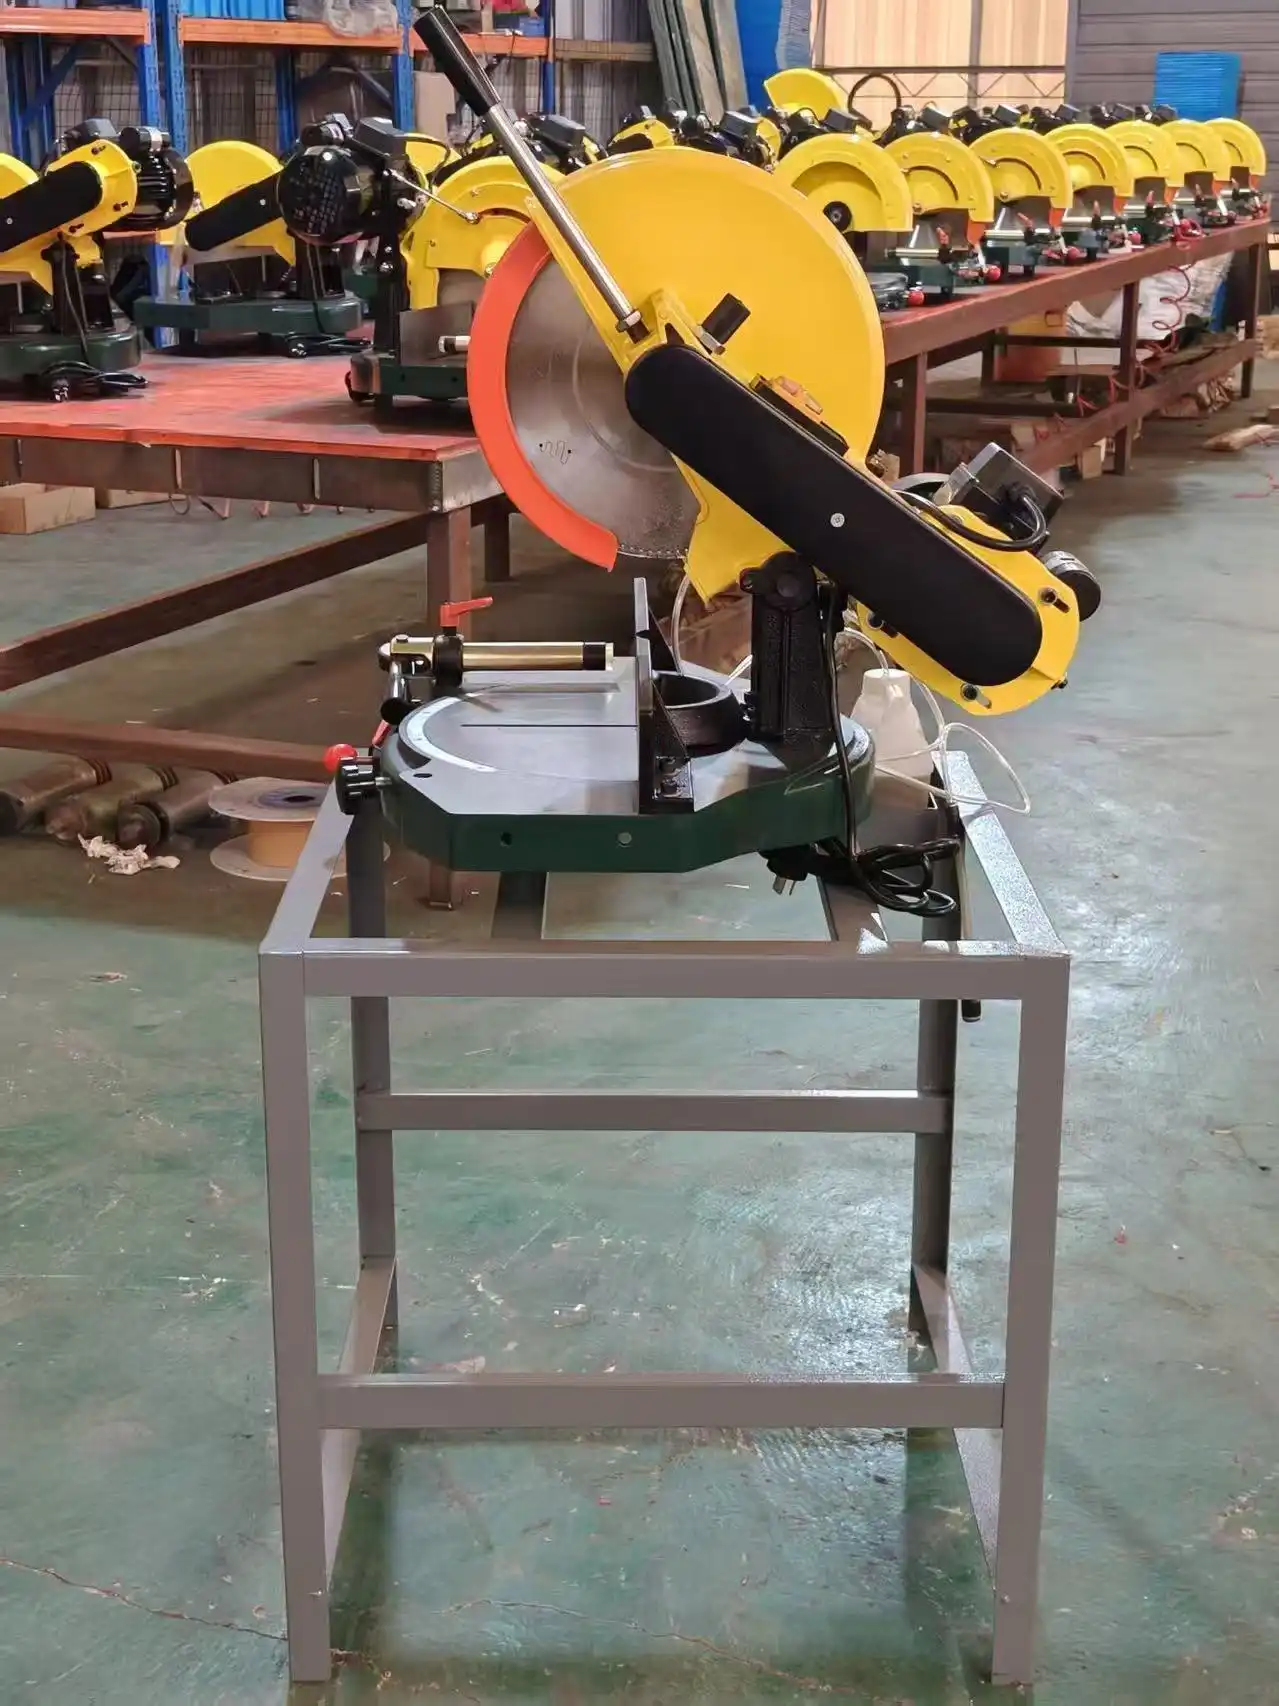
Cunfrontu di e macchine di taglio di profili in alluminio: Selezzione per a cunsistenza di a qualità
Valutazione di e Specifiche Core per i Bisogni B2B
Quandu si cercanu strumenti di taglio per usu cummerciale, certe caratteristiche devenu vene prima. E specifiche per una precisione di ± 0.1 mm mostranu prestazioni di qualità di fabricazione, bone per usi di cuncepimentu induve sò necessarie tolleranze di assemblaggio strette. A putenza di u mutore trà 2.2 è 4 kW dà una forza sufficiente per forme finu à 200 mm d'altezza senza tirà, ciò chì danneghja a finitura superficiale. E velocità di rotazione trà 2800 è 3200 giri/min sò e migliori per taglià è finisce i metalli in alluminio chì sò spessu usati in i sistemi di finestre. A flessibilità di tensione (scelte di 220 V è 380 V) permette à diversi sistemi elettrici di l'edificiu di funziunà senza avè da fà cambiamenti costosi à a putenza.
Affidabilità è Infrastruttura di Supportu
U costu tutale di pruprietà è a precisione di pruduzzione per una Macchina di Taglio di Profili in Alluminiu sò direttamente influenzati da a durata di a macchina. I pezzi di ricambio industriali, cum'è i telai fusi invece di i giunti di saldatura, i cuscinetti sigillati in i punti di pivotu è e guide rinforzate, facenu chì l'attrezzatura costosa duri assai di più. I pezzi di ricambio ponu esse truvati in 48 à 72 ore, ciò chì impedisce chì i tempi di inattività diventinu troppu longhi è chì i piani di consegna di u prugettu si scompiglinu. Hè altrettantu impurtante a rapidità cù a quale u supportu tecnicu risponde; i venditori chì offrenu testi in linea è assistenza in situ in e regioni regiunali riducenu u tempu necessariu per risolve i prublemi. E garanzie à longu andà chì coprenu sia i pezzi sia u travagliu mostranu chì u fabricatore si fida di l'affidabilità di u pruduttu.
Equilibriu di u livellu di automatizazione cù i bisogni operativi
S'ellu si deve aduprà un cuntrollu manuale o semi-automaticu dipende da a quantità chì si face è da a so cunsistenza. Per l'operazioni chì facenu menu di 100 tagli à ghjornu, i metudi manuali ponu esse abbastanza, soprattuttu quandu si tratta di una vasta gamma di profili unichi. L'alimentazione semi-automatica è a preimpostazione di l'angulu sò assai utili per i negozii chì facenu più di 500 tagli ogni ghjornu. L'aumentu di a pruduzzione è di a precisione rendenu l'investimentu degne in pochi mesi. I metudi ibridi chì utilizanu strumenti manuali è semi-automatici per compiti standard è specializati sò u modu più flessibile è efficiente per risponde à a vasta gamma di bisogni chì si presentanu in a fabricazione di finestre è porte.
Studi di Casu è Applicazioni Industriali chì Illustranu a Cunsistenza di a Qualità di Tagliu
Requisiti di precisione per a fabricazione di telai di finestre
Fà finestre per case è imprese hè un bon esempiu di perchè a precisione di u tagliu hè impurtante in l'affari. Per ottene guarnizioni impermeabili nantu à i giunti d'anguli mitrati in i telai metallichi, l'anguli devenu esse precisi à 0.1°. Se l'anguli sò sbagliati, appariscenu lacune chì rendenu e guarnizioni menu efficienti energeticamente è menu resistenti à l'acqua. Una sucietà di finestre di medie dimensioni chì fabricava 300 telai ogni ghjornu hà trovu chì u passu da u tagliu manuale à u tagliu semi-automaticu hà riduttu u numeru di riparazioni necessarie di l'8% à menu di u 2%. Questu li hà risparmiatu soldi nantu à i materiali è hà fattu chì e consegne sianu più affidabili. L'arnesi di precisione li anu datu a capacità di esse coerenti, ciò chì li hà permessu di prumèttere in modu sicuru specifiche dimensionali à l'imprenditori generali. Questu li hà resi più cumpetitivi.
Pruduzzione di cumpunenti di sistemi di cortina murale
L'installatori di muri di cortina devenu travaglià cù tolleranze ancu più strette perchè e so forme si cunnettanu solu à l'acciaiu strutturale in certi lochi. Una sucietà chì fabrica muri di cortina per grattacieli cummerciali hà messu in opera standard di cunsistenza stretti, cum'è u cuntrollu statisticu di u prucessu per l'operazioni di tagliu. Mantenendu i valori Cpk sopra à 1.5 attraversu riparazioni regulari di macchine è furmazione per l'operatori, sò stati capaci di ottene tassi di fallimentu inferiori à 0.5%, chì hè ciò chì hè necessariu per i prughjetti certificati LEED. U so investimentu in strumenti di tagliu precisi cù raffreddamentu automaticu è custruzzione rigida hà ricumpensatu riducendu u numeru di aghjustamenti chì anu avutu à esse fatti in u campu durante l'installazione è migliurendu a so maghjina cù e cumpagnie d'architettura.
Efficienza Energetica in Operazioni à Volume Elevatu
L'efficienza in a pruduzzione include più cà a velocità di tagliu. Include ancu quanta energia hè aduprata è cumu sò aduprati i materiali. Un venditore di finestre chì travaglia cù persone chì stanu rimodellendu e so case hà guardatu cumu tagliavanu e finestre è hà scupertu chì l'usu di lame affilate è velocità di alimentazione migliorate riducevanu u caricu di u mutore di u 18% paragunatu à cumu facianu e cose prima. Invece di funziunà tuttu u tempu, u sistema di raffreddamentu automaticu si accendeva solu durante i cicli di tagliu, ciò chì risparmiava acqua. Queste migliurazioni operative, rese pussibuli da e macchine muderne, anu riduttu u costu di fabricazione di ogni unità mantenendu i standard di qualità chì a so rete di rivenditori avia bisognu per stà cumpetitiva in u mercatu di a sustituzione di e finestre.
cunchiusioni
A cunsistenza in a qualità di tagliu cù una Macchina di Tagliu di Profili in Alluminiu hè u puntu induve a putenza di a macchina, e cumpetenze di manutenzione è e cunniscenze operative s'incontranu. A regularità di e diverse serie di pruduzzione hè strettamente ligata à fattori tecnichi cum'è a precisione in 0.1 mm, a tecnulugia di lame in carburo, i sistemi di cuntrollu semi-automatici è u raffreddamentu integratu. Sapè cumu u disignu di l'attrezzatura, e regule per a calibrazione è a manutenzione di e lame influenzanu l'uniformità aiuta i cumpratori à fà scelte chì rispondenu à i bisogni di u prugettu. Quandu cumprate strumenti di tagliu di precisione, uttene un ritornu chjaru nantu à u vostru investimentu attraversu menu travagliu chì deve esse rifattu, un assemblaggio più veloce è una megliu immagine cù l'imprenditori è i sviluppatori.
FAQ
Q1: Cumu u diametru di a lama affetta a cunsistenza di u tagliu?
A: E lame più grande, in particulare quelle trà 450 è 500 mm, taglianu u materiale à anguli più profondi, ciò chì si traduce in finiture megliu cù menu bave. Avè un diametru più grande significa ancu chì più denti di taglio sò in cuntattu cù u materiale, ciò chì sparghje l'usura è mantene e dimensioni precise annantu à cicli di pruduzzione più longhi cà e scelte cù un diametru più chjucu.
D2: Chì prugramma di mantenimentu assicura una cunsistenza di tagliu ottimale?
A: I cuntrolli cutidiani di u refrigerante, a pulizia settimanale è a revisione di e lame, i cuntrolli mensili di l'allineamentu è a calibrazione cumpleta ogni trè mesi sò tutti parte di una bona cura. Invece di intervalli di tempu, a sustituzione di e lame deve esse basata annantu à metri lineari tagliati. Per esempiu, e lame in carburo di qualità devenu esse cambiate ogni 8,000 à 12,000 metri in l'usi metallichi.
Q3: E macchine semi-automatiche ponu gestisce esigenze d'angulu persunalizate?
A: I sistemi semi-automatichi funzionanu megliu à anguli fissi cum'è 45° è 90°, ma l'anguli unichi devenu esse imposti manualmente. Quandu si utilizanu macchine semi-automatiche per una pruduzzione regulare è macchine manuali per u travagliu specializatu, si ottiene u megliu di i dui mondi: cunsistenza è libertà.
Q4: Di chì furmazione anu bisognu l'operatori per una qualità di taglio consistente?
A: Cum'è parte di a so furmazione, l'operatori devenu amparà à stringere currettamente a macchina, sceglie a lama adatta per u travagliu, individuà i primi segni di usura di a lama, aduprà u sistema di raffreddamentu è verificà l'allineamentu basicu. A certificazione basata nantu à e cumpetenze assicura chì i travagliadori sappianu cumu e cose chì facenu influenzanu a qualità è a precisione di i tagli.
Uttene suluzioni di tagliu di precisione da Haolv Building Materials
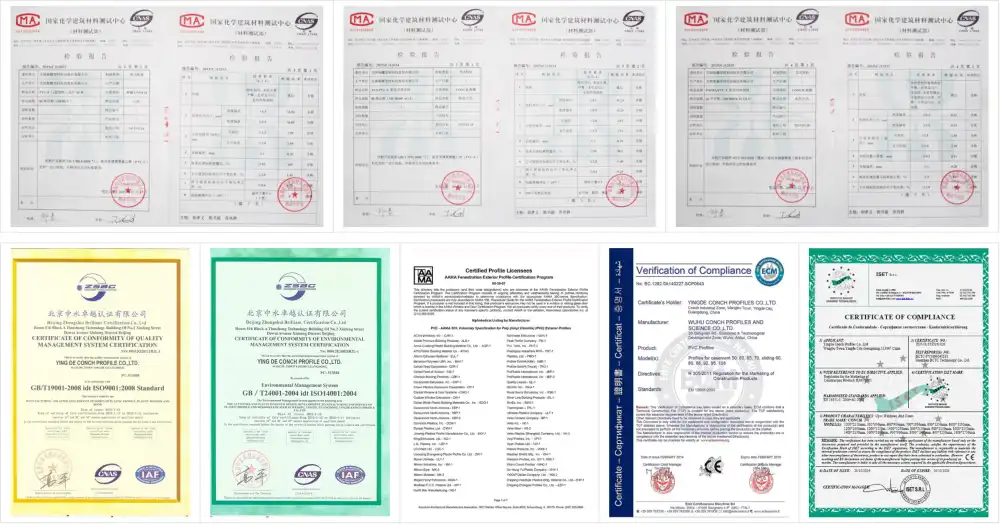
In più di a nostra linea cumpleta di sistemi di porte è finestre, Haolv Building Materials produce strumenti di taglio di profili in alluminio di alta qualità da 18 anni. E nostre macchine da taglio di alta precisione anu e caratteristiche tecniche di cui avemu parlatu: precisione di ± 0.1 mm, regolazione di 45°/90°, raffreddamento automatico è tecnulugia di lame in carburo. Questu garantisce chì e vostre operazioni di fabbricazione sianu coerenti. Cum'è una sucietà ben cunnisciuta chì vende macchine da taglio di profili in alluminio, offremu un supportu tecnicu cumpletu, da aiutà vi à sceglie l'attrezzatura adatta à insignà vi cumu aduprà. I nostri servizii sò sustinuti da certificazioni ISO è CE.
A nostra squadra d'ingegneria sà esattamente ciò chì i fabricatori di facciate continue, l'installatori di sistemi di finestre è i custruttori in generale chì travaglianu nantu à parechji ordini anu bisognu. Pudemu cunfigurà a vostra attrezzatura in modu chì currisponde à e misure di u vostru prufilu è à u vulume di pruduzzione, è tenemu abbastanza stock dispunibule per guarantisce tempi di consegna di 25 à 30 ghjorni. A nostra relazione cù i principali fornitori di materiali, inseme cù a nostra capacità di fà persunalizazioni prufonde, ci permette di offre suluzioni cumminate chì rispondenu à tutti i vostri bisogni di fabricazione. Cuntattate kristin@haolvwindows.com per parlà di cumu a nostra tecnulugia d'avanguardia è i servizii di cunsulenza tecnica ponu aiutà à migliurà a regularità di a vostra pruduzzione è l'affidabilità di a consegna di u vostru prughjettu.
Vede ancu
1. Associazione Americana di i Produttori Architettonici. (2021). Norme di Fabbricazione di Estrusione d'Alluminiu per Applicazioni di Finestrazione . Pubblicazione AAMA TIR-A8-18.
2. Staff editoriale di u Manuale di Macchine. (2020). Manuale di Macchine, 31a edizione: Guida à u tagliu di i metalli è à a tecnulugia di e macchine utensili . Industrial Press Inc.
3. Cunsigliu Naziunale di Valutazione di e Finestre. (2022). Norme di Garanzia di a Qualità è di Fabbricazione per i Sistemi di Finestre in Alluminiu . Documentu Tecnicu NFRC 500-2022.
4. Totten, GE & MacKenzie, DS (2019). Manuale di l'aluminiu: Volume 1 - Metallurgia fisica è prucessi . Marcel Dekker Publishing.
5. Società di l'Ingegneri di Fabbricazione. (2021). Tecnulugia di Machining di Precisione: Selezzione di l'Attrezzatura di Taglio è Cuntrollu di Qualità . Serie di Documenti Tecnici PMI MR21-285.
6. Organizazione Internaziunale per a Standardizazione. (2020). ISO 8486-2:2020 - Abrasivi Legati - Determinazione è Designazione di a Distribuzione di a Granulometria - Parte 2: Microgranule da F230 à F2000 . Cumitatu di Norme ISO TC29/SC5.
Canale simplice è veloce per mandà richieste di serratura à un prezzu favurevule per l'acquisti in massa di porte di finestre di custruzzione.