- Engelsk
- Fransk
- Tysk
- Portugisisk
- Spansk
- russisk
- japansk
- koreansk
- arabisk
- græsk
- Tysk
- tyrkisk
- Italiensk
- Danske
- rumænsk
- indonesisk
- tjekkisk
- Afrikaans
- Svensk
- polsk
- baskisk
- catalan
- Esperanto
- Hindi
- lao
- Albansk
- amharisk
- armensk
- Aserbajdsjansk
- Hviderussisk
- bengalsk
- bosnisk
- bulgarsk
- cebuano
- Chichewa
- korsikansk
- Kroatisk
- Hollandsk
- estisk
- filipino
- finsk
- frisisk
- galicisk
- georgisk
- gujarati
- Haitis
- Hausa
- Hawaiian
- hebraisk
- Hmong
- Ungarsk
- islandsk
- Igbo
- javanesisk
- Kannada
- kasakhisk
- khmer
- Kurdisk
- Kirgisiske
- latin
- lettisk
- litauisk
- Luxembourg..
- makedonsk
- Madagaskars
- Malay
- malayalam
- Maltesisk
- Maori
- Marathi
- Mongolsk
- Burmesisk
- nepalesisk
- Norsk
- pashto
- persisk
- punjabi
- serbisk
- Sesotho
- singalesisk
- slovakisk
- slovensk
- somali
- Samoan
- Skotsk gælisk
- Shona
- Sindhi
- Sundanesisk
- Swahili
- tajik
- tamil
- telugu
- Thai
- ukrainsk
- Urdu
- usbekisk
- vietnamesisk
- Welsh
- xhosa
- jiddisch
- Yoruba
- zulu
Hvad er skærekvalitetskonsistensen for en aluminiumsprofilsav?
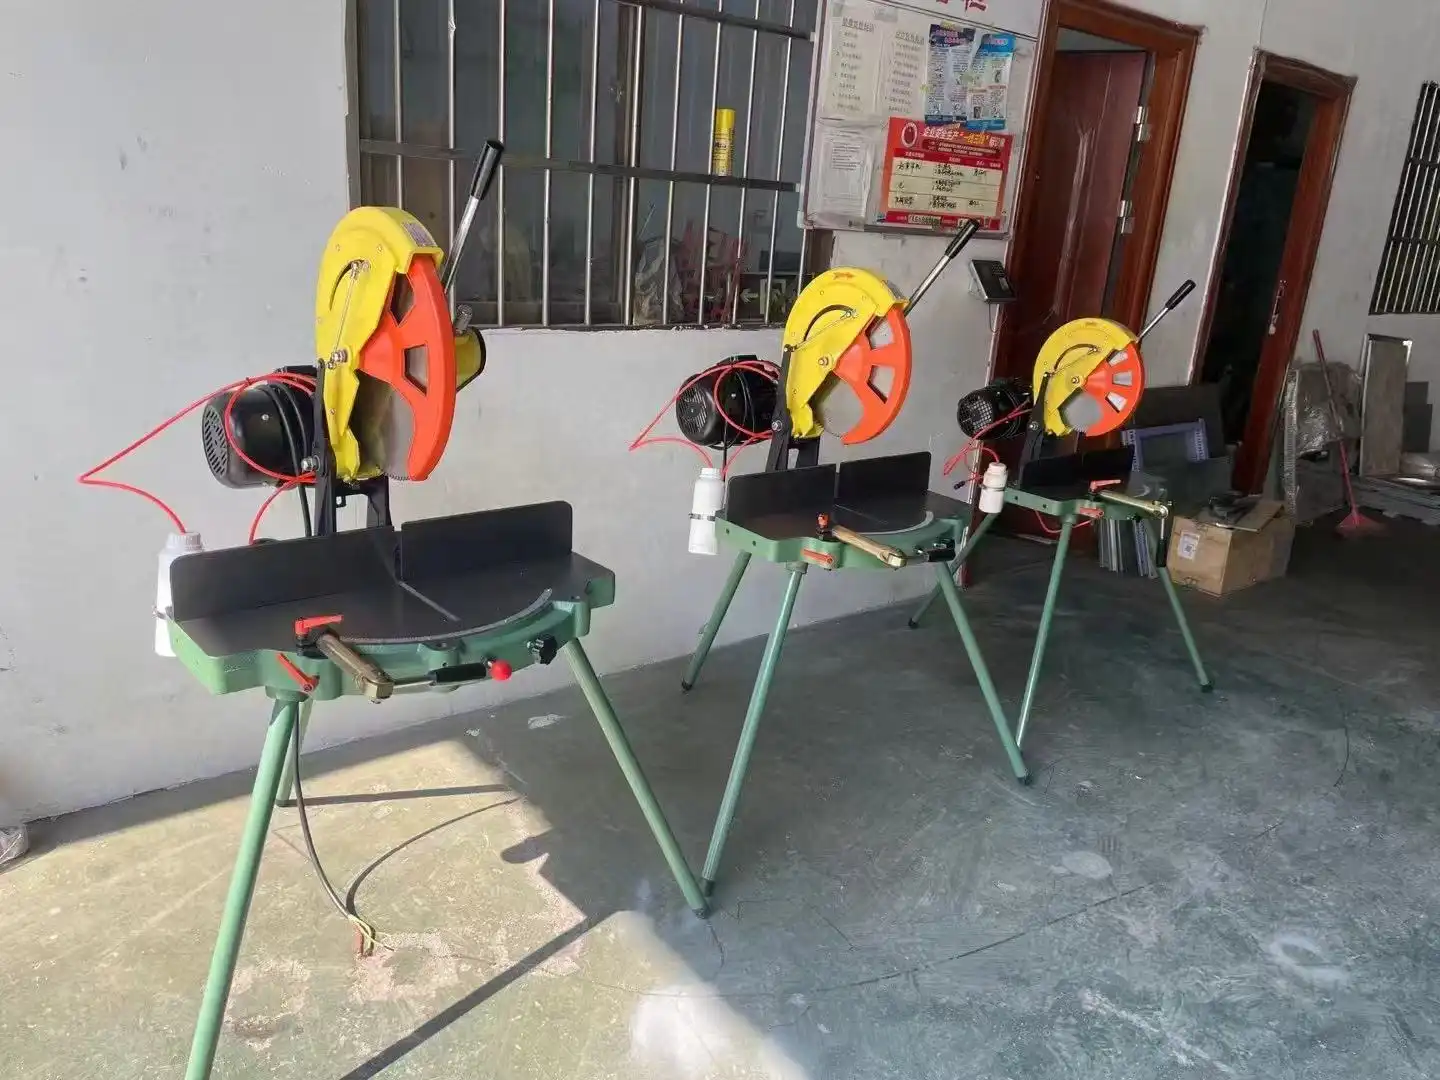
Ensartethed i skærekvaliteten i en aluminiumsprofilskæremaskine er maskinens evne til at producere præcise, ensartede snit på tværs af en række forskellige profiler uden at afvige væsentligt fra den tilsigtede bane. Denne ensartethed vises ved at holde størrelserne inden for ±0.1 mm standarder, lave kanter uden grater og sikre, at vinklerne forbliver de samme i hele produktionskørslerne. Konsistens påvirkes af ting som klingens skarphed, maskinens stivhed, stabilitet i tilspændingshastigheden, kølesystemets effektivitet og korrekt kalibrering. Alt dette er meget vigtigt for bygherrer, udviklere og systemdesignere, der har brug for at samle vindues-, dør- og facadedele pålideligt.
Ansvarsfraskrivelse: Faktiske produkttestresultater og teknisk dokumentation fra producenterne er de bedste måder at bekræfte specifikke ydeevneegenskaber.
Forståelse af ensartet skærekvalitet i aluminiumsprofilskæresave
Hvad definerer kvalitetskonsistens i profilskæring?
Kvalitetskonsistens er mere end blot at lave ét præcist snit. Det sporer, hvor ofte og præcist en maskine laver de samme snit på tusindvis af profiler. Ved fremstilling af vinduer og døre er monteringstolerancerne meget strenge, og selv små forskelle kan føre til problemer med montering. Dimensionsnøjagtighed (præcise længde- og vinkelmålinger), overfladekvalitet (ingen grater eller deformation) og gentagelse (forskel mellem snit) er de tre ting, der skaber denne konsistens. Når indkøbschefer ser på skæreudstyr, skal de være meget opmærksomme på disse specifikationer, fordi de har en direkte effekt på, hvor godt udstyret er samlet, og på forsikringskrav.
Kritiske parametre, der påvirker skærekonsistensen
Ensartetheden af skæringen styres af en række tekniske faktorer. Klingens form er meget vigtig. Klinger med hårdmetalspidser og en bredde på 350-500 mm holder sig skarpe længere end almindeligt stål, hvilket forhindrer dimensionerne i at ændre sig under lange strækninger. Når man arbejder med profiler op til 200 mm høje, bøjer stive maskiner ikke, når de belastes, og støbejernsbaser, der reducerer vibrationer, fungerer bedre end lette rammer. Motorens stabilitet er lige så vigtig – systemer, der giver 2.2 til 4.0 kW ved en stabil hastighed på 2800 til 3200 o/min, forårsager ændringer i stophastigheden, der beskadiger overfladebehandlingen. Køleanordninger forhindrer materialet og klingen i at udvide sig, når de bliver varme, så dimensionerne forbliver de samme under skæreprocessen.
Målestandarder i B2B-miljøer
Specifikke måleprocedurer anvendes af industrielle indkøbere til aluminiumsprofilskæremaskiner for at sikre, at snittene er ensartede. Spindelkasttest med måleur viser, at den radiale variation forbliver under 0.01 mm. For meget kast viser sig som vinkelfejl i hvert snit. Brug af laserinterferometri til at kontrollere parallelisme mellem føringsskinnerne og bladets bevægelsesbaner sikrer, at de er lige gennem hele skæreslaget. Prøvebatchtestning inkluderer normalt at tælle 50 snit i træk og finde Cpk-værdien (Process Capability Index). Maskiner, der er beregnet til at blive brugt i produktion, skal vise en Cpk-værdi på 1.33 eller højere, hvilket betyder, at de har god proceskontrol. Disse valideringer giver ekspertpersonale et solidt bevis på, at de kan bedømme en leverandørs færdigheder under indkøbsprocessen.
Typer af aluminiumsprofilskæremaskiner og deres indvirkning på kvalitetskonsistens
Manuelle versus halvautomatiske systemer
Kontrolmetoden har stor indflydelse på, hvor ensartede resultaterne er. Manuelle maskiner afhænger meget af, hvor dygtig den person, der betjener dem, er. Faglærte arbejdere kan opnå gode resultater, men forskelle i mennesker kan forårsage problemer mellem vagter eller når der sker personaleskift. Pneumatiske fødemekanismer og faste vinkelstop er indbygget i halvautomatiske systemer, hvilket i høj grad reducerer fejl begået af operatører. Ved at bruge mekaniske stop i stedet for manuelle vinkelmålere til at skifte mellem 45° og 90°, fjerner vinkelændringsfunktionen målefejl. Mellemstore til store producenter, der arbejder med standardprofiler, kan få bedre stabilitet med halvautomatiske opsætninger, samtidig med at de stadig kan håndtere unikke ordrer.
Skæremetodens indflydelse på profilens integritet
Vindues- og dørproducenter bruger skæreværktøjer med et enkelt hoved, fordi de laver lige snit mere ensartet end systemer med flere stationer. Den specialiserede skæreakse eliminerer de fejl, der opstår, når man gør flere ting på én gang. Valg af den rigtige klingestørrelse har en direkte effekt på snittets kvalitet. Klinger med større diameter (op til 500 mm) arbejder ved lavere tandkontaktvinkler, hvilket betyder, at de laver glattere ender med færre grater. Standard vinduesrammeformer kan skæres med en skærebredde på op til 120 mm, og specielle bygningsbehov kan opfyldes med en skærehøjde på op til 200 mm. Ved at kende disse begrænsninger kan du undgå at overdrive, hvilket skader både nøjagtighed og overfladefinish.
Overvejelser vedrørende fodringssystem
Fremføringssystemer har stor indflydelse på, hvor ensartet produktionen er igen og igen. Manuel fremføring fungerer godt til specialarbejde, der udføres i små mængder, men det forårsager variationer i indstillingen. Pneumatiske fremføringssystemer bruger ensartet bindetryk og fremfører profiler med kontrollerede hastigheder, så positionsfejl forårsaget af operatøren elimineres. Bindekraften skal kalibreres nøjagtigt - ikke nok tryk tillader profilen at bevæge sig, mens den skæres, og for meget kraft bøjer ekstruderinger med tynde vægge. Moderne maskiner har tryksensorer, der ændrer fastspændingen baseret på profilmålingerne. På denne måde forbliver fastspændingen den samme på tværs af forskellige tværsnit uden hjælp fra brugeren.
Forbedring af ensartet skærekvalitet – Bedste praksis og vedligeholdelsestips
Rutinemæssige vedligeholdelsesprotokoller for blade
Bladets tilstand på en aluminiumsprofilskæremaskine er stadig den vigtigste faktor for at opretholde ensartet skæring. Ophobning af aluminiumoxid og mikroflisning slider hårdmetal tænder over tid, hvilket forsænker kvaliteten af snittene, før de bliver tydeligt mindre effektive. At fastsætte nye planer baseret på antallet af lineære meter skåret i stedet for tidsintervaller gør tingene mere ensartede. Korrekt rengøring af bladene mellem udskiftninger fjerner metalophobningen, der gør skærekræfterne ujævne. Under en bladgennemgang bør du kigge efter manglende hårdmetalspidser, sideværts udløb, når bladet er monteret, og tænder, der har den rigtige form. Hvis du finder problemer, skal du straks skifte bladet for at opretholde det niveau af ensartethed, der kræves af standarden.
Maskinkalibrerings- og justeringsprocedurer
Uden regelmæssig test begynder selv stærke maskiner at afvige fra det planlagte. Når du kontrollerer justeringen hver tredje måned, bør du sørge for, at bladet er vinkelret på bordoverfladen på en række forskellige steder, da rammeindstillingen kan påvirke nøjagtigheden. Kontroller for styreskinnens parallelisme stopper koniske snit, der ser ud til at have den rigtige størrelse i den ene ende, men ikke opfylder kravene i den anden. Brug af præcisionsblokke til at kontrollere vinkelstoppene sikrer, at 45°- og 90°-sættene forbliver korrekte. I dette tilfælde forværres kalibreringsafvigelsen gennem geringssamlingerne, hvilket fører til monteringsfejl. Dokumentation af testresultaterne giver kvalitetssikringsbevis til B2B-brugere, der reviderer leverandører.
Optimering af kølesystem
Automatiske sprøjtekølesystemer gør to ting: de forhindrer emner i at udvide sig, når de bliver varme, og de får også bladene til at holde længere ved at kontrollere temperaturen. Kontroller kølevæskekoncentrationen – blandinger, der er for vandede, mister deres smøreevne, hvilket forværrer friktionen og overfladeruheden. Placeringen af dysen påvirker ensartetheden; korrekt justering sender kølevæsken præcist til skærezonen i stedet for at oversvømme hele bladet. Kølehastigheden bør være den samme som skærehastigheden. Hvis der ikke er tilstrækkelig køling under højhastighedsoperationer, opbygges varme i visse områder, hvilket forvrænger tyndvæggede profiler. Ved at rengøre systemet regelmæssigt kan du forhindre kølevæsken i at blive forurenet med aluminiumsfinpartikler, der fremskynder bladslid.
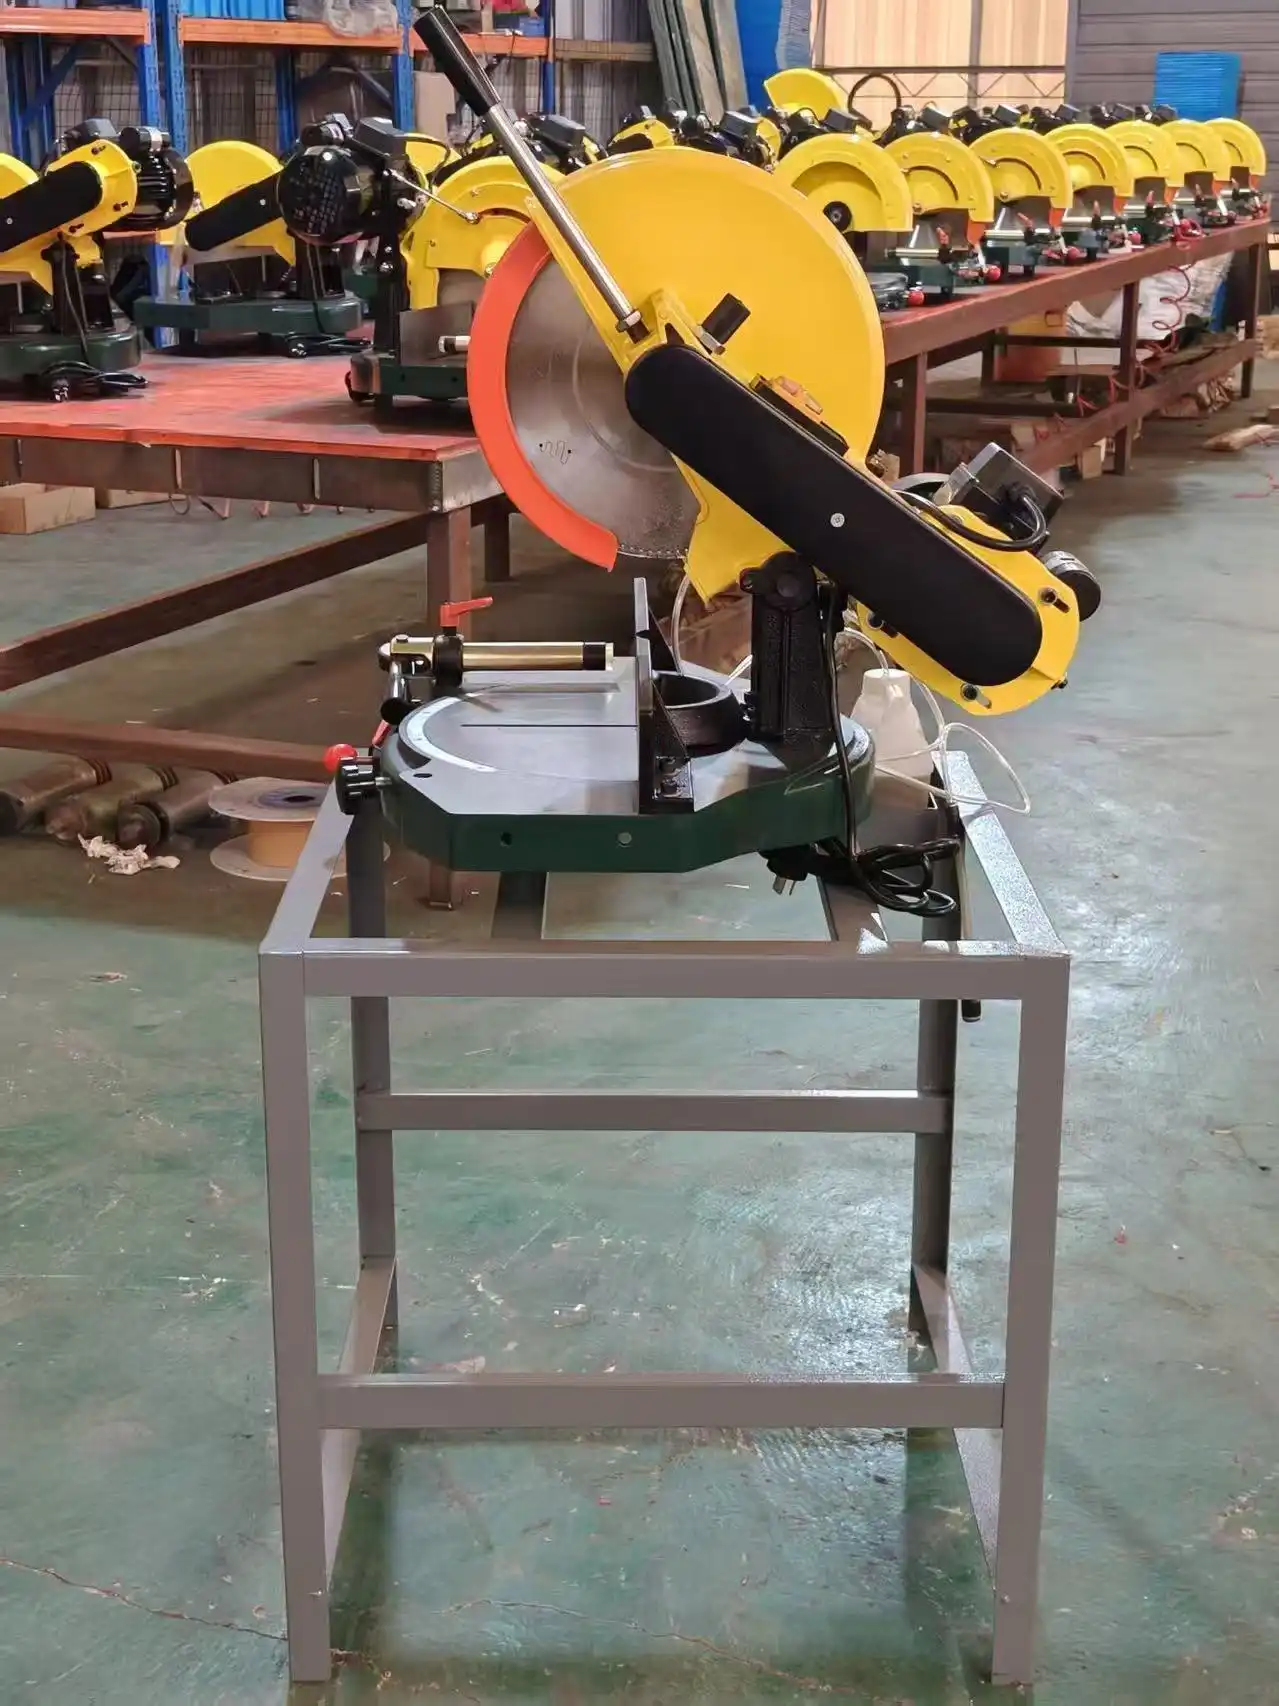
Sammenligning af aluminiumsprofilskæremaskiner: Valg af kvalitetskonsistens
Evaluering af kernespecifikationer for B2B-behov
Når man ser på skæreværktøjer til erhvervsmæssig brug, bør visse funktioner komme først. Specifikationer for en præcisionsnøjagtighed på ±0.1 mm viser ydeevne i produktionskvalitet, hvilket er godt til designformål, hvor der er behov for snævre samlingstolerancer. Motoreffekt mellem 2.2 og 4 kW giver tilstrækkelig kraft til former op til 200 mm i højden uden at trække, hvilket beskadiger overfladefinishen. Rotationshastigheder mellem 2800 og 3200 o/min er bedst til skæring og efterbehandling af aluminiummetaller, der ofte bruges i vinduessystemer. Spændingsfleksibilitet (valgmuligheder på 220V og 380V) gør det muligt for forskellige bygningselektricitetssystemer at fungere uden at skulle foretage dyre ændringer i strømmen.
Pålidelighed og supportinfrastruktur
De samlede ejeromkostninger og produktionsnøjagtigheden for en aluminiumsprofilskæremaskine påvirkes direkte af, hvor længe en maskine holder. Industridele, som støbte rammer i stedet for svejsesamlinger, forseglede lejer i drejepunkter og forstærkede styreskinner, får dyrt udstyr til at holde meget længere. Reservedele kan findes inden for 48 til 72 timer, hvilket forhindrer, at nedetiden bliver for lang og ødelægger projektleveringsplaner. Det er lige så vigtigt, hvor hurtigt teknisk support reagerer; sælgere, der tilbyder online test og service på stedet i regionale regioner, reducerer den tid, det tager at finde ud af problemer. Langtidsgarantier, der dækker både dele og arbejde, viser, at producenten har tillid til, at produktet er pålideligt.
Balancering af automatiseringsniveau med operationelle behov
Om man skal bruge manuel eller halvautomatisk styring afhænger af, hvor meget der skal laves, og hvor ensartet det skal være. Til operationer, der laver mindre end 100 snit om dagen, kan manuelle metoder være tilstrækkelige, især når man arbejder med en bred vifte af unikke profiler. Halvautomatisk fremføring og vinkelforindstilling er meget nyttige for værksteder, der laver mere end 500 snit hver dag. Den øgede ydelse og nøjagtighed gør investeringen værd inden for få måneder. Hybridmetoder, der bruger både manuelle og halvautomatiske værktøjer til standard- og specialopgaver, er den mest fleksible og effektive måde at imødekomme den brede vifte af behov, der opstår i forbindelse med vindues- og dørproduktion.
Casestudier og brancheapplikationer, der illustrerer ensartet skærekvalitet
Præcisionskrav til fremstilling af vinduesrammer
Fremstilling af vinduer til hjem og virksomheder er et godt eksempel på, hvorfor præcision i skæring er vigtig i erhvervslivet. For at få vejrtætte forseglinger på geringskårne hjørnesamlinger i metalrammer skal vinklerne være nøjagtige inden for 0.1°. Hvis vinklerne er forkerte, opstår der huller, der gør forseglingerne mindre energieffektive og mindre modstandsdygtige over for vand. En mellemstor vinduesvirksomhed, der fremstillede 300 rammer hver dag, fandt ud af, at skift fra manuel til halvautomatisk skæring reducerede antallet af nødvendige reparationer med 8 % til under 2 %. Dette sparede dem penge på materialer og gjorde leverancerne mere pålidelige. Præcisionsværktøj gav dem mulighed for at være ensartede, hvilket gjorde det muligt for dem sikkert at love dimensionsspecifikationer til hovedentreprenører. Dette gjorde dem mere konkurrencedygtige.
Produktion af komponenter til gardinvægsystemer
Installatører af facadevægge skal arbejde med endnu snævrere tolerancer, fordi deres former kun er forbundet med konstruktionsstål på bestemte steder. En virksomhed, der fremstiller facadevægge til erhvervshøjhuse, har indført strenge standarder for konsistens, såsom statistisk proceskontrol til skæreoperationer. Ved at holde Cpk-værdier over 1.5 gennem regelmæssig maskinreparation og træning af operatører, var de i stand til at få fejlprocenter under 0.5 %, hvilket er nødvendigt for LEED-certificerede projekter. Deres investering i præcise skæreværktøjer med automatisk køling og stiv konstruktion betalte sig ved at reducere antallet af justeringer, der skulle foretages i marken under installationen, og forbedre deres image hos arkitektfirmaer.
Energieffektivitet i stordriftsfordele
Effektivitet i produktionen omfatter mere end blot skærehastighed. Det omfatter også, hvor meget energi der bruges, og hvordan materialer anvendes. En vinduesforhandler, der arbejder med folk, der renoverer deres hjem, undersøgte, hvordan de skærer vinduer, og fandt ud af, at brugen af skarpe klinger og forbedrede fremføringshastigheder reducerede motorbelastningen med 18 % sammenlignet med, hvordan de plejede at gøre tingene. I stedet for at køre hele tiden, tændte det automatiske kølesystem kun under skærerunder, hvilket sparede vand. Disse driftsforbedringer, muliggjort af moderne maskiner, sænkede omkostningerne ved at fremstille hver enhed, samtidig med at de kvalitetsstandarder, som deres forhandlernetværk havde brug for for at forblive konkurrencedygtigt på markedet for udskiftningsvinduer, blev opretholdt.
Konklusion
Konsistens i skærekvalitet med en aluminiumsprofilskæremaskine er der, hvor maskinkraft, vedligeholdelsesfærdigheder og driftskendskab mødes. Regelmæssigheden af forskellige produktionskørsler er tæt forbundet med tekniske faktorer som nøjagtighed inden for 0.1 mm, hårdmetalklingeteknologi, halvautomatiske styresystemer og indbygget køling. At vide, hvordan udstyrets design, reglerne for kalibrering og vedligeholdelsen af klingerne påvirker ensartetheden, hjælper købere med at træffe valg, der opfylder projektets behov. Når du køber præcisionsskæreværktøjer, får du et klart afkast af din investering gennem mindre arbejde, der skal laves om, hurtigere montering og et bedre image hos entreprenører og bygherrer.
Ofte stillede spørgsmål
Q1: Hvordan påvirker bladdiameteren skærekonsistensen?
A: Større klinger, især dem mellem 450 og 500 mm, skærer gennem materiale i dybere vinkler, hvilket resulterer i bedre finish med færre grater. En større diameter betyder også, at flere skæretænder er i kontakt med materialet, hvilket spreder slid og holder dimensionerne nøjagtige over længere produktionskørsler end valg med en mindre diameter.
Q2: Hvilken vedligeholdelsesplan sikrer optimal skærekonsistens?
A: Daglig kontrol af kølevæsken, ugentlig rengøring og gennemgang af knivene, månedlig justeringskontrol og fuld kalibrering hver tredje måned er alle dele af god pleje. I stedet for tidsintervaller bør udskiftning af knive baseres på snitmeter. For eksempel bør kvalitetshårdmetalklinger udskiftes hver 8,000 til 12,000 meter i metalbrug.
Q3: Kan halvautomatiske maskiner håndtere brugerdefinerede vinkelkrav?
A: Halvautomatiske systemer fungerer bedst ved faste vinkler som 45° og 90°, men unikke vinkler skal indstilles manuelt. Når du bruger halvautomatiske maskiner til regelmæssig kapacitet og håndbetjente maskiner til specialiseret arbejde, får du det bedste fra begge verdener: ensartethed og frihed.
Q4: Hvilken træning har operatører brug for for at opnå ensartet skærekvalitet?
A: Som en del af deres træning bør operatører lære at fastspænde maskinen korrekt, vælge det rigtige blad til jobbet, se de første tegn på bladslid, bruge kølesystemet og kontrollere den grundlæggende justering. Kompetencebaseret certificering sikrer, at medarbejderne ved, hvordan de ting, de udfører, påvirker kvaliteten og nøjagtigheden af snittene.
Få præcisionsskæringsløsninger fra Haolv Building Materials
Udover vores komplette sortiment af vindues- og dørsystemer har Haolv Building Materials fremstillet skæreværktøjer til aluminiumsprofiler af høj kvalitet i 18 år. Vores højpræcisionsskæremaskiner har de tekniske funktioner, vi har talt om: ±0.1 mm nøjagtighed, 45°/90° justering, automatisk køling og hårdmetalklingeteknologi. Dette sikrer, at dine produktionsprocesser er ensartede. Som en velkendt virksomhed, der sælger skæremaskiner til aluminiumsprofiler, tilbyder vi fuld teknisk support, lige fra at hjælpe dig med at vælge det rigtige udstyr til at lære dig, hvordan du bruger det. Vores tjenester er bakket op af ISO- og CE-certificeringer.
Vores ingeniørteam ved præcis, hvad fabricører af facader, installatører af vinduessystemer og almindelige håndværkere, der arbejder på mange ordrer, har brug for. Vi kan konfigurere dit udstyr på en måde, der passer til din profils mål og produktionsvolumen, og vi har tilstrækkeligt lager på lager til at garantere leveringstider på 25 til 30 dage. Vores forhold til førende materialeleverandører, sammen med vores evne til at foretage dybe tilpasninger, giver os mulighed for at tilbyde kombinerede løsninger, der opfylder alle dine produktionsbehov. Kontakt kristin@haolvwindows.com for at tale om, hvordan vores banebrydende teknologi og tekniske rådgivningstjenester kan hjælpe dig med at forbedre regelmæssigheden af din produktion og pålideligheden af din projektlevering.
Referencer
1. American Architectural Manufacturers Association. (2021). Standarder for fremstilling af aluminiumekstrudering til vinduesanvendelser . AAMA-publikation TIR-A8-18.
2. Redaktionen af Maskinhåndbogen. (2020). Maskinhåndbogen, 31. udgave: Vejledning til metalbearbejdning og maskinværktøjsteknologi . Industrial Press Inc.
3. National Fenestration Rating Council. (2022). Kvalitetssikring og fremstillingsstandarder for aluminiumsvinduessystemer . NFRC Teknisk Dokument 500-2022.
4. Totten, GE & MacKenzie, DS (2019). Håndbog i aluminium: Bind 1 - Fysisk metallurgi og processer . Marcel Dekker Publishing.
5. Society of Manufacturing Engineers. (2021). Præcisionsbearbejdningsteknologi: Valg af skæreudstyr og kvalitetskontrol . SME Technical Paper Series MR21-285.
6. Den Internationale Standardiseringsorganisation. (2020). ISO 8486-2:2020 - Bundne slibemidler - Bestemmelse og betegnelse af kornstørrelsesfordeling - Del 2: Mikrokorn F230 til F2000 . ISO Standards Committee TC29/SC5.
Hurtig og enkel kanal til at sende efterspørgselslås, gunstig pris for storkøb af bygningsvinduer, døre.