- Englisch
- Französisch
- Deutsch
- Portugiesisch
- Spanisch
- Russisch
- Japanisch
- Koreanisch
- Arabisch
- Griechisch
- Deutsch
- Türkische
- Italienisch
- Dänisch
- Rumänisch
- Indonesian
- Tschechisch
- Afrikanisch
- Schwedisch
- Polnisch
- Baskisch
- katalanisch
- Esperanto
- Hindi
- Laotisch
- Albanien
- Amharisch
- Armenisch
- Aserbaidschanisch
- Weißrusse
- Bengalisch
- Bosnisch
- Bulgarisch
- cebuano
- Chichewa
- korsischen
- Kroatisch
- Niederländisch
- Estnisch
- Filipino
- Finnisch
- Friesisch
- Galicisch
- Georgisch
- Gujarati
- Haitianisch
- Hausa
- Hawaiian
- Hebräisch
- Hmong
- Ungarisch
- isländisch
- igbo
- Javanisch
- kannada
- Kasachisch
- Khmer
- Kurdistan
- kirgisische
- Lateinisch
- Lettisch
- Litauisch
- Luxemburg..
- Makedonisch
- Malagasy
- Malay
- Malayalam
- Maltesisch
- Maori
- Marathi
- Mongolisch
- birmanisch
- nepali
- Norwegisch
- Paschtu
- persisch
- Pandschabi
- serbisch
- Sesotho
- Singhalesisch
- Slovakisch
- Slowenisch
- Somalisch
- Samoaner
- Schottisch-Gälisch
- Shona
- Sindhi
- Sundanese
- Suaheli
- tajik
- Tamilisch
- Telugu
- Thai
- Ukrainisch
- Urdu
- Usbekisch
- Vietnamesisch
- Walisisch
- xhosa
- Jiddisch
- Yoruba
- Zulu
Wie ist die Schnittqualität einer Aluminiumprofilsäge?
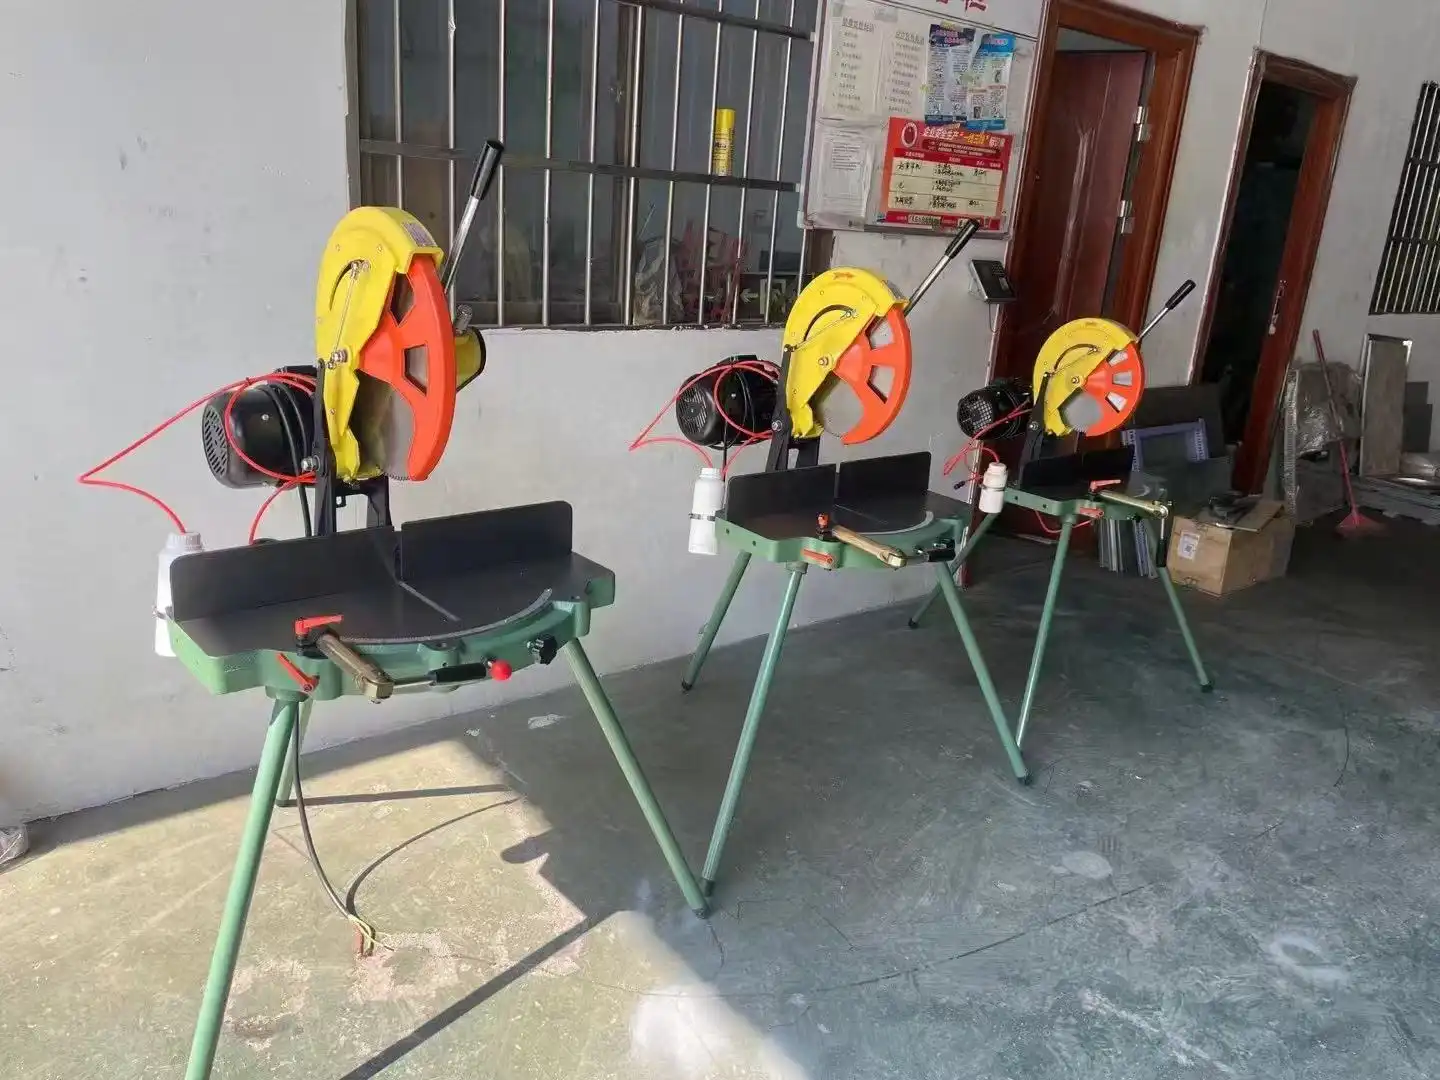
Die Schnittqualität einer Aluminiumprofilschneidemaschine zeichnet sich durch ihre Fähigkeit aus, präzise und gleichmäßige Schnitte an verschiedenen Profilen ohne nennenswerte Abweichungen vom vorgegebenen Schnittpfad zu erzeugen. Diese Gleichmäßigkeit zeigt sich durch die Einhaltung der Maßtoleranzen von ±0.1 mm, gratfreie Schnittkanten und gleichbleibende Winkel während der gesamten Produktionsreihe. Faktoren wie die Schärfe des Schneidmessers, die Stabilität der Maschine, die Konstanz der Vorschubgeschwindigkeit, die Effektivität des Kühlsystems und die korrekte Kalibrierung beeinflussen die Schnittqualität. All dies ist für Bauherren, Projektentwickler und Systemplaner, die Fenster-, Tür- und Fassadenelemente zuverlässig montieren müssen, von großer Bedeutung.
Hinweis: Die besten Möglichkeiten zur Bestätigung spezifischer Leistungsmerkmale sind die tatsächlichen Produkttestergebnisse und die technische Dokumentation der Hersteller.
Verständnis der Schnittqualitätskonstanz bei Aluminiumprofilsägen
Was definiert gleichbleibende Qualität beim Profilschneiden?
Qualitätskonstanz bedeutet mehr als nur einen präzisen Schnitt. Sie erfasst, wie oft und genau eine Maschine dieselben Schnitte an Tausenden von Profilen ausführt. Bei der Fenster- und Türenherstellung sind die Montagetoleranzen sehr eng, und selbst geringfügige Abweichungen können zu Passproblemen führen. Maßgenauigkeit (präzise Längen- und Winkelmessungen), Oberflächenqualität (keine Grate oder Verformungen) und Wiederholgenauigkeit (Abweichung zwischen den Schnitten) sind die drei Faktoren, die diese Konstanz gewährleisten. Einkaufsleiter müssen bei der Auswahl von Schneidemaschinen diese Spezifikationen genau beachten, da sie direkten Einfluss auf die Montagequalität der Maschinen und auf Versicherungsfälle haben.
Kritische Parameter, die die Schnittkonsistenz beeinflussen
Die Schnittgleichmäßigkeit wird durch verschiedene technische Faktoren bestimmt. Die Form des Sägeblatts ist dabei von großer Bedeutung. Hartmetallbestückte Sägeblätter mit einer Breite von 350–500 mm bleiben länger scharf als herkömmliche Stahlsägeblätter, wodurch die Abmessungen auch bei längeren Bearbeitungszyklen stabil bleiben. Bei der Bearbeitung von Profilen bis zu 200 mm Höhe verbiegen sich die Maschinen unter Last nicht, und vibrationsdämpfende Gusseisengestelle sind leichteren Rahmen vorzuziehen. Ebenso wichtig ist die Stabilität des Motors: Systeme mit einer Leistung von 2.2 bis 4.0 kW bei einer konstanten Drehzahl von 2800 bis 3200 U/min verhindern Drehzahlschwankungen, die die Oberfläche beschädigen könnten. Kühlvorrichtungen verhindern die Ausdehnung von Material und Sägeblatt bei Erwärmung, sodass die Abmessungen während des gesamten Schneidprozesses konstant bleiben.
Messstandards in B2B-Umgebungen
Industrielle Einkäufer von Aluminiumprofil-Schneidemaschinen wenden spezifische Messverfahren an, um die Schnittgenauigkeit sicherzustellen. Rundlaufprüfungen der Spindel mit Messuhren belegen, dass die radiale Abweichung unter 0.01 mm liegt. Zu hohe Rundlaufabweichungen führen zu Winkelfehlern bei jedem Schnitt. Die Parallelitätsprüfung zwischen Führungsschienen und Sägeblattbahnen mittels Laserinterferometrie gewährleistet einen geraden Schnitt über den gesamten Hub. Stichprobenartige Chargenprüfungen umfassen üblicherweise das Zählen von 50 aufeinanderfolgenden Schnitten und die Ermittlung des Cpk-Werts (Prozessfähigkeitsindex). Maschinen für den Produktionseinsatz sollten einen Cpk-Wert von mindestens 1.33 aufweisen, was auf eine gute Prozesskontrolle hinweist. Diese Validierungen liefern dem Fachpersonal einen soliden Nachweis für die Beurteilung der Kompetenz eines Lieferanten im Beschaffungsprozess.
Arten von Aluminiumprofil-Schneidemaschinen und deren Einfluss auf die Qualitätskonstanz
Manuelle versus halbautomatische Systeme
Die Steuerungsmethode hat einen großen Einfluss auf die Konsistenz der Ergebnisse. Manuelle Maschinen sind stark von der Qualifikation des Bedieners abhängig. Fachkräfte erzielen gute Ergebnisse, doch individuelle Unterschiede können zu Problemen zwischen Schichten oder bei Personalwechseln führen. Pneumatische Zuführmechanismen und feste Winkelanschläge sind in halbautomatische Systeme integriert, wodurch Bedienungsfehler deutlich reduziert werden. Durch den Einsatz mechanischer Anschläge anstelle von manuellen Winkelmessern zum Umschalten zwischen 45° und 90° werden Messfehler vermieden. Mittelständische bis große Fertigungsbetriebe, die mit Standardprofilen arbeiten, profitieren von einer höheren Stabilität durch halbautomatische Systeme und können gleichzeitig auch Sonderanfertigungen realisieren.
Einfluss des Schneidverfahrens auf die Profilintegrität
Fenster- und Türenhersteller verwenden Einkopf-Schneidwerkzeuge, da diese im Vergleich zu Mehrstationensystemen präzisere und geradere Schnitte ermöglichen. Die spezielle Schneidachse eliminiert Fehler, die durch die gleichzeitige Bearbeitung mehrerer Arbeitsgänge entstehen. Die Wahl des richtigen Sägeblattdurchmessers hat direkten Einfluss auf die Schnittqualität. Sägeblätter mit größerem Durchmesser (bis zu 500 mm) arbeiten mit geringeren Zahneingriffswinkeln, was zu glatteren Schnittkanten mit weniger Graten führt. Standard-Fensterrahmenformen lassen sich mit einer Schnittbreite von bis zu 120 mm bearbeiten, und spezielle Bauanforderungen können mit einer Schnitthöhe von bis zu 200 mm erfüllt werden. Kennt man diese Grenzen, lässt sich ein Übermaß vermeiden, das sowohl die Genauigkeit als auch die Oberflächengüte beeinträchtigt.
Überlegungen zum Fütterungssystem
Zuführsysteme haben einen großen Einfluss auf die gleichbleibende Produktionsqualität. Manuelle Zuführung eignet sich gut für spezielle Arbeiten mit kleinen Stückzahlen, führt aber zu Schwankungen in der Einstellung. Pneumatische Zuführsysteme arbeiten mit konstantem Anpressdruck und transportieren die Profile kontrolliert, wodurch Bedienungsfehler vermieden werden. Die Anpresskraft muss exakt kalibriert werden: Zu geringer Druck lässt das Profil während des Schneidens verrutschen, zu hoher Druck verbiegt dünnwandige Profile. Moderne Maschinen verfügen über Drucksensoren, die die Klemmkraft anhand der Profilmessungen anpassen. So bleibt die Klemmkraft über verschiedene Querschnitte hinweg konstant, ohne dass der Benutzer eingreifen muss.
Gleichbleibende Schnittqualität verbessern – Bewährte Verfahren und Wartungstipps
Routinemäßige Wartungsprotokolle für Klingen
Der Zustand des Sägeblatts einer Aluminiumprofilschneidemaschine ist nach wie vor der wichtigste Faktor für gleichbleibende Schnittergebnisse. Aluminiumoxidablagerungen und Mikrosplitterbildung führen mit der Zeit zu Verschleiß der Hartmetallzähne und mindern die Schnittqualität, bevor die Leistungsfähigkeit merklich nachlässt. Die Planung neuer Arbeitsgänge anhand der geschnittenen Meter anstatt anhand von Zeitintervallen sorgt für mehr Konstanz. Durch die ordnungsgemäße Reinigung der Sägeblätter zwischen den Wechseln werden Metallablagerungen entfernt, die zu ungleichmäßigen Schnittkräften führen. Bei der Überprüfung des Sägeblatts sollten Sie auf fehlende Hartmetallspitzen, Seitenschlag im montierten Zustand und die korrekte Zahnform achten. Sollten Sie Mängel feststellen, muss das Sägeblatt umgehend ausgetauscht werden, um die geforderte Schnittqualität zu gewährleisten.
Maschinenkalibrierungs- und Ausrichtungsverfahren
Ohne regelmäßige Prüfungen weichen selbst robuste Maschinen von den geplanten Werten ab. Bei der vierteljährlichen Ausrichtungsprüfung ist darauf zu achten, dass das Sägeblatt an mehreren Stellen senkrecht zur Tischoberfläche steht, da die Rahmeneinstellung die Genauigkeit beeinflussen kann. Die Prüfung der Parallelität der Führungsschienen verhindert, dass konische Schnitte, die an einem Ende die korrekten Maße aufweisen, am anderen Ende die Anforderungen nicht erfüllen. Mithilfe von Präzisionsblöcken zur Überprüfung der Winkelanschläge wird sichergestellt, dass die 45°- und 90°-Einstellungen korrekt bleiben. In diesem Fall verstärkt sich die Kalibrierungsdrift an den Gehrungsverbindungen, was zu Montagefehlern führt. Die Dokumentation der Prüfergebnisse dient als Qualitätsnachweis für B2B-Kunden, die Lieferanten auditieren.
Optimierung des Kühlsystems
Automatische Sprühkühlsysteme erfüllen zwei Funktionen: Sie verhindern die Ausdehnung der Werkstücke bei Erwärmung und verlängern durch die Temperaturkontrolle die Standzeit der Sägeblätter. Achten Sie auf die Kühlmittelkonzentration – zu verdünnte Mischungen verlieren ihre Schmierfähigkeit, was Reibung und Oberflächenrauheit erhöht. Die Düsenposition beeinflusst die Gleichmäßigkeit der Kühlung; eine korrekte Ausrichtung sorgt dafür, dass das Kühlmittel gezielt in die Schnittzone gelangt und nicht das gesamte Sägeblatt durchnässt. Die Kühlrate sollte der Schnittgeschwindigkeit entsprechen. Bei unzureichender Kühlung während des Hochgeschwindigkeitsschnitts staut sich die Wärme in bestimmten Bereichen und führt zu Verformungen dünnwandiger Profile. Durch regelmäßige Reinigung des Systems verhindern Sie, dass das Kühlmittel mit Aluminiumpartikeln verunreinigt wird, welche den Sägeblattverschleiß beschleunigen.
Vergleich von Aluminiumprofil-Schneidemaschinen: Auswahlkriterien für gleichbleibende Qualität
Bewertung der Kernspezifikationen für B2B-Anforderungen
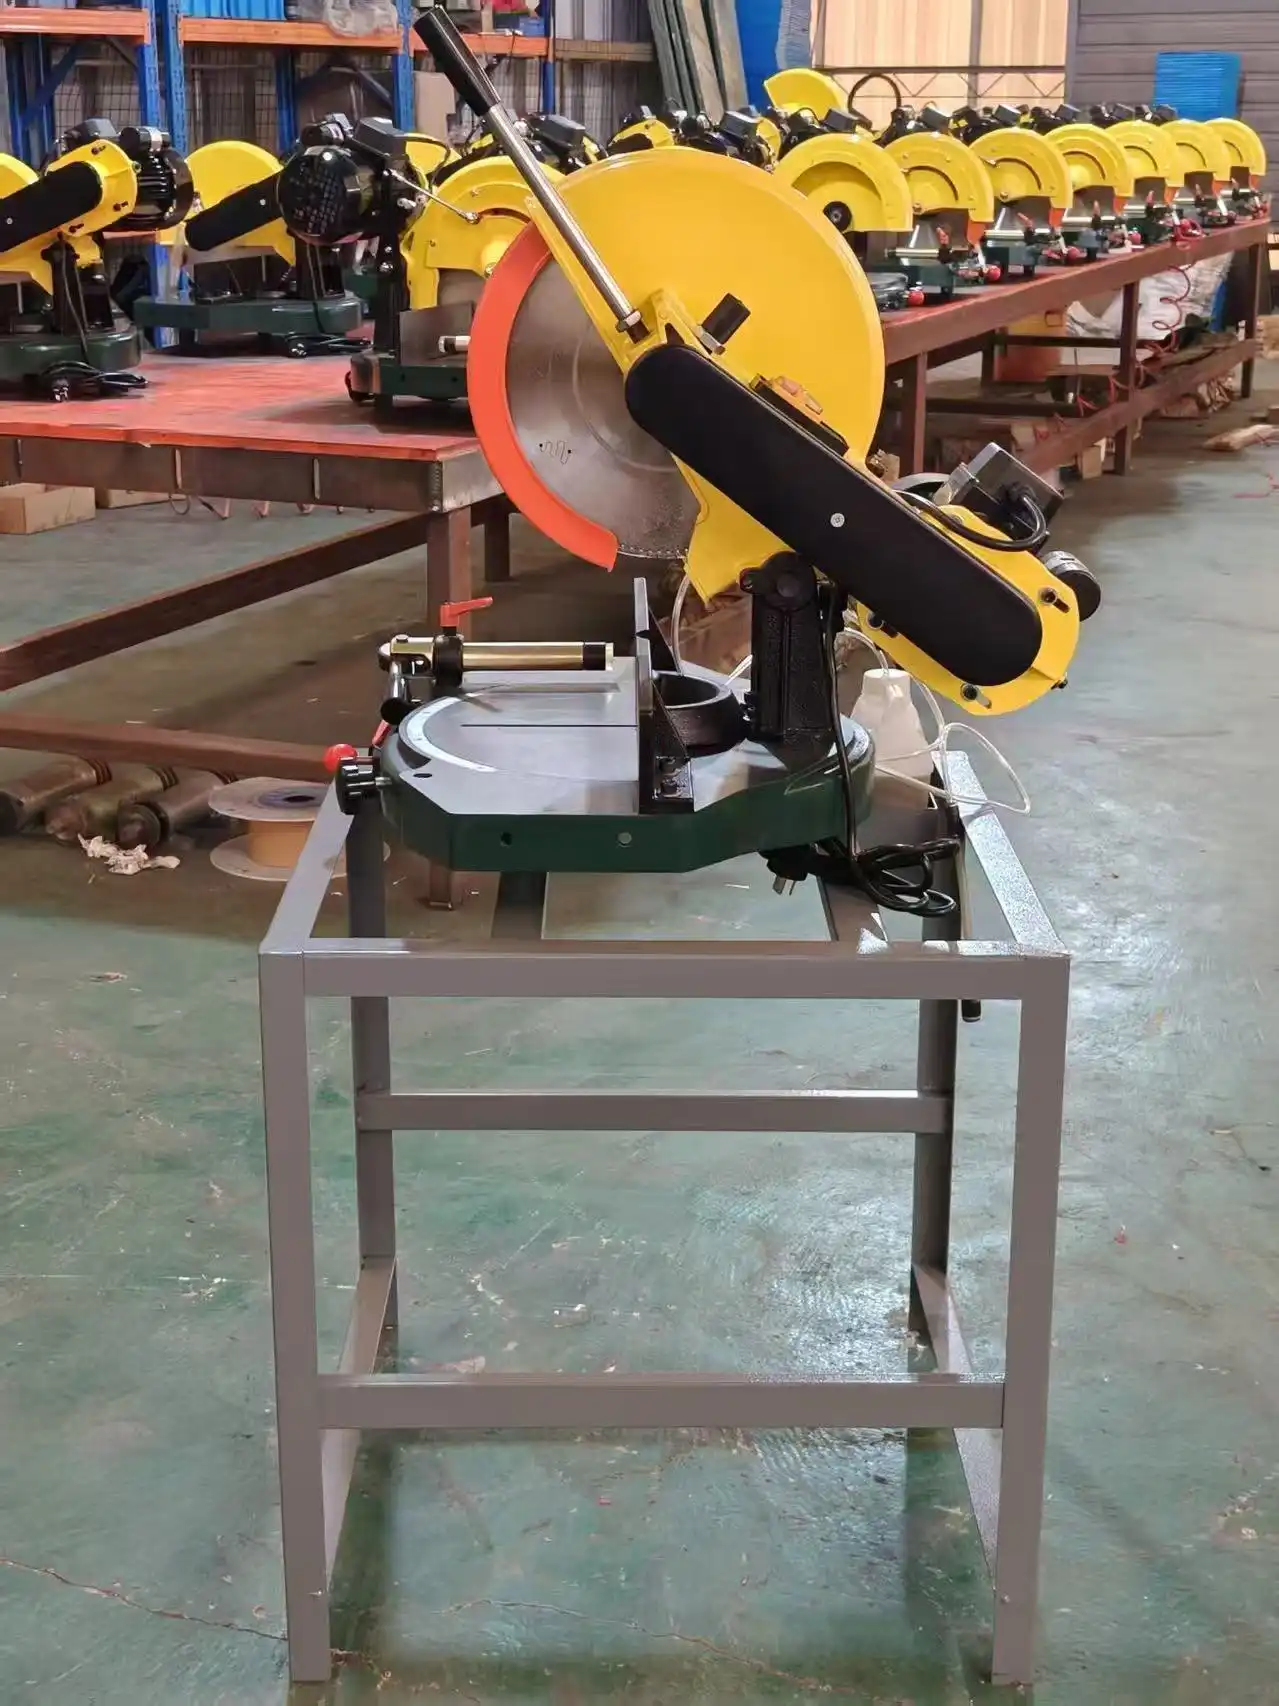
Bei der Auswahl von Schneidwerkzeugen für den gewerblichen Einsatz sollten bestimmte Merkmale Priorität haben. Spezifikationen für eine Präzisionsgenauigkeit von ±0.1 mm gewährleisten Leistung auf Fertigungsniveau und eignen sich ideal für Konstruktionsanwendungen, bei denen enge Montagetoleranzen erforderlich sind. Eine Motorleistung zwischen 2.2 und 4 kW liefert ausreichend Kraft für Werkstücke bis zu einer Höhe von 200 mm, ohne dass es zu Verformungen kommt, die die Oberflächenbeschaffenheit beschädigen könnten. Drehzahlen zwischen 2800 und 3200 U/min sind optimal zum Schneiden und Bearbeiten von Aluminium, das häufig in Fenstersystemen verwendet wird. Die flexible Spannungsversorgung (220 V und 380 V) ermöglicht den Einsatz mit verschiedenen Stromnetzen in Gebäuden, ohne dass teure Änderungen an der Stromversorgung vorgenommen werden müssen.
Zuverlässigkeits- und Supportinfrastruktur
Die Gesamtbetriebskosten und die Produktionsgenauigkeit einer Aluminiumprofilschneidemaschine hängen direkt von ihrer Lebensdauer ab. Robuste Bauteile wie Gussrahmen anstelle von Schweißverbindungen, abgedichtete Lager an den Drehpunkten und verstärkte Führungsschienen verlängern die Lebensdauer teurer Anlagen erheblich. Ersatzteile sind innerhalb von 48 bis 72 Stunden verfügbar, wodurch Ausfallzeiten minimiert und Projekttermine nicht gefährdet werden. Ebenso wichtig ist die Reaktionsgeschwindigkeit des technischen Supports; Anbieter, die Online-Tests und Vor-Ort-Service in der Region anbieten, verkürzen die Problemlösungszeit. Langfristige Garantien, die sowohl Teile als auch Arbeitsleistung abdecken, zeigen das Vertrauen des Herstellers in die Zuverlässigkeit seines Produkts.
Ausbalancieren des Automatisierungsgrades mit den betrieblichen Anforderungen
Ob manuelle oder halbautomatische Steuerung zum Einsatz kommt, hängt von der Produktionsmenge und den erforderlichen Präzisionsanforderungen ab. Bei Betrieben mit weniger als 100 Schnitten pro Tag reichen manuelle Verfahren oft aus, insbesondere bei der Bearbeitung einer Vielzahl individueller Profile. Halbautomatische Zuführung und Winkelvoreinstellung sind für Betriebe mit mehr als 500 Schnitten täglich sehr hilfreich. Die höhere Produktivität und Genauigkeit amortisieren die Investition innerhalb weniger Monate. Hybridverfahren, die manuelle und halbautomatische Werkzeuge für Standard- und Spezialaufgaben kombinieren, bieten die flexibelste und effizienteste Lösung für die vielfältigen Anforderungen in der Fenster- und Türenfertigung.
Fallstudien und Branchenanwendungen zur Veranschaulichung der gleichbleibenden Schnittqualität
Präzisionsanforderungen an die Fensterrahmenherstellung
Die Fensterherstellung für Wohnhäuser und Gewerbebetriebe ist ein gutes Beispiel dafür, warum Schnittgenauigkeit im Geschäftsleben so wichtig ist. Um wetterfeste Abdichtungen an Gehrungsecken von Metallrahmen zu gewährleisten, müssen die Winkel auf 0.1° genau sein. Bei Abweichungen entstehen Spalten, die die Energieeffizienz und Wasserdichtigkeit der Dichtungen beeinträchtigen. Ein mittelständisches Fensterunternehmen, das täglich 300 Rahmen fertigte, stellte fest, dass die Umstellung von manuellem auf halbautomatisches Schneiden den Nachbesserungsbedarf um 8 % auf unter 2 % reduzierte. Dies sparte Materialkosten und erhöhte die Lieferzuverlässigkeit. Präzisionswerkzeuge ermöglichten eine gleichbleibende Qualität, wodurch Generalunternehmern die Einhaltung der Maßvorgaben zugesichert werden konnte. Dies steigerte die Wettbewerbsfähigkeit des Unternehmens.
Komponentenfertigung für Vorhangfassadensysteme
Die Montage von Vorhangfassaden erfordert besonders enge Toleranzen, da die Profile nur an bestimmten Stellen mit der Stahlkonstruktion verbunden werden. Ein Unternehmen, das Vorhangfassaden für Bürohochhäuser herstellt, hat strenge Qualitätsstandards eingeführt, darunter statistische Prozesskontrolle für die Zuschnitte. Durch die Einhaltung von Cpk-Werten über 1.5 mittels regelmäßiger Maschinenwartung und Schulungen der Bediener konnte die Ausfallrate auf unter 0.5 % gesenkt werden – ein Kriterium, das für LEED-zertifizierte Projekte erforderlich ist. Die Investition in präzise Schneidwerkzeuge mit automatischer Kühlung und robuste Konstruktion zahlte sich aus: Die Anzahl der notwendigen Nachjustierungen während der Montage wurde reduziert und das Image des Unternehmens bei Architekturbüros verbessert.
Energieeffizienz im Hochleistungsbetrieb
Effizienz in der Produktion umfasst mehr als nur die Schnittgeschwindigkeit. Auch der Energieverbrauch und der Materialeinsatz spielen eine Rolle. Ein Fensterhändler, der mit Kunden zusammenarbeitet, die ihre Häuser renovieren, analysierte seine Zuschnittprozesse und stellte fest, dass der Einsatz scharfer Sägeblätter und verbesserter Vorschubgeschwindigkeiten die Motorlast im Vergleich zu früher um 18 % senkte. Anstatt permanent zu laufen, schaltete sich das automatische Kühlsystem nur noch während der Schnittvorgänge ein, was Wasser sparte. Diese durch moderne Maschinen ermöglichten Betriebsoptimierungen senkten die Produktionskosten pro Einheit, ohne die Qualitätsstandards zu beeinträchtigen, die das Händlernetzwerk benötigte, um im Markt für Austauschfenster wettbewerbsfähig zu bleiben.
Fazit
Die gleichbleibende Schnittqualität einer Aluminiumprofilschneidemaschine ist das Ergebnis des Zusammenspiels von Maschinenleistung, Wartungskenntnissen und Bedienungswissen. Die Regelmäßigkeit verschiedener Produktionsläufe hängt eng mit technischen Faktoren wie einer Genauigkeit von 0.1 mm, Hartmetall-Sägeblatttechnologie, halbautomatischen Steuerungssystemen und integrierter Kühlung zusammen. Das Wissen darüber, wie sich die Konstruktion der Maschine, die Kalibrierungsregeln und die Wartung der Sägeblätter auf die Gleichmäßigkeit auswirken, hilft Käufern, die für ihr Projekt optimale Auswahl zu treffen. Der Kauf von Präzisionsschneidwerkzeugen zahlt sich durch weniger Nacharbeit, schnellere Montage und ein besseres Image bei Bauunternehmen und Projektentwicklern schnell aus.
FAQ
Frage 1: Wie beeinflusst der Klingendurchmesser die Schnittkonsistenz?
A: Größere Sägeblätter, insbesondere solche mit einem Durchmesser zwischen 450 und 500 mm, schneiden das Material in steileren Winkeln, was zu besseren Oberflächen mit weniger Graten führt. Ein größerer Durchmesser bedeutet außerdem, dass mehr Schneidzähne mit dem Material in Kontakt stehen. Dadurch verteilt sich der Verschleiß gleichmäßiger und die Maßgenauigkeit bleibt auch bei längeren Produktionsläufen im Vergleich zu Sägeblättern mit kleinerem Durchmesser erhalten.
Frage 2: Welcher Wartungsplan gewährleistet eine optimale Schnittkonstanz?
A: Tägliche Kühlmittelkontrollen, wöchentliche Reinigung und Überprüfung der Sägeblätter, monatliche Ausrichtungskontrollen und eine vollständige Kalibrierung alle drei Monate gehören zu einer guten Wartung. Anstatt sich auf Zeitintervalle zu verlassen, sollte der Sägeblattwechsel auf der Grundlage der geschnittenen Meter erfolgen. Beispielsweise sollten hochwertige Hartmetallsägeblätter bei der Metallbearbeitung alle 8,000 bis 12,000 Meter gewechselt werden.
Frage 3: Können halbautomatische Maschinen auch kundenspezifische Winkelanforderungen erfüllen?
A: Halbautomatische Systeme arbeiten am besten bei voreingestellten Winkeln wie 45° und 90°, aber individuelle Winkel müssen manuell eingestellt werden. Durch den Einsatz von halbautomatischen Maschinen für die Serienproduktion und handbetriebenen Maschinen für Spezialarbeiten profitieren Sie von den Vorteilen beider Systeme: gleichbleibende Präzision und maximale Flexibilität.
Frage 4: Welche Schulungen benötigen die Bediener, um eine gleichbleibende Schnittqualität zu gewährleisten?
A: Im Rahmen ihrer Schulung sollten Maschinenbediener lernen, die Maschine richtig zu spannen, das passende Sägeblatt auszuwählen, erste Anzeichen von Sägeblattverschleiß zu erkennen, das Kühlsystem zu bedienen und die grundlegende Ausrichtung zu überprüfen. Kompetenzbasierte Zertifizierungen stellen sicher, dass die Mitarbeiter wissen, wie sich ihre Arbeitsschritte auf die Qualität und Genauigkeit der Schnitte auswirken.
Präzise Schneidlösungen von Haolv Building Materials
Neben unserem kompletten Sortiment an Fenster- und Türsystemen fertigt Haolv Building Materials seit 18 Jahren hochwertige Werkzeuge zum Schneiden von Aluminiumprofilen. Unsere hochpräzisen Schneidemaschinen verfügen über die bereits erwähnten technischen Merkmale: ±0.1 mm Genauigkeit, 45°/90°-Einstellung, automatische Kühlung und Hartmetall-Schneidplatten. Dies gewährleistet gleichbleibende Fertigungsergebnisse. Als etablierter Anbieter von Aluminiumprofil-Schneidemaschinen bieten wir Ihnen umfassenden technischen Support – von der Auswahl der passenden Ausrüstung bis hin zur Schulung in deren Bedienung. Unsere Leistungen sind ISO- und CE-zertifiziert.
Unser Ingenieurteam weiß genau, was Fassadenbauer, Fensterbauer und Bauunternehmen mit hohem Auftragsvolumen benötigen. Wir richten Ihre Anlagen optimal an Ihre Profilmaße und Ihr Produktionsvolumen an und halten ausreichend Material vorrätig, um Lieferzeiten von 25 bis 30 Tagen zu garantieren. Dank unserer Partnerschaften mit führenden Materiallieferanten und unserer Fähigkeit zu umfassenden Anpassungen bieten wir Ihnen Komplettlösungen, die all Ihre Fertigungsanforderungen erfüllen. Kontaktieren Sie kristin@haolvwindows.com, um zu erfahren, wie unsere innovative Technologie und unsere technische Beratung Ihre Produktionsgenauigkeit und die Zuverlässigkeit Ihrer Projekte verbessern können.
Referenzen
1. American Architectural Manufacturers Association. (2021). Normen für die Herstellung von Aluminiumprofilen für Fensteranwendungen . AAMA-Publikation TIR-A8-18.
2. Redaktion des Machinery's Handbook. (2020). Machinery's Handbook, 31. Auflage: Leitfaden zur Metallbearbeitung und Werkzeugmaschinentechnik . Industrial Press Inc.
3. National Fenestration Rating Council. (2022). Qualitätssicherungs- und Fertigungsstandards für Aluminium-Fenstersysteme . NFRC Technisches Dokument 500-2022.
4. Totten, GE & MacKenzie, DS (2019). Handbuch des Aluminiums: Band 1 - Physikalische Metallurgie und Prozesse . Marcel Dekker Verlag.
5. Society of Manufacturing Engineers. (2021). Präzisionsbearbeitungstechnologie: Auswahl von Schneidgeräten und Qualitätskontrolle . SME Technical Paper Series MR21-285.
6. Internationale Organisation für Normung. (2020). ISO 8486-2:2020 – Gebundene Schleifmittel – Bestimmung und Bezeichnung der Korngrößenverteilung – Teil 2: Mikrokorngrößen F230 bis F2000 . ISO-Normenausschuss TC29/SC5.
Schneller und einfacher Kanal zur Übermittlung von Anfragen, um günstige Preise für den Großeinkauf von Fenstern und Türen zu sichern.