- Անգլերեն
- ֆրանսերեն
- գերմանական
- պորտուգալացի
- իսպաներեն
- ռուսական
- ճապոնացի
- Կորեայի
- արաբական
- հունարեն
- գերմանական
- թուրքական
- իտալական
- դանիերեն
- ռումինական
- հայերեն
- չեխ
- afrikaans
- շվեդերեն
- Լեհաստանի
- Բասկերի
- catalan
- Esperanto
- հինդի
- Lao
- ալբանական
- ամհարերեն
- հայերեն
- ադրբեջանական
- Բելառուսի
- Բենգալերեն
- բոսնիերեն
- Բուլղարիայի
- Cebuano
- chichewa
- Corsican
- Խորվաթիայի
- հոլանդական
- Էստոնիայի
- ֆիլիպիներեն
- ֆիններեն
- ֆրիզերեն
- galician
- վրացական
- գուջարաթի
- Haitian
- հաուսա
- Hawaiian
- եբրայերեն
- Hmong
- հունգարերեն
- իսլանդերեն
- Igbo
- ճավաերեն
- kannada
- Ղազախստանի
- Khmer
- Kurdish
- Ղրղըզստանի
- լատիներեն
- Լատվիայի
- Լիտվայի
- Լյուքսեմբու..
- մակեդոներեն
- մադագասկարցի
- Մալայերեն
- Malayalam
- մալթերեն
- մաորի
- մարաթի
- մոնղոլական
- Բիրմացի
- նեպալերեն
- նորվեգական
- Pashto
- պարսկական
- Punjabi
- սերբերեն
- Սեսոտո
- սինհալերեն
- Սլովակիայի
- Սլովենիայի
- Սոմալի
- Samoan
- Շոտլանդական գաելերեն
- Shona
- սինդհի
- Սունդաներեն
- սուահիլի
- Տաջիկստանի
- թամիլերեն
- տելուգու
- թայերեն
- ուկրաինական
- ուրդու
- ուզբեկական
- վիետնամերեն
- ուելսերեն
- Xhosa
- հայերեն
- յորուբա
- զուլուսերեն
Ինչպիսի՞ն է ալյումինե պրոֆիլ կտրող սղոցի կտրման որակի կայունությունը։
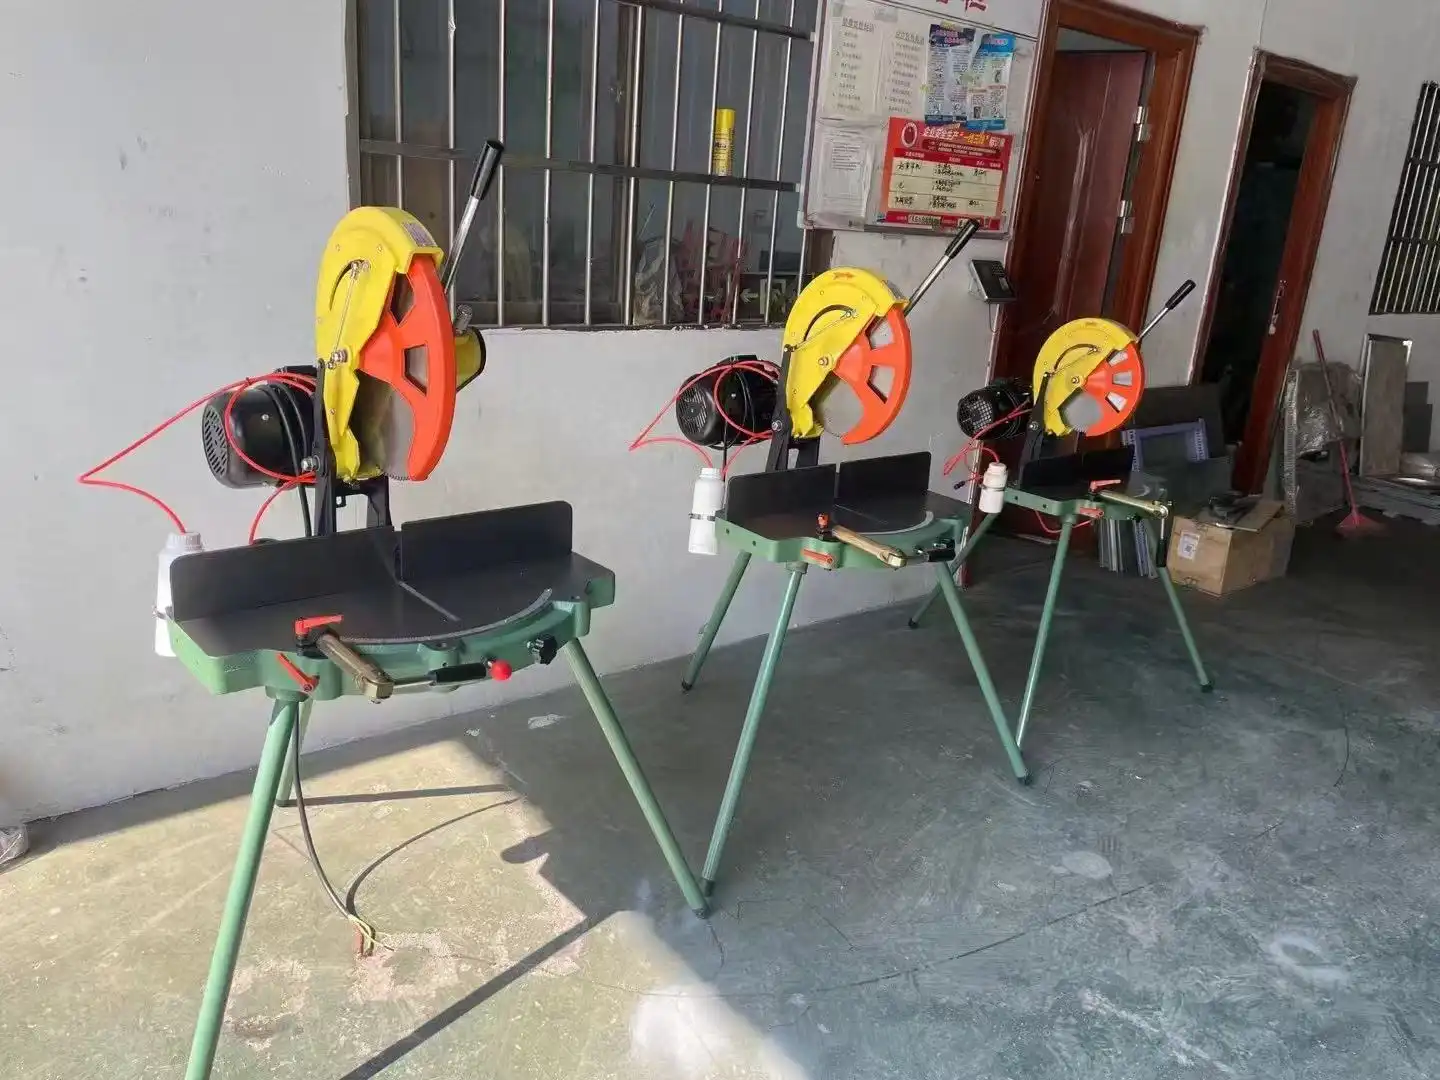
Ալյումինե պրոֆիլ կտրող մեքենայում կտրման որակի միատարրությունը մեքենայի կարողությունն է՝ ճշգրիտ, միատարր կտրվածքներ կատարելու տարբեր պրոֆիլների վրա՝ առանց նախատեսված ուղուց էականորեն շեղվելու: Այս միատարրությունը դրսևորվում է չափերը ±0.1 մմ ստանդարտների սահմաններում պահելով, եզրերը առանց ճաքերի պատրաստելով և ապահովելով, որ անկյունները մնան նույնը ամբողջ արտադրական ցիկլի ընթացքում: Միատարրության վրա ազդում են այնպիսի գործոններ, ինչպիսիք են շեղբի սրությունը, մեքենայի կոշտությունը, սնուցման արագության կայունությունը, սառեցման համակարգի արդյունավետությունը և ճիշտ կարգաբերումը: Այս ամենը շատ կարևոր է շինարարների, մշակողների և համակարգերի նախագծողների համար, ովքեր պետք է հուսալիորեն հավաքեն պատուհանների, դռների և վարագույրների պատերի մասերը:
Հրաժարում պատասխանատվությունից. Արտադրանքի իրական փորձարկման արդյունքները և արտադրողների տեխնիկական փաստաթղթերը որոշակի կատարողական հատկանիշներ հաստատելու լավագույն միջոցներն են:
Ալյումինե պրոֆիլային կտրող սղոցներում կտրման որակի համապատասխանության հասկացումը
Ի՞նչն է սահմանում որակի հետևողականությունը պրոֆիլային կտրվածքում:
Որակի համապատասխանությունը ավելին է, քան պարզապես մեկ ճշգրիտ կտրվածք կատարելը: Այն հետևում է, թե որքան հաճախ և ճշգրիտ է մեքենան նույն կտրվածքները կատարում հազարավոր պրոֆիլների վրա: Պատուհաններ և դռներ պատրաստելիս հավաքման հանդուրժողականությունները շատ խիստ են, և նույնիսկ փոքր տարբերությունները կարող են հանգեցնել տեղադրման խնդիրների: Չափերի ճշգրտությունը (երկարության և անկյան ճշգրիտ չափումներ), մակերեսի մշակման որակը (առանց ճաքերի կամ դեֆորմացիայի) և կրկնությունը (կտրվածքների միջև տարբերությունը) այս համապատասխանությունը ապահովող երեք բաներն են: Երբ գնումների մենեջերները դիտարկում են կտրող սարքավորումները, նրանք պետք է մեծ ուշադրություն դարձնեն այս տեխնիկական բնութագրերին, քանի որ դրանք անմիջական ազդեցություն ունեն սարքավորումների հավաքման որակի և ապահովագրական պահանջների վրա:
Կտրվածքի հետևողականության վրա ազդող կարևորագույն պարամետրեր
Կտրման միատարրությունը կարգավորվում է մի շարք տեխնիկական գործոններով: Սայրի ձևը շատ կարևոր է: 350-500 մմ լայնությամբ կարբիդային ծայրերով սայրերը ավելի երկար են սուր մնում, քան սովորական պողպատը, ինչը թույլ չի տալիս չափերի տատանվել երկարատև աշխատանքի ընթացքում: Մինչև 200 մմ բարձրությամբ պրոֆիլների հետ աշխատելիս կոշտ մեքենաները չեն ծռվում բեռնման ժամանակ, իսկ թուջե հիմքերը, որոնք նվազեցնում են թրթռումները, ավելի լավ են աշխատում, քան թեթև շրջանակները: Էլեկտրաշարժիչի կայունությունը նույնքան կարևոր է՝ համակարգեր, որոնք տալիս են 2.2-ից 4.0 կՎտ կայուն 2800-ից 3200 պտույտ/րոպե հաճախականության դեպքում, արագության փոփոխություններ, որոնք վնասում են մակերեսները: Սառեցման սարքերը թույլ չեն տալիս, որ նյութը և սայրը լայնանան, երբ դրանք տաքանում են, այնպես որ չափերը մնում են նույնը կտրման գործընթացում:
Չափման ստանդարտներ B2B միջավայրերում
Ալյումինե պրոֆիլային կտրող մեքենաների համար արդյունաբերական գնորդները կիրառում են հատուկ չափման ընթացակարգեր ՝ համոզվելու համար, որ կտրվածքները համապատասխան են: Առանցքի վազքի թեստերը ցուցիչներով ապացուցում են, որ ճառագայթային տատանումը մնում է 0.01 մմ-ից ցածր: Չափազանց մեծ վազքը երևում է որպես անկյունային սխալներ յուրաքանչյուր կտրվածքում: Լազերային ինտերֆերոմետրիայի օգտագործումը՝ ուղեցույցի ռելսերի և շեղբի շարժման ուղիների միջև զուգահեռությունը ստուգելու համար, ապահովում է, որ դրանք ուղիղ են ամբողջ կտրման ընթացքում: Նմուշային խմբաքանակի թեստավորումը սովորաբար ներառում է անընդմեջ 50 կտրվածքի հաշվարկը և Cpk (գործընթացի կարողությունների ինդեքս) արժեքի որոշումը: Արտադրության մեջ օգտագործվող մեքենաները պետք է ցույց տան 1.33 կամ ավելի բարձր Cpk արժեք, ինչը նշանակում է, որ դրանք ունեն լավ գործընթացի վերահսկողություն: Այս վավերացումները փորձագիտական անձնակազմին տալիս են ամուր ապացույց, որ նրանք կարող են գնահատել մատակարարի հմտությունները գնման գործընթացում:
Ալյումինե պրոֆիլների կտրող մեքենաների տեսակները և դրանց ազդեցությունը որակի կայունության վրա
Ձեռքով և կիսաավտոմատ համակարգեր
Կառավարման մեթոդը մեծ ազդեցություն ունի արդյունքների հետևողականության վրա: Ձեռքով աշխատող մեքենաները մեծապես կախված են դրանք շահագործող անձի հմուտ լինելուց: Որակավորված աշխատողները կարող են լավ արդյունքներ ստանալ, սակայն մարդկանց միջև եղած տարբերությունները կարող են խնդիրներ առաջացնել հերթափոխերի միջև կամ անձնակազմի փոփոխությունների ժամանակ: Կիսաավտոմատ համակարգերում ներկառուցված են պնևմատիկ սնուցման մեխանիզմներ և ֆիքսված անկյունային կանգառներ, ինչը զգալիորեն նվազեցնում է օպերատորների կողմից թույլ տրված սխալները: 45°-ից 90°-ի միջև անցնելու համար ձեռքի անկյունաչափերի փոխարեն մեխանիկական կանգառներ օգտագործելով՝ անկյան փոփոխման գործառույթը վերացնում է չափման սխալները: Միջինից մինչև մեծ չափի արտադրողները, որոնք աշխատում են ստանդարտ պրոֆիլներով, կարող են ավելի լավ կայունություն ստանալ կիսաավտոմատ կարգավորումներով՝ միևնույն ժամանակ կարողանալով մշակել եզակի պատվերներ:
Կտրման մեթոդի ազդեցությունը պրոֆիլի ամբողջականության վրա
Պատուհանների և դռների պատրաստողները օգտագործում են միագլխիկ կտրող գործիքներ, քանի որ դրանք ավելի կայուն են ուղիղ կտրվածքներ կատարում, քան բազմակայան համակարգերը: Մասնագիտացված կտրող առանցքը վերացնում է սխալները, որոնք առաջանում են միաժամանակ մի քանի բան անելուց: Ճիշտ շեղբի չափի ընտրությունը անմիջական ազդեցություն ունի կտրվածքի որակի վրա: Ավելի մեծ տրամագծով շեղբերը (մինչև 500 մմ) աշխատում են ատամների ավելի ցածր շփման անկյուններում, ինչը նշանակում է, որ դրանք ստեղծում են ավելի հարթ ծայրեր՝ ավելի քիչ ճաքերով: Պատուհանների շրջանակի ստանդարտ ձևերը կարող են կտրվել մինչև 120 մմ կտրման լայնությամբ, իսկ շինարարական հատուկ կարիքները կարող են բավարարվել մինչև 200 մմ կտրման բարձրությամբ: Այս սահմանները իմանալով՝ կարող եք խուսափել չափազանցելուց, ինչը վնասում է ինչպես ճշգրտությանը, այնպես էլ մակերեսի մշակմանը:
Սնուցման համակարգի նկատառումներ
Սնուցման համակարգերը մեծ ազդեցություն ունեն արտադրության կայունության վրա՝ անընդհատ։ Ձեռքով սնուցումը լավ է աշխատում փոքր քանակությամբ կատարվող հատուկ աշխատանքների համար, բայց դա առաջացնում է ամրացման տատանումներ։ Պնևմատիկ սնուցման համակարգերը օգտագործում են կայուն կապման ճնշում և առաջխաղացման պրոֆիլներ՝ վերահսկվող արագություններով, ուստի օպերատորի կողմից առաջացած դիրքի սխալները վերացվում են։ Կապման ուժը պետք է ճշգրտորեն տրամաչափվի. բավարար ճնշումը թույլ չի տալիս պրոֆիլին շարժվել կտրման ընթացքում, իսկ չափազանց մեծ ուժը ծռում է բարակ պատերով էքստրուզիաները։ Ժամանակակից մեքենաներն ունեն ճնշման սենսորներ, որոնք փոխում են ամրացումը՝ հիմնվելով պրոֆիլի չափումների վրա։ Այսպիսով, ամրացումը մնում է նույնը տարբեր լայնական կտրվածքների վրա՝ առանց օգտագործողի որևէ օգնության։
Կտրման որակի կայունության բարելավում. լավագույն փորձը և սպասարկման խորհուրդները
Սայրի պարբերական սպասարկման արձանագրություններ
Ալյումինե պրոֆիլային կտրող մեքենայի սայրի վիճակը դեռևս ամենակարևոր գործոնն է կայուն կտրում պահպանելու համար: Ալյումինի օքսիդի կուտակումը և միկրոչափերը ժամանակի ընթացքում մաշում են կարբիդային ատամները՝ իջեցնելով կտրվածքների որակը, նախքան դրանք ակնհայտորեն պակաս արդյունավետ դառնան: Ժամանակային ընդմիջումների փոխարեն կտրված գծային մետրերի քանակի հիման վրա նոր պլաններ սահմանելը ամեն ինչ ավելի կայուն է դարձնում: Սայրերը փոխարինումների միջև պատշաճ կերպով մաքրելը վերացնում է մետաղի կուտակումները, որոնք կտրող ուժերը դարձնում են անհավասար: Սայրի վերանայման ժամանակ դուք պետք է ուշադրություն դարձնեք կարբիդային ծայրերի բացակայությանը, սայրը միացնելիս կողային շեղմանը և ճիշտ ձևի ատամներին: Եթե որևէ խնդիր հայտնաբերեք, ապա անմիջապես պետք է փոխեք սայրը՝ ստանդարտով պահանջվող կայունությունը պահպանելու համար:
Մեքենայի չափաբերման և հավասարեցման ընթացակարգեր
Առանց կանոնավոր փորձարկումների, նույնիսկ հզոր մեքենաները սկսում են շեղվել նախատեսվածից: Երեք ամիսը մեկ անգամ հավասարեցումը ստուգելիս պետք է համոզվել, որ շեղբը ուղղահայաց է սեղանի մակերեսին մի շարք տարբեր տեղերում, քանի որ շրջանակի տեղադրումը կարող է ազդել ճշգրտության վրա: Ուղղորդող ռելսի զուգահեռության ստուգումները կանխում են կոնաձև կտրվածքները, որոնք, կարծես, ճիշտ չափի են մի ծայրում, բայց չեն համապատասխանում պահանջներին մյուս ծայրում: Անկյունային կանգառները ստուգելու համար ճշգրիտ բլոկների օգտագործումը ապահովում է, որ 45° և 90° հավաքածուները մնան ճիշտ: Այս դեպքում, կալիբրացման շեղումը վատանում է անկյունային միացումների միջոցով, ինչը հանգեցնում է հավաքման խափանումների: Փորձարկման արդյունքների փաստաթղթավորումը որակի ապահովման ապացույց է B2B օգտատերերի համար, ովքեր աուդիտ են անցկացնում մատակարարներին:
Սառեցման համակարգի օպտիմիզացում
Ավտոմատ ցողիչ սառեցման համակարգերը երկու բան են անում. դրանք կանխում են աշխատանքային մասերի լայնացումը տաքանալուց հետո, և նաև ավելի երկար են ծառայում շեղբերին՝ ջերմաստիճանը կարգավորելով: Ստուգեք սառեցնող հեղուկի կոնցենտրացիան. չափազանց ջրով նոսրացված խառնուրդները կորցնում են իրենց սոսնձողությունը, ինչը վատթարացնում է շփումը և մակերեսի կոպտությունը: Ծորակի տեղադրումը ազդում է միատարրության վրա. ճիշտ դասավորությունը սառեցնող հեղուկն ուղարկում է ճիշտ կտրման գոտի՝ ամբողջ շեղբը չլցնելու փոխարեն: Սառեցման արագությունը պետք է լինի նույնը, ինչ կտրման արագությունը: Եթե բարձր արագությամբ գործողությունների ընթացքում բավարար սառեցում չկա, որոշակի հատվածներում ջերմություն է կուտակվում, ինչը ծռմռում է բարակ պատերով պրոֆիլները: Համակարգը պարբերաբար մաքրելով՝ դուք կարող եք կանխել սառեցնող հեղուկի աղտոտումը ալյումինե մանր մասնիկներով, որոնք արագացնում են շեղբերի մաշվածությունը:
Ալյումինե պրոֆիլների կտրող մեքենաների համեմատություն. Որակի համապատասխանության ընտրություն
B2B կարիքների համար հիմնական տեխնիկական բնութագրերի գնահատում
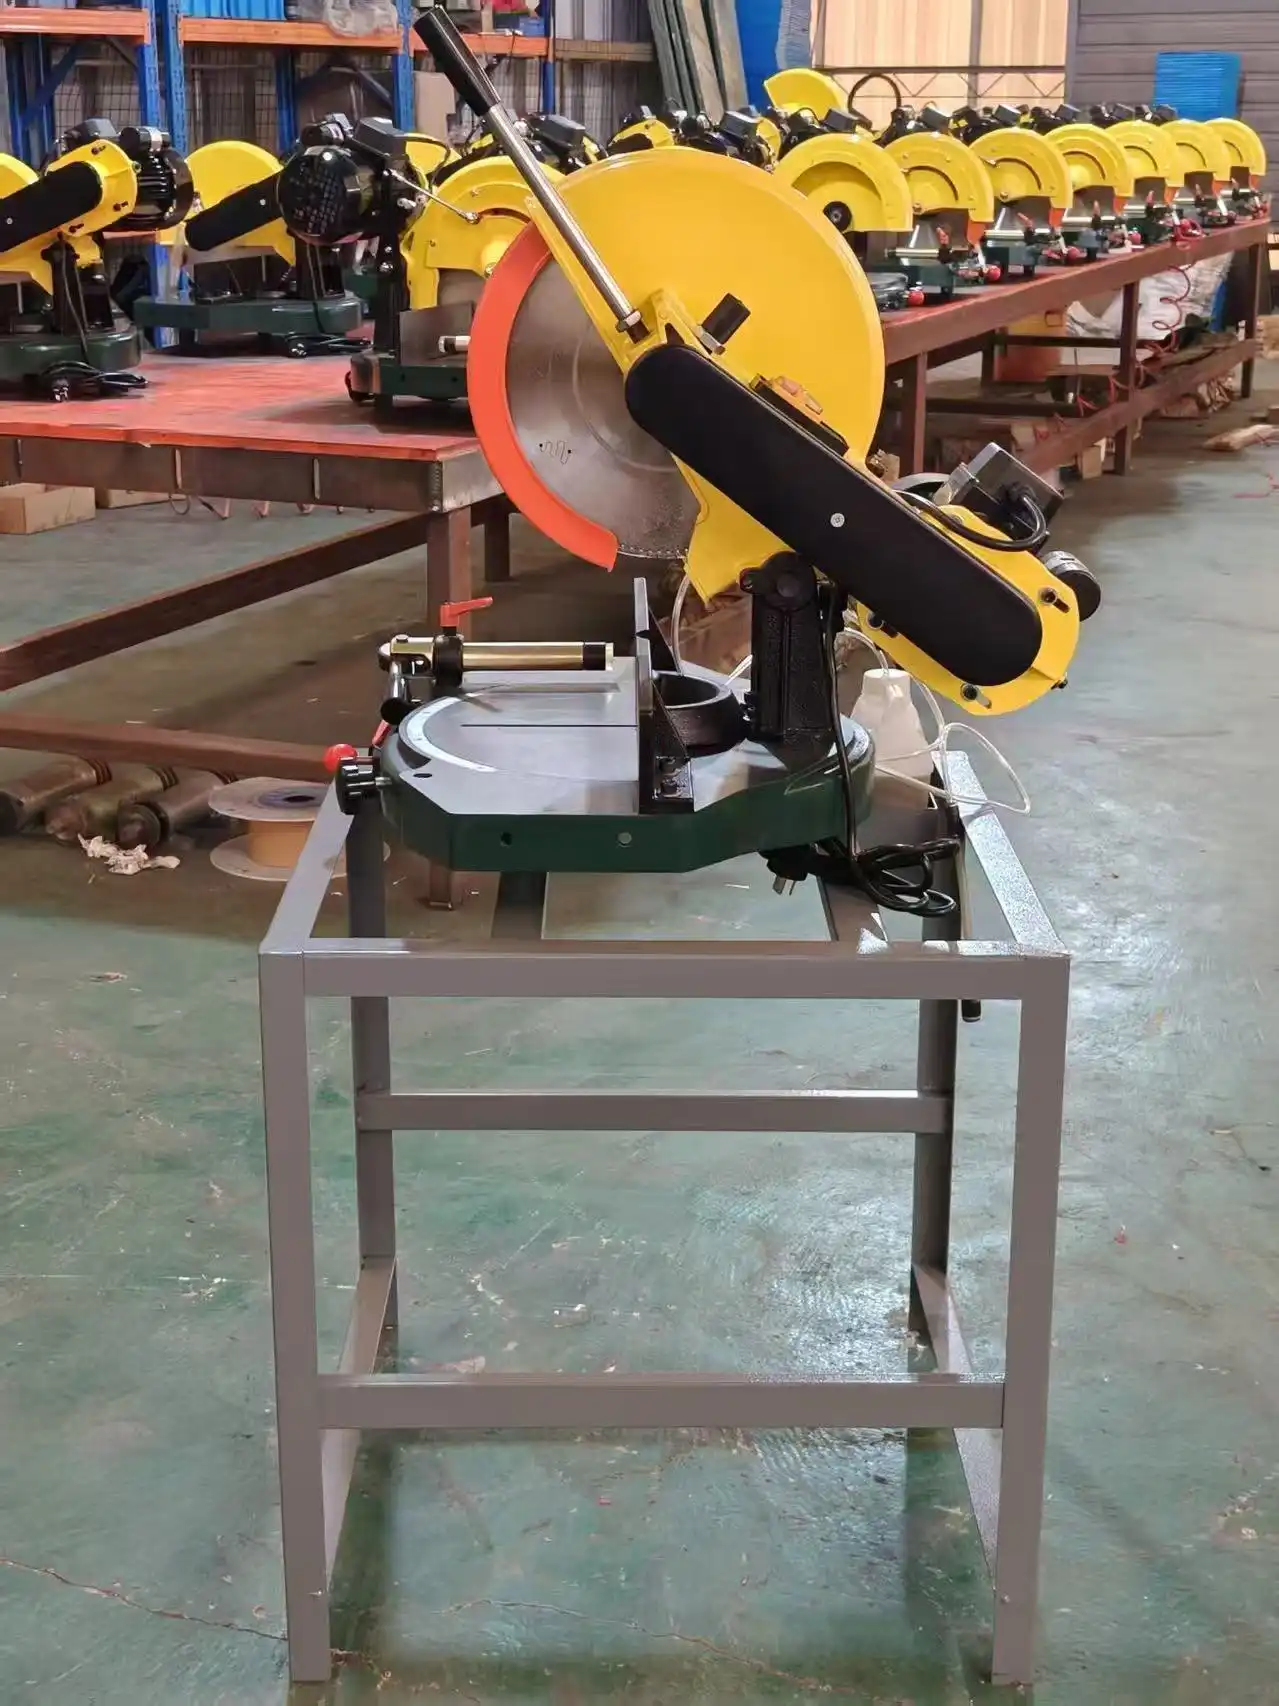
Գործարար օգտագործման կտրող գործիքներ դիտարկելիս որոշակի առանձնահատկություններ պետք է առաջնահերթ լինեն: ±0.1 մմ ճշգրտության համար նախատեսված տեխնիկական բնութագրերը ցույց են տալիս արտադրական մակարդակի կատարողականություն, որը հարմար է նախագծային օգտագործման համար, որտեղ անհրաժեշտ են խիստ հավաքման հանդուրժողականություններ: 2.2-ից 4 կՎտ հզորությամբ շարժիչը բավարար ուժ է տալիս մինչև 200 մմ բարձրությամբ ձևերի համար՝ առանց քաշելու, ինչը վնասում է մակերեսի մակերեսը: 2800-ից 3200 պտույտ/րոպե պտտման արագությունները լավագույնն են պատուհանների համակարգերում հաճախ օգտագործվող ալյումինե մետաղները կտրելու և մշակելու համար: Լարման ճկունությունը (220 Վ և 380 Վ ընտրություն) թույլ է տալիս տարբեր շենքերի էլեկտրական համակարգերին աշխատել առանց հզորության թանկարժեք փոփոխություններ կատարելու անհրաժեշտության:
Հուսալիություն և աջակցության ենթակառուցվածք
Ալյումինե պրոֆիլային կտրող մեքենայի սեփականության ընդհանուր արժեքը և արտադրության ճշգրտությունը անմիջականորեն կախված են մեքենայի աշխատանքային տևողությունից: Արդյունաբերական մասերը, ինչպիսիք են եռակցման միացումների փոխարեն ձուլված շրջանակները, առանցքային կետերում կնքված կրողները և ամրացված ուղեցույց ռելսերը, թանկարժեք սարքավորումները դարձնում են շատ ավելի երկարակյաց: Փոխարինող մասերը կարելի է գտնել 48-ից 72 ժամվա ընթացքում, ինչը թույլ չի տալիս, որ աշխատանքի դադարեցման ժամանակը չափազանց երկար տևի և խաթարի նախագծի իրականացման պլանները: Նույնքան կարևոր է, թե որքան արագ է տեխնիկական աջակցությունը արձագանքում. վաճառողները, որոնք առաջարկում են առցանց թեստեր և տեղում սպասարկում տարածաշրջանային տարածաշրջաններում, կրճատում են խնդիրները լուծելու համար անհրաժեշտ ժամանակը: Երկարաժամկետ երաշխիքները, որոնք ներառում են և՛ մասերը, և՛ աշխատանքը, ցույց են տալիս, որ արտադրողը վստահում է արտադրանքի հուսալիությանը:
Ավտոմատացման մակարդակի և գործառնական կարիքների հավասարակշռում
Ձեռքով, թե կիսաավտոմատ կառավարման օգտագործումը կախված է նրանից, թե որքան է պատրաստվում և որքանով պետք է այն հետևողական լինի: Օրական 100-ից պակաս կտրվածքներ կատարող գործողությունների համար ձեռքով մեթոդները կարող են բավարար լինել, հատկապես, երբ գործ ունենք եզակի պրոֆիլների լայն շրջանակի հետ: Կիսաավտոմատ սնուցումը և անկյան նախնական կարգավորումը շատ օգտակար են այն արհեստանոցների համար, որոնք ամեն օր կատարում են ավելի քան 500 կտրվածք: Աճող արտադրողականությունը և ճշգրտությունը ներդրումը դարձնում են արժեքավոր մի քանի ամիսների ընթացքում: Հիբրիդային մեթոդները, որոնք օգտագործում են ինչպես ձեռքով, այնպես էլ կիսաավտոմատ գործիքներ ստանդարտ և մասնագիտացված աշխատանքների համար, ամենաճկուն և արդյունավետ միջոցն են պատուհանների և դռների արտադրության մեջ առաջացող լայն շրջանակի կարիքները բավարարելու համար:
Կտրման որակի համապատասխանությունը պատկերող դեպքերի ուսումնասիրություններ և արդյունաբերության կիրառություններ
Պատուհանների շրջանակների արտադրության ճշգրտության պահանջներ
Տների և բիզնեսների համար պատուհանների պատրաստումը լավ օրինակ է այն բանի, թե ինչու է կտրման ճշգրտությունը կարևոր բիզնեսում: Մետաղական շրջանակների թեք անկյունային միացումների վրա եղանակակայուն կնիքներ ստանալու համար անկյունները պետք է ճշգրտվեն 0.1°-ի սահմաններում: Եթե անկյունները սխալ են, առաջանում են ճեղքեր, որոնք կնիքները դարձնում են պակաս էներգաարդյունավետ և ջրի նկատմամբ պակաս դիմացկուն: Միջին չափի պատուհանների ընկերությունը, որը ամեն օր արտադրում էր 300 շրջանակ, պարզել է, որ ձեռքով կտրումից կիսաավտոմատ կտրման անցումը կրճատել է անհրաժեշտ վերանորոգման քանակը 8%-ով՝ մինչև 2%-ից պակաս: Սա նրանց խնայել է նյութերի վրա գումար և մատակարարումներն ավելի հուսալի դարձրել: Ճշգրիտ գործիքները նրանց հնարավորություն են տվել լինել հետևողական, ինչը նրանց թույլ է տվել անվտանգ կերպով խոստանալ չափսերի տեխնիկական բնութագրեր ընդհանուր կապալառուներին: Սա նրանց ավելի մրցունակ է դարձրել:
Վարագույրների պատի համակարգի բաղադրիչների արտադրություն
Վարագույրների պատերի տեղադրողները ստիպված են աշխատել ավելի խիստ թույլատրելի սահմաններով, քանի որ նրանց ձևերը կառուցվածքային պողպատին միանում են միայն որոշակի տեղերում: Բարձրահարկ շենքերի համար վարագույրների պատեր պատրաստող մի ընկերություն սահմանել է խիստ համապատասխանության ստանդարտներ, ինչպիսիք են կտրման գործողությունների վիճակագրական գործընթացների վերահսկողությունը: Cpk արժեքները 1.5-ից բարձր պահելով՝ մեքենաների պարբերաբար վերանորոգման և օպերատորների վերապատրաստման միջոցով, նրանք կարողացել են խափանման մակարդակները հասցնել 0.5%-ից ցածր, ինչը անհրաժեշտ է LEED հավաստագրված նախագծերի համար: Նրանց ներդրումները ճշգրիտ կտրող գործիքներում՝ ավտոմատ սառեցմամբ և կոշտ կառուցվածքով, արդարացվել են՝ նվազեցնելով տեղադրման ընթացքում դաշտում կատարվող ճշգրտումների քանակը և բարելավելով իրենց հեղինակությունը ճարտարապետական ընկերությունների մոտ:
Էներգաարդյունավետություն մեծ ծավալի գործողություններում
Արտադրության արդյունավետությունը ներառում է ոչ միայն կտրման արագությունը: Այն նաև ներառում է, թե որքան էներգիա է օգտագործվում և ինչպես են օգտագործվում նյութերը: Պատուհանների վաճառողը, որն աշխատում է իրենց տները վերանորոգող մարդկանց հետ, ուսումնասիրել է, թե ինչպես են նրանք կտրում պատուհանները և պարզել, որ սուր շեղբերի և բարելավված սնուցման արագության օգտագործումը 18%-ով կրճատել է շարժիչի ծանրաբեռնվածությունը՝ համեմատած նախկինում կատարվող աշխատանքների հետ: Անընդհատ աշխատելու փոխարեն, ավտոմատ սառեցման համակարգը միանում էր միայն կտրման փուլերի ընթացքում, ինչը խնայում էր ջուր: Այս շահագործման բարելավումները, որոնք հնարավոր դարձան ժամանակակից մեքենաների շնորհիվ, նվազեցրին յուրաքանչյուր միավորի արտադրության արժեքը՝ միաժամանակ պահպանելով որակի չափանիշները, որոնք անհրաժեշտ էին իրենց դիլերային ցանցին՝ պատուհանների փոխարինման շուկայում մրցունակ մնալու համար:
Եզրափակում
Ալյումինե պրոֆիլային կտրող մեքենայի միջոցով կտրման որակի կայունությունը այն է, որտեղ հանդիպում են մեքենայի հզորությունը, սպասարկման հմտությունները և շահագործման գիտելիքները: Տարբեր արտադրական ցիկլերի կանոնավորությունը սերտորեն կապված է այնպիսի տեխնիկական գործոնների հետ, ինչպիսիք են 0.1 մմ ճշգրտությունը, կարբիդային շեղբերի տեխնոլոգիան, կիսաավտոմատ կառավարման համակարգերը և ներկառուցված սառեցումը: Իմանալով, թե ինչպես են սարքավորումների նախագծումը, կարգաբերման կանոնները և շեղբերի սպասարկումը ազդում միատարրության վրա, գնորդներին օգնում է կատարել նախագծի կարիքներին համապատասխանող ընտրություններ: Երբ դուք գնում եք ճշգրիտ կտրող գործիքներ, դուք ստանում եք ձեր ներդրման հստակ վերադարձ՝ կրճատելով վերանորոգման կարիք ունեցող աշխատանքը, ավելի արագ հավաքումը և կապալառուների ու մշակողների մոտ ավելի լավ պատկերը:
ՀՏՀ
Հարց 1. Ինչպե՞ս է շեղբի տրամագիծը ազդում կտրման հետևողականության վրա:
Ա. Ավելի մեծ շեղբերը, հատկապես 450-ից 500 մմ տրամագծովները, կտրում են նյութը ավելի խորը անկյան տակ, ինչը հանգեցնում է ավելի լավ մշակման՝ ավելի քիչ ակոսներով: Ավելի մեծ տրամագիծ ունենալը նաև նշանակում է, որ ավելի շատ կտրող ատամներ են շփվում նյութի հետ, ինչը տարածում է մաշվածությունը և պահպանում չափերի ճշգրտությունը ավելի երկար արտադրական ցիկլերի ընթացքում, քան փոքր տրամագծով տարբերակները:
Հարց 2. Ի՞նչ սպասարկման ժամանակացույց է ապահովում կտրման օպտիմալ հետևողականությունը:
Ա. Սառեցնող հեղուկի ամենօրյա ստուգումները, շեղբերի շաբաթական մաքրումն ու վերանայումը, ամսական հավասարեցման ստուգումները և յուրաքանչյուր երեք ամիսը մեկ լրիվ կարգաբերումը լավ խնամքի մասեր են: Ժամանակային ընդմիջումների փոխարեն, շեղբերի փոխարինումը պետք է հիմնված լինի գծային մետրերի կտրվածքի վրա: Օրինակ, մետաղի օգտագործման դեպքում որակյալ կարբիդային շեղբերը պետք է փոխվեն յուրաքանչյուր 8,000-ից 12,000 մետրը մեկ:
Հարց 3. Կարո՞ղ են կիսաավտոմատ մեքենաները կատարել անկյունների հատուկ պահանջներ:
Ա. Կիսաավտոմատ համակարգերն ամենալավն են աշխատում 45° և 90° անկյունների դեպքում, սակայն եզակի անկյունները պետք է կարգավորվեն ձեռքով: Երբ դուք օգտագործում եք կիսաավտոմատ մեքենաներ կանոնավոր արտադրողականության և ձեռքով կառավարվող մեքենաներ մասնագիտացված աշխատանքների համար, դուք ստանում եք երկու աշխարհների լավագույնը՝ հետևողականություն և ազատություն:
Հարց 4. Ի՞նչ վերապատրաստում է անհրաժեշտ օպերատորներին՝ կտրման կայուն որակի համար:
Ա. Իրենց ուսուցման շրջանակներում օպերատորները պետք է սովորեն, թե ինչպես ճիշտ ամրացնել մեքենան, ընտրել աշխատանքի համար ճիշտ շեղբը, նկատել շեղբի մաշվածության առաջին նշանները, օգտագործել սառեցման համակարգը և ստուգել հիմնական հավասարեցումը: Կարողությունների վրա հիմնված հավաստագրումը ապահովում է, որ աշխատողները գիտեն, թե ինչպես են իրենց կատարած գործողությունները ազդում կտրվածքների որակի և ճշգրտության վրա:
Ստացեք ճշգրիտ կտրման լուծումներ Haolv Building Materials-ից
Մեր պատուհանների և դռների համակարգերի ամբողջական շարքի հետ մեկտեղ, Haolv Building Materials-ը 18 տարի արտադրում է բարձրորակ ալյումինե պրոֆիլների կտրող գործիքներ: Մեր բարձր ճշգրտության կտրող մեքենաներն ունեն այն տեխնիկական հատկանիշները, որոնց մասին մենք խոսեցինք՝ ±0.1 մմ ճշգրտություն, 45°/90° կարգավորում, ավտոմատ սառեցում և կարբիդային շեղբերի տեխնոլոգիա: Սա ապահովում է ձեր արտադրական գործողությունների հետևողականությունը: Որպես ալյումինե պրոֆիլների կտրող մեքենաներ վաճառող հայտնի ընկերություն, մենք առաջարկում ենք լիարժեք տեխնիկական աջակցություն՝ սկսած ձեզ օգնելուց ճիշտ սարքավորումներ ընտրելիս մինչև ձեզ սովորեցնելը, թե ինչպես օգտագործել դրանք: Մեր ծառայությունները հիմնված են ISO և CE հավաստագրերի վրա:
Մեր ինժեներական թիմը ճշգրիտ գիտի, թե ինչ է անհրաժեշտ վարագույրների պատերի արտադրողներին, պատուհանների համակարգերի տեղադրողներին և ընդհանուր շինարարներին, ովքեր աշխատում են մեծ թվով պատվերների վրա: Մենք կարող ենք տեղադրել ձեր սարքավորումները այնպես, որ համապատասխանի ձեր պրոֆիլի չափսերին և արտադրության ծավալին, և մենք ունենք բավարար պաշար՝ 25-30 օրվա առաքման ժամկետը երաշխավորելու համար: Առաջատար նյութերի մատակարարների հետ մեր հարաբերությունները, ինչպես նաև խորը անհատականացումներ կատարելու մեր կարողությունը, թույլ են տալիս մեզ առաջարկել համակցված լուծումներ, որոնք բավարարում են ձեր բոլոր արտադրական կարիքները: Կապվեք kristin@haolvwindows.com հասցեով ՝ քննարկելու, թե ինչպես մեր առաջատար տեխնոլոգիաները և տեխնիկական խորհրդատվական ծառայությունները կարող են օգնել ձեզ բարելավել ձեր արտադրության կանոնավորությունը և ձեր նախագծի իրականացման հուսալիությունը:
Սայլակ
1. Ամերիկյան ճարտարապետական արտադրողների ասոցիացիա։ (2021)։ Ալյումինի էքստրուզիոն արտադրության ստանդարտներ պատուհանագոգերի կիրառման համար ։ AAMA հրատարակություն TIR-A8-18։
2. Մեքենաների ձեռնարկի խմբագրական կազմ։ (2020)։ Մեքենաների ձեռնարկ, 31-րդ հրատարակություն. Մետաղի կտրման և հաստոցային տեխնոլոգիայի ուղեցույց ։ Industrial Press Inc.
3. Պատուհանների ազգային գնահատման խորհուրդ։ (2022)։ Ալյումինե պատուհանների համակարգերի որակի ապահովման և արտադրության ստանդարտներ ։ NFRC տեխնիկական փաստաթուղթ 500-2022։
4. Տոտեն, Ջ.Է. և Մաքենզի, Դ.Ս. (2019): Ալյումինի ձեռնարկ. Հատոր 1 - Ֆիզիկական մետալուրգիա և գործընթացներ : Մարսել Դեկեր հրատարակչություն:
5. Արտադրող ինժեներների միություն։ (2021)։ Ճշգրիտ մեքենայացման տեխնոլոգիա. կտրող սարքավորումների ընտրություն և որակի վերահսկում ։ SME տեխնիկական փաստաթղթերի շարք MR21-285։
6. Ստանդարտացման միջազգային կազմակերպություն։ (2020)։ ISO 8486-2:2020 - Կապակցված հղկող նյութեր. Հատիկների չափի բաշխման որոշում և նշանակում. Մաս 2. Միկրոհացախ F230-ից մինչև F2000 ։ ISO ստանդարտների կոմիտե TC29/SC5։
Արագ և պարզ ալիք՝ շենքի պատուհանի դռների մեծածախ գնումների համար պահանջարկը կողպելու համար բարենպաստ գին ուղարկելու համար։