- Lëtzebuergesch
- Franséisch
- däitsch
- portugisesch
- spuenesch
- russesch
- japanesch
- koreanesch
- arabesch
- griichesch
- däitsch
- tierkesch
- italienesch
- dänesch
- rumänesch
- Indonesesch
- Tschechesch
- Afrikaans
- schwedesch
- polnesch
- Baskesch
- katalanesch
- Esperanto
- Hindi
- Lao
- zerstéiert
- Amharesch
- Armenesch
- AserbaidjaneschName
- Wäissrussland
- Bengalesch
- bosnesch
- Bulgaresch
- cebuano
- NyanjaName
- Korsika
- Kroatesch
- hollännesch
- estnesch
- filipino
- finnesch
- Friesesch
- galisesch
- Georgian
- Gujarati
- haitianesche
- Haussa
- hawaiian
- Hebräesch
- Hmong
- ungaresche
- islännesch
- sexuellen Iwergreffer
- Javanesesch
- Kannada
- KasacheschName
- steet
- KurdeschName
- Kirgisesch
- Latin
- Lettesch
- litauescher
- Lëtzebuerg..
- Mazedonesch
- Maghreb
- Malaiesch
- Malajalam
- lëtzebuerger
- Maori
- Marathi
- positivem
- Birmanesch
- méintelaang
- norwegesche
- pashtu
- persesch
- Panjabi-
- serbesche
- Sesotho
- Singhalesësch
- Slowakesch
- Slowenesch
- somalesch
- samoanescht
- Scots GälleschName
- Shona
- Sindhi
- SudaneseschName
- Swahili
- TadjikeschName
- Tamil
- Telugu
- Thai
- Ukrainesch
- Urdu
- UsbekeschName
- Vietnamesesch
- Waliser
- XhosaName
- JiddeschName
- Wodu
- opzeschloen
Wat ass d'Konsistenz vun der Schnëttqualitéit vun enger Aluminiumprofil-Schneidsee?
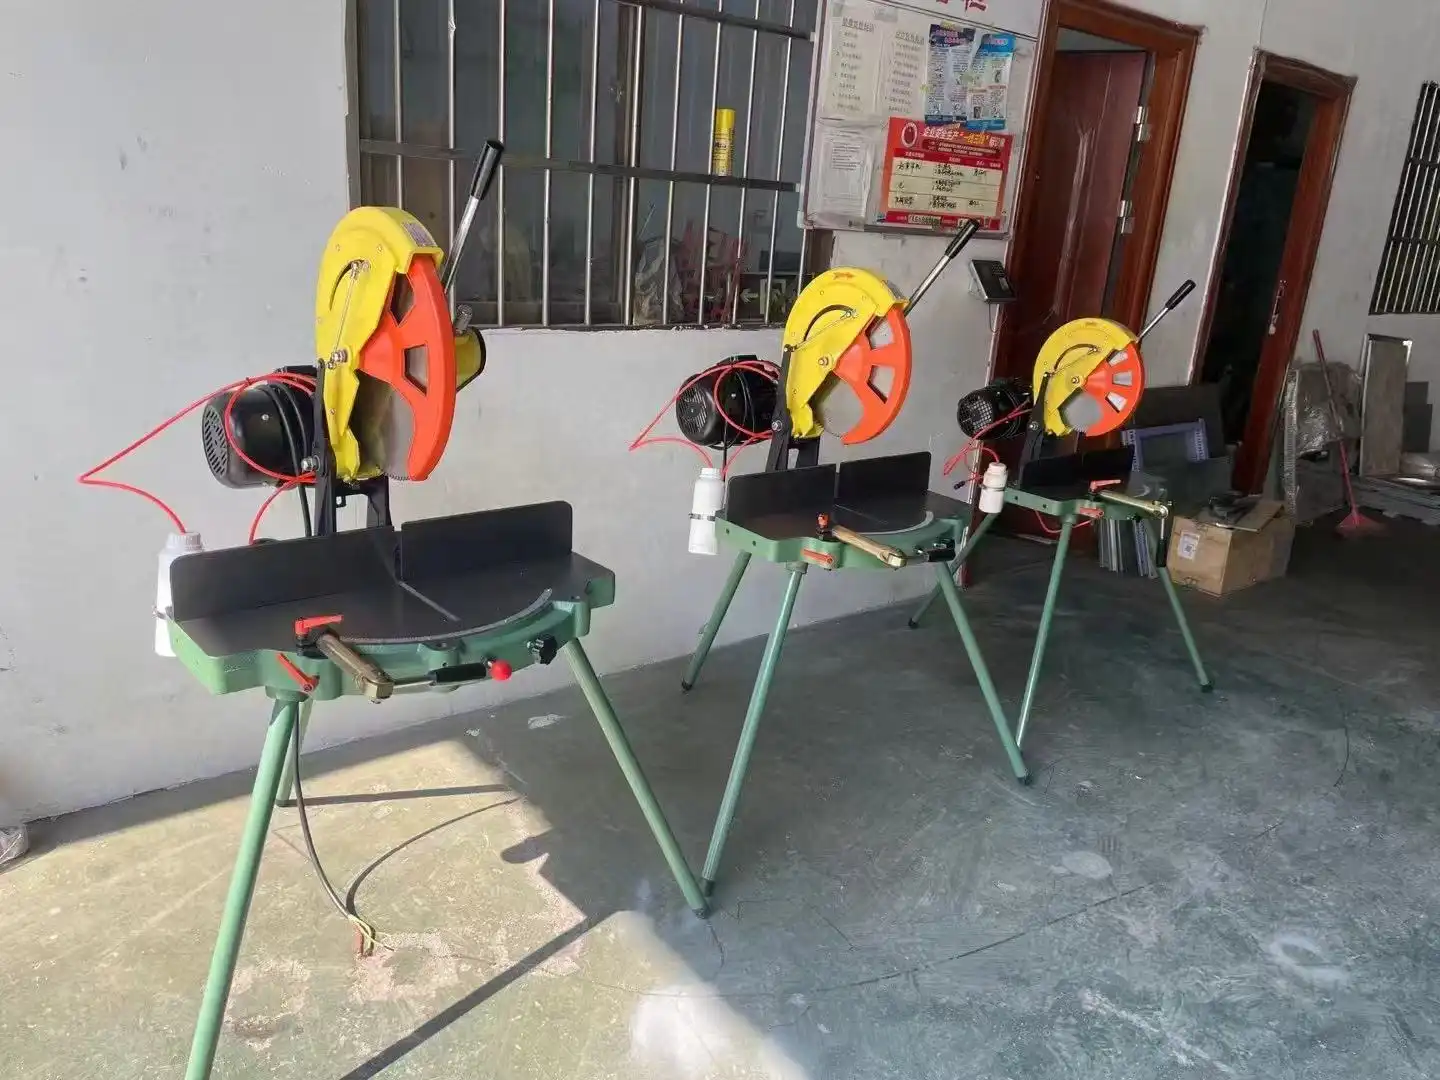
D'Uniformitéit vun der Schnëttqualitéit an enger Aluminiumprofilschneidmaschinn ass d'Kapazitéit vun der Maschinn fir exakt, eenheetlech Schnëtter iwwer eng Vielfalt vu Profiler ze produzéieren, ouni wesentlech vum virgesinnte Wee ofzewäichen. Dës Uniformitéit gëtt gewisen andeems d'Gréissten bannent de Standarden vun ±0.1 mm gehale ginn, Kanten ouni Graten erstallt ginn a séchergestallt gëtt, datt d'Wénkelen während de ganze Produktiounslaf d'selwecht bleiwen. D'Konsistenz gëtt beaflosst vu Saachen wéi d'Schärft vun der Klingen, d'Maschinnsteifegkeet, d'Stabilitéit vun der Zufuhrgeschwindegkeet, d'Effektivitéit vum Killsystem an déi korrekt Kalibrierung. All dëst ass ganz wichteg fir Bauhären, Entwéckler a Systemdesigner, déi Fënster-, Dier- a Gardinenwanddeeler zouverlässeg musse montéieren.
Haftungsausschluss: Déi aktuell Resultater vun de Produkttester an déi technesch Dokumentatioun vun den Hiersteller sinn déi bescht Methode fir spezifesch Leeschtungsqualitéiten ze bestätegen.
D'Konsistenz vun der Schnëttqualitéit bei Aluminiumprofil-Schneidsägen verstoen
Wat definéiert Qualitéitskonsistenz beim Profilschneiden?
Qualitéitskonsistenz ass méi wéi nëmmen ee präzise Schnëtt ze maachen. Et verfollegt wéi dacks a präzis eng Maschinn déiselwecht Schnëtter op Dausende vu Profiler mécht. Bei der Fabrikatioun vu Fënsteren an Dieren sinn d'Montagetoleranzen ganz streng, a souguer kleng Ënnerscheeder kënnen zu Passungsproblemer féieren. Dimensiounsgenauegkeet (präzis Längt- a Wénkelmiessungen), Uewerflächenqualitéit (keng Graten oder Deformatiounen) a Widderhuelung (Ënnerscheed tëscht Schnëtter) sinn déi dräi Saachen, déi dës Konsequenz ausmaachen. Wann Akafsmanager sech Schneidausrüstung ukucken, musse si genau op dës Spezifikatioune oppassen, well se en direkten Afloss drop hunn, wéi gutt d'Ausrüstung zesummegesat ass, an op Versécherungsfuerderungen.
Kritesch Parameteren, déi d'Schnëttkonsistenz beaflossen
D'Uniformitéit vum Schnëtt gëtt vun enger Rei vun technesche Faktoren kontrolléiert. D'Form vum Klingen ass ganz wichteg. Klingen mat Hartmetallspëtzen a Breet vun 350–500 mm bleiwen méi laang schaarf wéi normal Stol, wat verhënnert, datt d'Dimensioune sech bei laange Lafzäiten änneren. Bei der Aarbecht mat Profiler bis zu 200 mm Héicht béien sech steif Maschinnen net wann se belaascht ginn, a Gossfussstécker, déi Vibratioune reduzéieren, funktionéieren besser wéi liicht Rahmen. D'Stabilitéit vum Motor ass genee sou wichteg - Systemer, déi 2.2 bis 4.0 kW bei enger stänneger Stopfrequenz vun 2800 bis 3200 U/min liwweren, wouduerch d'Geschwindegkeet ännert gëtt, déi d'Uewerflächen beschiedegt. Killanlagen verhënneren, datt d'Material an d'Klingen ausdehnen, wann se waarm ginn, sou datt d'Dimensioune während dem Schnëttprozess d'selwecht bleiwen.
Miessstandarden an B2B-Ëmfeld
Spezifesch Miessprozedure gi vun industrielle Keefer fir eng Aluminiumprofilschneidmaschinn benotzt fir sécherzestellen, datt d'Schnëtt konsequent sinn. Spindellaftester mat Zifferblatindikatoren beweisen, datt d'radial Variatioun ënner 0.01 mm bleift. Ze vill Laaf weist sech als Wénkelfehler a jiddwer Schnëtt. D'Benotzung vu Laserinterferometrie fir de Parallelismus tëscht de Führungsschinnen an de Beweegungsweeër vun der Klingen ze kontrolléieren, suergt dofir, datt se während dem ganze Schnëttschlag riicht sinn. Proufbatchtester enthalen normalerweis d'Zielen vu 50 Schnëtt hannereneen an d'Bestëmmung vum Cpk (Process Capability Index) Wäert. Maschinnen, déi fir d'Produktioun geduecht sinn, sollten e Cpk-Wäert vun 1.33 oder méi héich weisen, wat bedeit datt se eng gutt Prozesskontrolle hunn. Dës Validatioune ginn dem Expertpersonal e solide Beweis dofir, datt se d'Fäegkeeten vun engem Liwwerant während dem Beschaffungsprozess beurteelen kënnen.
Aarte vun Aluminiumprofilschneidmaschinnen an hiren Impakt op d'Qualitéitskonsistenz
Manuell versus halbautomatesch Systemer
D'Kontrollmethod huet e groussen Afloss drop, wéi konsequent d'Resultater sinn. Manuell Maschinnen hänken staark dovun of, wéi qualifizéiert déi Persoun ass, déi se bedreift. Qualifizéiert Aarbechter kënnen gutt Resultater erreechen, awer Ënnerscheeder an de Leit kënne Problemer tëscht Schichten oder wann et ëm Personalwiessel geet, verursaachen. Pneumatesch Zoufuedermechanismen a fix Wénkelstopper sinn an hallefautomatesch Systemer agebaut, wat d'Feeler vun den Operateuren däitlech reduzéiert. Duerch d'Benotzung vu mechaneschen Stopper amplaz vun Handgradebicher fir tëscht 45° an 90° ze wiesselen, eliminéiert d'Wénkelännerungsfunktioun Miessfeeler. Mëttelgrouss bis grouss Hiersteller, déi mat Standardprofiler schaffen, kënne mat hallefautomateschen Astellungen eng besser Stabilitéit kréien, wärend se ëmmer nach fäeg sinn, eenzegaarteg Bestellunge ze handhaben.
Auswierkunge vun der Schnëttmethod op d'Integritéit vum Profil
Fënster- an Dierenhersteller benotzen Eenzelkapp-Schnëttwierkszeugs, well se méi konsequent riicht Schnëtt maachen ewéi Méistatiounssystemer. Déi spezialiséiert Schnëttachs eliminéiert d'Feeler, déi entstinn, wann een e puer Saachen gläichzäiteg mécht. D'Wiel vun der richteger Klingengréisst huet en direkten Afloss op d'Qualitéit vum Schnëtt. Klingen mat engem méi groussen Duerchmiesser (bis zu 500 mm) schaffen ënner méi niddrege Kontaktwénkelen tëscht den Zänn, wat bedeit, datt si méi glat Enden mat manner Graten maachen. Standard Fënsterrahmenforme kënne mat enger Schnëttbreet vu bis zu 120 mm geschnidde ginn, a speziell Gebaiufuerderunge kënne mat enger Schnëtthéicht vu bis zu 200 mm erfëllt ginn. Wann Dir dës Limitte kennt, kënnt Dir vermeiden, datt Dir iwwerdriwwe maacht, wat souwuel d'Genauegkeet wéi och d'Uewerflächenfinish schued.
Iwwerleeunge beim Fütterungssystem
Zufuhrsystemer hunn e groussen Afloss drop, wéi konsequent d'Produktioun ëmmer erëm ass. Manuell Zufuhr funktionéiert gutt fir speziell Aarbechten, déi a klenge Quantitéiten gemaach ginn, awer si verursaacht datt d'Astellung variéiert. Pneumatesch Zufuhrsystemer benotzen e konsequenten Binddrock a beweegen Profiler mat kontrolléierten Geschwindegkeeten, sou datt Positiounsfehler, déi vum Bedreiwer verursaacht ginn, eliminéiert ginn. D'Bindkraaft muss exakt kalibréiert ginn - net genuch Drock léisst de Profil sech beweegen, während e geschnidden gëtt, an ze vill Kraaft béit Extrusiounen mat dënne Wänn. Modern Maschinnen hunn Drocksensoren, déi d'Spannung op Basis vun de Profilmiessunge änneren. Op dës Manéier bleift d'Spannung iwwer verschidde Querschnitter d'selwecht ouni Hëllef vum Benotzer.
Verbesserung vun der Konsistenz vun der Schnëttqualitéit – Best Practices an Ënnerhaltstipps
Routineméisseg Ënnerhaltsprotokoller fir d'Klingen
Den Zoustand vun der Klingen op enger Aluminiumprofilschneidmaschinn ass ëmmer nach de wichtegste Faktor fir e konsequent Schnëtt ze garantéieren. Aluminiumoxidopbau a Mikrochips verschleißen Hartmetallzänn mat der Zäit, wouduerch d'Qualitéit vun de Schnëtt erofgeet, ier se offensichtlech manner effektiv ginn. Nei Pläng op Basis vun der Unzuel vun de Linearmeter geschniddene amplaz vun Zäitintervaller opzestellen, mécht d'Saache méi konsequent. D'Klingen richteg ze botzen tëscht den Austausch eliminéiert d'Metallopbau, déi d'Schnëttkräfte ongläichméisseg mécht. Wärend enger Klingeniwwerpréiwung sollt Dir no fehlende Hartmetallspëtzen, lateralem Auslaf wann d'Klingen befestegt ass an Zänn sichen, déi déi richteg Form hunn. Wann Dir Problemer fannt, musst Dir d'Klingen direkt wiesselen, fir den Niveau vun der Konsistenz ze erhalen, deen vum Standard verlaangt gëtt.
Maschinnkalibratiouns- an Ausriichtungsprozeduren
Ouni reegelméisseg Tester fänken och staark Maschinnen un, vun deem ofzewäichen, wat geplangt war. Wann Dir d'Ausriichtung all dräi Méint kontrolléiert, sollt Dir sécher stellen, datt d'Klingen op verschiddene Plazen senkrecht zur Dëschuewerfläch steet, well d'Astellung vum Kader d'Genauegkeet beaflosse kann. Kontrollen op d'Parallelitéit vun de Féierungsschinnen stoppen konisch Schnëtt, déi op engem Enn déi richteg Gréisst ausgesinn, awer op deem aneren net d'Ufuerderunge erfëllen. D'Benotzung vu Präzisiounsblöcke fir d'Kontroll vun den Winkelanlagen suergt dofir, datt d'45°- an 90°-Sätz korrekt bleiwen. An dësem Fall gëtt d'Kalibratiounsdrift duerch d'Gehrungsverbindungen méi schlëmm, wat zu Montagefehler féiert. D'Dokumentatioun vun den Testergebnisse gëtt e Beweis fir d'Qualitéitssécherung fir B2B-Benotzer, déi Liwweranten iwwerpréiwen.
Cooling System Optimisatioun
Automatesch Sprëtzkillsystemer maachen zwou Saachen: si verhënneren datt d'Wierkstécker ausdehnen wann se waarm ginn, an si suergen och dofir, datt d'Klingen méi laang halen, andeems se d'Temperatur kontrolléieren. Iwwerpréift d'Kältemëttelkonzentratioun - Mëschunge, déi ze verdënntem sinn, verléieren hir Schmierkraaft, wat d'Reibung an d'Uewerflächenrauheet verschlechtert. D'Plazéierung vun der Düs beaflosst d'Uniformitéit; eng korrekt Ausriichtung schéckt d'Kältemëttel exakt an d'Schnëttzon anstatt d'ganz Klingen ze iwwerfluten. D'Ofkillungsquote soll déiselwecht sinn wéi d'Schnëttgeschwindegkeet. Wann et bei héijer Geschwindegkeetsbetriber net genuch Ofkillung gëtt, sammelt sech a bestëmmte Beräicher Hëtzt op, wat dënnwandeg Profiler verzerrt. Wann Dir de System regelméisseg botzt, kënnt Dir verhënneren, datt d'Kältemëttel mat Aluminiumfeinpartikelen kontaminéiert gëtt, déi de Verschleiss vun der Klingen beschleunegen.
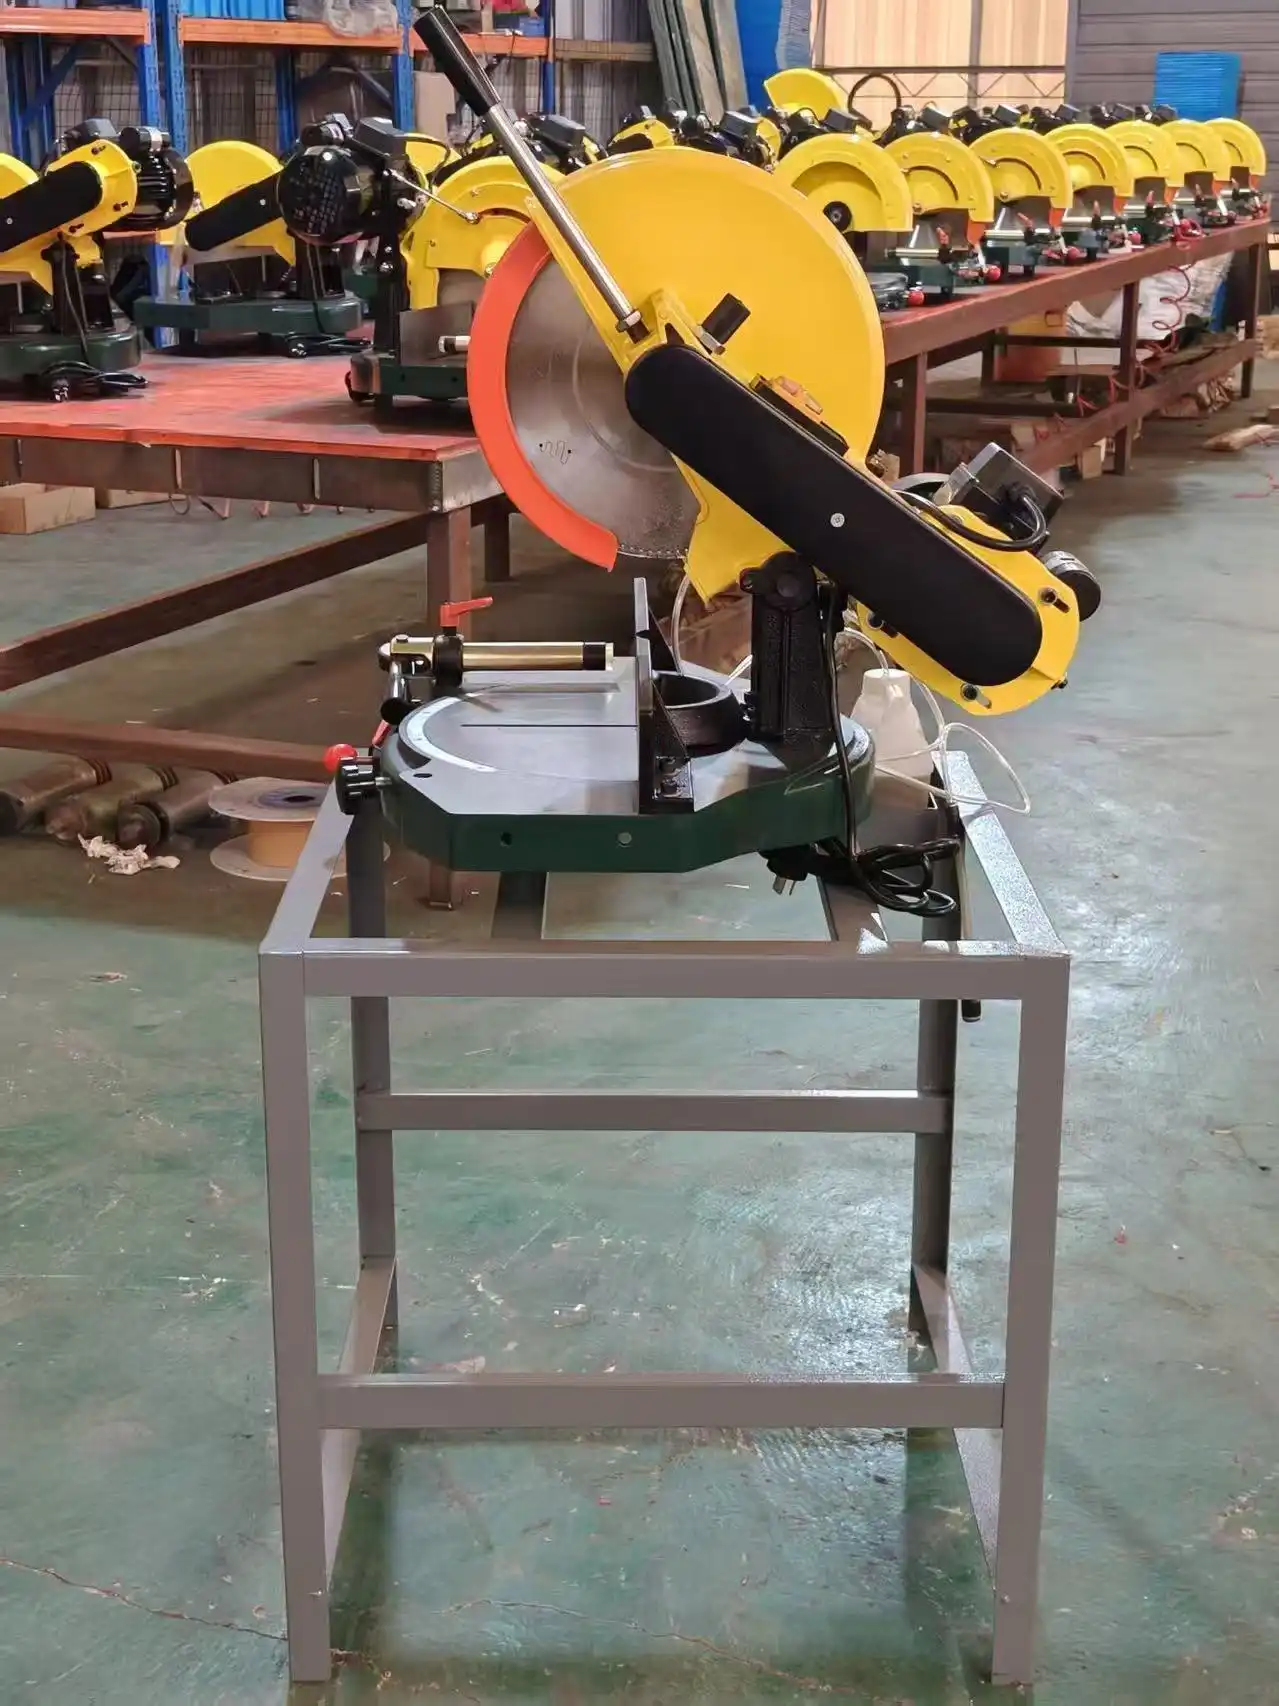
Vergläich vu Schneidmaschinne fir Aluminiumprofiler: Auswiel fir Qualitéitskonsistenz
Evaluatioun vun de Kärspezifikatioune fir B2B-Bedierfnesser
Wann een no Schneidinstrumenter fir Geschäftsgebrauch sicht, sollten bestëmmt Funktiounen un éischter Plaz stoen. Spezifikatioune fir eng Präzisiounsgenauegkeet vun ±0.1 mm weisen eng Leeschtung a Fabrikatiounsqualitéit, gutt fir Designanwendungen, wou enk Montagetoleranzen erfuerderlech sinn. Eng Motorleistung tëscht 2.2 a 4 kW gëtt genuch Kraaft fir Formen bis zu 200 mm héich ouni ze zéien, wat d'Uewerflächenqualitéit beschiedegt. Rotatiounsgeschwindegkeeten tëscht 2800 an 3200 rpm si bescht fir Aluminiummetaller ze schneiden an ze veraarbechten, déi dacks a Fënstersystemer benotzt ginn. Spannungsflexibilitéit (220V an 380V Wielméiglechkeeten) erlaabt verschidde Gebaistroumsystemer ze funktionéieren, ouni deier Ännerungen un der Stroumversuergung ze maachen.
Zouverlässegkeet an Ënnerstëtzungsinfrastruktur
D'Gesamtbesëtzkäschten an d'Produktiounsgenauegkeet fir eng Aluminiumprofilschneidmaschinn ginn direkt dovun beaflosst, wéi laang eng Maschinn hält. Industriell Deeler, wéi gegoss Rahmen amplaz vu Schweessverbindungen, versiegelt Lager a Schwenkpunkten a verstäerkt Führungsschinnen, maachen deier Ausrüstung vill méi laang halen. Ersatzdeeler kënnen bannent 48 bis 72 Stonnen fonnt ginn, wat verhënnert, datt d'Ausfallzäiten ze laang ginn an d'Projetliwwerpläng duerchernee bréngen. Et ass genee sou wichteg, wéi séier den techneschen Support reagéiert; Verkeefer, déi Online-Tester a Service virun Ort bannent regionale Regiounen ubidden, reduzéieren d'Zäit, déi et brauch, fir Problemer ze fannen. Laangfristeg Garantien, déi souwuel Deeler wéi och Aarbecht ofdecken, weisen, datt den Hiersteller dem Produkt vertraut, fir zouverlässeg ze sinn.
Gläichgewiicht tëscht Automatiséierungsniveau a operationelle Bedierfnesser
Ob manuell oder hallefautomatesch Kontroll benotzt gëtt, hänkt dovun of, wéi vill gemaach gëtt a wéi konsequent dës muss sinn. Fir Operatiounen, déi manner wéi 100 Schnëtt pro Dag maachen, kënne manuell Methoden duergoen, besonnesch wann et ëm eng breet Palette vun eenzegaartege Profiler geet. Hallefautomatesch Zufuhr a Wénkelvirastellung si ganz hëllefräich fir Geschäfter, déi all Dag méi wéi 500 Schnëtt maachen. Déi erhéicht Leeschtung a Genauegkeet maachen d'Investitioun bannent Méint derwäert. Hybridmethoden, déi souwuel manuell wéi och hallefautomatesch Tools fir Standard- a spezialiséiert Aufgaben benotzen, sinn de flexibelsten an effizientesten Wee fir déi breet Palette vun Ufuerderungen ze erfëllen, déi an der Fënster- an Dierproduktioun optrieden.
Fallstudien an Industrieapplikatiounen, déi d'Konsistenz vun der Schneidqualitéit illustréieren
Präzisiounsufuerderunge fir d'Fabrikatioun vu Fënsterrahmen
D'Hierstellung vu Fënstere fir Haiser a Geschäfter ass e gutt Beispill dofir, firwat d'Schnëttgenauegkeet an der Geschäftswelt wichteg ass. Fir wetterdicht Dichtungen op Gehrungs-Eckverbindungen a Metallrahmen ze kréien, mussen d'Wénkelen op eng Genauegkeet vun 0.1° leien. Wann d'Wénkelen net korrekt sinn, entstinn Lächer, déi d'Dichtungen manner energieeffizient a manner waasserbeständeg maachen. Eng mëttelgrouss Fënsterfirma, déi all Dag 300 Rahmen hiergestallt huet, huet festgestallt, datt den Ëmstieg vu manuellem op halbautomateschem Schnëtt d'Zuel vun de néidege Reparaturen ëm 8% op manner wéi 2% reduzéiert huet. Dëst huet hinne Sue bei Materialien gespuert an d'Liwwerunge méi zouverlässeg gemaach. Präzisiounsinstrumenter hunn hinnen d'Méiglechkeet ginn, konsequent ze sinn, soudatt se den Haaptentrepreneuren sécher Dimensiounsspezifikatioune versprieche konnten. Dëst huet se méi kompetitiv gemaach.
Produktioun vu Komponenten fir Gardinenmauersystemer
Installateure vu Gardinenwänn musse mat nach méi enken Toleranzen schaffen, well hir Formen nëmmen op bestëmmte Plazen mam Stolkonstruktiounsbau verbonne sinn. Eng Firma, déi Gardinenwänn fir Geschäftshéichhaus hierstellt, huet strikt Konsequenzsnormen agefouert, wéi zum Beispill statesch Prozesskontrolle fir Schnëttoperatiounen. Indem si d'Cpk-Wäerter iwwer 1.5 duerch reegelméisseg Maschinnereparatur an Ausbildung fir Bedreiwer gehalen hunn, konnten si d'Ausfallquoten ënner 0.5% kréien, wat fir LEED-zertifizéiert Projeten néideg ass. Hir Investitioun a präzis Schnëttinstrumenter mat automatescher Ofkillung an enger steifer Konstruktioun huet sech ausbezuelt andeems d'Zuel vun den Upassungen, déi während der Installatioun um Terrain gemaach musse ginn, reduzéiert gouf an hiert Image bei Architekturfirmen verbessert gouf.
Energieeffizienz a Betrib mat héijem Volumen
D'Effizienz an der Produktioun ëmfaasst méi wéi nëmmen d'Schnëttgeschwindegkeet. Si ëmfaasst och wéi vill Energie verbraucht gëtt a wéi Materialien agesat ginn. E Fënsterhändler, deen mat Leit schafft, déi hir Haiser renovéieren, huet gekuckt, wéi si Fënstere schneiden, a festgestallt, datt d'Benotzung vu schaarfe Messer a verbesserte Fuergeschwindegkeeten d'Motorbelaaschtung ëm 18% reduzéiert huet am Verglach mat fréier. Amplaz stänneg ze lafen, gouf dat automatescht Killsystem nëmme beim Schneidprozess ageschalt, wat Waasser gespuert huet. Dës Betribsverbesserungen, déi duerch modern Maschinnen erméiglecht goufen, hunn d'Käschte fir d'Produktioun vun all Eenheet gesenkt, während d'Qualitéitsnormen, déi hiert Händlernetz gebraucht huet, fir um Maart fir Ersatzfënstere kompetitiv ze bleiwen, bäibehale goufen.
Conclusioun
Konsequenz an der Schnëttqualitéit mat enger Aluminiumprofilschneidmaschinn ass wou Maschinneleistung, Ënnerhaltsfäegkeeten a Betribskenntnisser zesummekommen. D'Reegelméissegkeet vun de verschiddene Produktiounsläufe hänkt enk mat technesche Faktoren wéi Genauegkeet bannent 0.1 mm, Hartmetallklingentechnologie, hallefautomatesch Kontrollsystemer an agebauter Ofkillung zesummen. Ze wëssen, wéi den Design vun der Ausrüstung, d'Reegele fir d'Kalibrierung an d'Ënnerhalt vun de Klingen d'Uniformitéit beaflossen, hëlleft de Keefer Entscheedungen ze treffen, déi den Ufuerderunge vum Projet entspriechen. Wann Dir Präzisiounsschneidinstrumenter kaaft, kritt Dir eng kloer Rendite op Är Investitioun duerch manner Aarbecht, déi nei gemaach muss ginn, méi séier Montage an e besser Bild bei Entreprisen an Entwéckler.
FAQ
Q1: Wéi beaflosst den Duerchmiesser vun der Klingen d'Schnëttkonsistenz?
A: Méi grouss Schneidklingen, besonnesch déi tëscht 450 a 500 mm, schneiden duerch Material a méi déiwe Wénkelen, wat zu bessere Finishen mat manner Graten féiert. En méi groussen Duerchmiesser bedeit och, datt méi Schnëttzänn a Kontakt mam Material sinn, wat de Verschleiung verdeelt an d'Dimensioune iwwer méi laang Produktiounsstreck genee hält wéi Optiounen mat engem méi klenge Duerchmiesser.
Q2: Wéi en Ënnerhaltsplang garantéiert eng optimal Schnëttkonsistenz?
A: Deeglech Kontroll vum Killmëttel, wöchentlech Reinigung an Iwwerpréiwung vun de Messer, monatlech Ausriichtungskontrollen an eng komplett Kalibrierung all dräi Méint sinn all Deeler vun enger gudder Pfleeg. Amplaz vun Zäitintervaller soll den Austausch vun de Messer op Basis vun de geschniddene Linearmeter gemaach ginn. Zum Beispill sollten Hartmetallmeser vun héijer Qualitéit all 8,000 bis 12,000 Meter am Metall benotzt ginn.
Q3: Kënnen hallefautomatesch Maschinnen individuell Wénkelufuerderunge verfollegen?
A: Hallefautomatesch Systemer funktionéieren am beschten bei festgeluechte Wénkelen wéi 45° an 90°, awer eenzegaarteg Wénkelen mussen manuell agestallt ginn. Wann Dir hallefautomatesch Maschinnen fir reegelméisseg Leeschtung an handbetriwwe Maschinnen fir spezialiséiert Aarbecht benotzt, kritt Dir dat Bescht aus zwou Welten: Konsistenz a Fräiheet.
Q4: Wéi eng Ausbildung brauchen d'Betreiber fir eng konsequent Schnëttqualitéit?
A: Als Deel vun hirer Ausbildung sollten d'Betreiber léieren, wéi se d'Maschinn richteg spannen, déi richteg Scheif fir d'Aarbecht auswielen, déi éischt Zeeche vu Scheifverschleiss erkennen, de Killsystem benotzen an d'Basisausrichtung kontrolléieren. Eng kompetenzbaséiert Zertifizéierung garantéiert, datt d'Aarbechter wëssen, wéi hir Aarbecht d'Qualitéit an d'Genauegkeet vun de Schnëtter beaflossen.
Kritt Präzisiounsschneidléisungen vun Haolv Building Materials
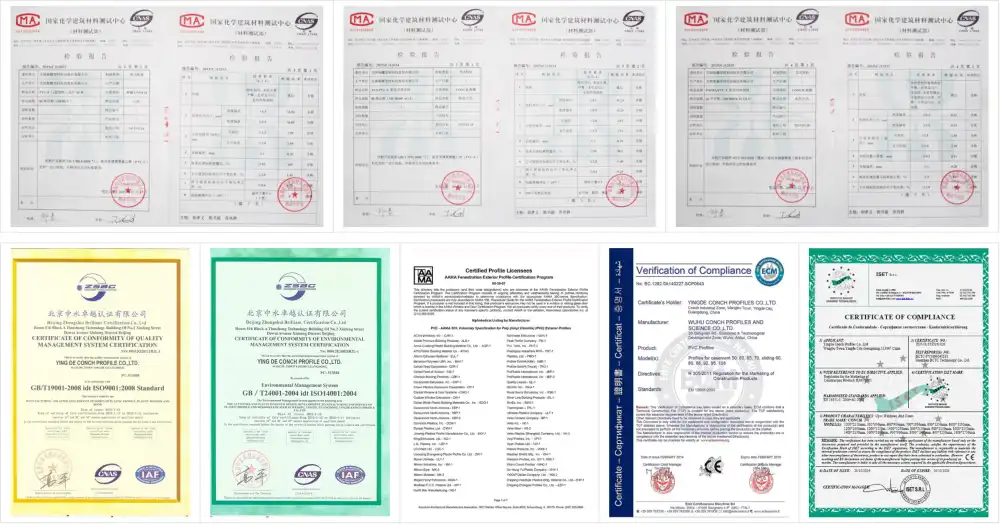
Nieft eiser kompletter Gamme vu Fënster- an Diersystemer produzéiert Haolv Building Materials zënter 18 Joer héichwäerteg Schneidinstrumenter fir Aluminiumprofiler. Eis héichpräzis Schneidmaschinne verfügen iwwer déi technesch Funktiounen, iwwer déi mir geschwat hunn: ±0.1 mm Genauegkeet, 45°/90° Upassung, automatesch Ofkillung an Hartmetallklingentechnologie. Dëst garantéiert, datt Är Produktiounsoperatiounen konsequent sinn. Als bekannt Firma, déi Aluminiumprofil-Schneidmaschinne verkeeft, bidden mir Iech komplett technesch Ënnerstëtzung, vun der Hëllef bei der Wiel vun der richteger Ausrüstung bis zur Léier vun der Benotzung. Eis Servicer gi vun ISO- an CE-Zertifizéierungen ënnerstëtzt.
Eis Ingenieurséquipe weess genee, wat Gardinenwandhersteller, Fënsterinstallateuren a generell Bauaarbechter, déi un enger grousser Zuel vu Bestellunge schaffen, brauchen. Mir kënnen Är Ausrüstung sou opstellen, datt se zu de Moossen an dem Produktiounsvolumen vun Ärem Profil passt, a mir hunn genuch Lagerbestand fir Liwwerzäiten vun 25 bis 30 Deeg ze garantéieren. Eis Relatioun mat Top-Materiallieferanten, zesumme mat eiser Fäegkeet fir déifgräifend Upassungen ze maachen, erlaabt eis, kombinéiert Léisungen unzebidden, déi all Är Fabrikatiounsbedürfnisser erfëllen. Kontaktéiert kristin@haolvwindows.com fir doriwwer ze schwätzen, wéi eis modern Technologie an technesch Berodungsdéngschter Iech hëllefe kënnen, d'Reegelméissegkeet vun Ärer Produktioun an d'Zouverlässegkeet vun Ärer Projetliwwerung ze verbesseren.
Referenze
1. American Architectural Manufacturers Association. (2021). Standarden fir d'Fabrikatioun vun Aluminiumextrusioun fir Fënsterapplikatiounen . AAMA Publikatioun TIR-A8-18.
2. Editorial Staff vum Machinery's Handbook. (2020). Machinery's Handbook, 31. Editioun: Guide fir Metallschneiden a Maschinnentechnologie . Industrial Press Inc.
3. National Fenestration Rating Council. (2022). Qualitéitssécherung a Fabrikatiounsnormen fir Aluminiumfenstersystemer . NFRC Technescht Dokument 500-2022.
4. Totten, GE & MacKenzie, DS (2019). Handbuch vun Aluminium: Band 1 - Physikalesch Metallurgie a Prozesser . Marcel Dekker Publishing.
5. Society of Manufacturing Engineers. (2021). Präzisiounsbearbechtungstechnologie: Auswiel vu Schneidapparater a Qualitéitskontroll . SME Technical Paper Series MR21-285.
6. International Organisatioun fir Standardiséierung. (2020). ISO 8486-2:2020 - Gebonnen Schleifmëttel - Bestëmmung an Bezeechnung vun der Kärengréisstverdeelung - Deel 2: Mikrogrits F230 bis F2000 . ISO Standards Committee TC29/SC5.
Schnell einfach Kanal fir Ufroen ze schécken, favorabele Präis fir Fënsterdier Grousskaaf.