- ਅੰਗਰੇਜ਼ੀ ਵਿਚ
- french
- ਜਰਮਨ ਵਿਚ
- ਪੁਰਤਗਾਲੀ
- ਸਪੇਨੀ
- ਰੂਸੀ
- ਜਪਾਨੀ
- ਕੋਰੀਆਈ
- ਅਰਬੀ ਵਿਚ
- ਯੂਨਾਨੀ
- ਜਰਮਨ ਵਿਚ
- ਤੁਰਕ
- ਇਤਾਲਵੀ ਵਿਚ
- ਡੈੱਨਮਾਰਕੀ
- ਰੋਮਾਨੀ
- ਇੰਡੋਨੇਸ਼ੀਆਈ ਵਿਚ
- ਚੈੱਕ
- ਅਫ੍ਰੀਕਨਸ
- ਸਵੀਡਨੀ
- ਪੋਲਿਸ਼
- ਬਾਸਕੇ
- ਕਾਤਾਲਾਨ
- ਏਸਪੇਰਾਨਤੋ
- ਦਾ ਹਿੰਦੀ
- ਲਾਓ
- ਅਲਬਾਨੀ
- ਸਲੋਵਾਕ
- ਅਰਮੀਨੀਆਈ
- ਅਜ਼ਰਬਾਈਜਾਨੀ
- ਬੈਲਾਰੂਸੀ
- ਦਾ ਬੰਗਾਲੀ
- ਬੋਸਨੀ
- ਬੁਲਗਾਰੀ
- ਸੇਬੂਆਨੋ
- ਚਿਚੇਵਾ
- ਕਾਰਸਿਕੀ
- ਕ੍ਰੋਏਸ਼ੀਅਨ
- ਡੱਚ ਵਿਚ
- ਇਸਤੋਨੀ
- ਫਿਲੀਪੀਨੋ
- ਫਿੰਨਿਸ਼
- ਫ਼ਰਿਜ਼ੀ
- ਗਲੀਸੀ
- ਜੌਰਜੀਅਨ
- ਦਾ ਗੁਜਰਾਤੀ
- ਹੈਤੀਆਈ
- ਹਾਊਜ਼ਾ
- ਹਵਾਈ
- ਹਿਬਰੂ
- ਹਮੋਙ
- ਹੰਗਰੀਆਈ
- icelandic
- ਇਗਬੋ
- ਜਾਵਾਈ
- ਕੰਨੜ
- ਕਜ਼ਾਖ਼
- ਖ਼ਮੇਰ
- ਕੁਰਦੀ
- ਕਿਰਗਿਜ਼
- ਲਾਤੀਨੀ
- ਲਾਤਵੀ
- ਲਿਥੁਆਨੀਅਨ
- ਲਕਜ਼ਮਬੂ..
- ਮਕਦੂਨੀ
- ਮਾਲਾਗਾਸੀ
- ਮਾਲੇਈ
- ਮਲਿਆਲਮ
- ਮਾਲਟੀ
- ਮਾਓਰੀ
- ਮਰਾਠੀ
- ਮੰਗੋਲੀਆਈ
- ਬਰਮੀ
- ਨੇਪਾਲੀ
- ਨਾਰਵੇਈ
- ਪਸ਼ਤੋ
- ਫ਼ਾਰਸੀ
- ਪੰਜਾਬੀ ਦੇ
- ਸਰਬੀ
- ਸੇਸੋਥੋ
- ਵਿਅਤਨਾਮੀ
- ਸਲੋਵਾਕ
- ਸਲੋਵੇਨੀ
- ਸੋਮਾਲੀ
- ਸਮੋਈ
- ਸਕੌਟ ਗੈਲਿਕ
- ਸ਼ੋਨਾ
- ਸਿੰਧੀ
- Sundanese
- ਸਵਾਹਿਲੀ
- ਤਾਜਿਕ
- ਤਮਿਲ
- ਤੇਲਗੂ
- ਦਾ ਥਾਈ
- ਯੂਕਰੇਨੀ
- ਉਰਦੂ
- ਉਜ਼ਬੇਕੀ
- ਵੀਅਤਨਾਮੀ
- ਵੈਲਸ਼
- ਕੋਸਾ
- ਯਿੱਦੀ
- ਯੋਰੂਬਾ
- ਜ਼ੁਲੂ
ਐਲੂਮੀਨੀਅਮ ਪ੍ਰੋਫਾਈਲ ਕਟਿੰਗ ਆਰੇ ਦੀ ਕਟਿੰਗ ਕੁਆਲਿਟੀ ਇਕਸਾਰਤਾ ਕੀ ਹੈ?
ਐਲੂਮੀਨੀਅਮ ਪ੍ਰੋਫਾਈਲ ਕਟਿੰਗ ਮਸ਼ੀਨ ਵਿੱਚ ਕੱਟਣ ਵਾਲੀ ਗੁਣਵੱਤਾ ਦੀ ਇਕਸਾਰਤਾ ਮਸ਼ੀਨ ਦੀ ਸਮਰੱਥਾ ਹੈ ਜੋ ਵੱਖ-ਵੱਖ ਪ੍ਰੋਫਾਈਲਾਂ ਵਿੱਚ ਸਹੀ, ਇਕਸਾਰ ਕੱਟ ਪੈਦਾ ਕਰਦੀ ਹੈ ਬਿਨਾਂ ਕਿਸੇ ਖਾਸ ਮਾਰਗ ਤੋਂ ਭਟਕਣ ਦੇ। ਇਹ ਇਕਸਾਰਤਾ ±0.1mm ਮਿਆਰਾਂ ਦੇ ਅੰਦਰ ਆਕਾਰਾਂ ਨੂੰ ਰੱਖ ਕੇ, ਬਿਨਾਂ ਬਰਰਾਂ ਦੇ ਕਿਨਾਰੇ ਬਣਾ ਕੇ, ਅਤੇ ਇਹ ਯਕੀਨੀ ਬਣਾ ਕੇ ਦਿਖਾਈ ਜਾਂਦੀ ਹੈ ਕਿ ਉਤਪਾਦਨ ਦੌਰਾਨ ਕੋਣ ਇੱਕੋ ਜਿਹੇ ਰਹਿਣ। ਇਕਸਾਰਤਾ ਬਲੇਡ ਦੀ ਤਿੱਖਾਪਨ, ਮਸ਼ੀਨ ਦੀ ਕਠੋਰਤਾ, ਫੀਡ ਰੇਟ ਸਥਿਰਤਾ, ਕੂਲਿੰਗ ਸਿਸਟਮ ਦੀ ਪ੍ਰਭਾਵਸ਼ੀਲਤਾ, ਅਤੇ ਸਹੀ ਕੈਲੀਬ੍ਰੇਸ਼ਨ ਵਰਗੀਆਂ ਚੀਜ਼ਾਂ ਦੁਆਰਾ ਪ੍ਰਭਾਵਿਤ ਹੁੰਦੀ ਹੈ। ਇਹ ਸਾਰੇ ਬਿਲਡਰਾਂ, ਡਿਵੈਲਪਰਾਂ ਅਤੇ ਸਿਸਟਮ ਡਿਜ਼ਾਈਨਰਾਂ ਲਈ ਬਹੁਤ ਮਹੱਤਵਪੂਰਨ ਹਨ ਜਿਨ੍ਹਾਂ ਨੂੰ ਖਿੜਕੀ, ਦਰਵਾਜ਼ੇ ਅਤੇ ਪਰਦੇ ਦੀ ਕੰਧ ਦੇ ਹਿੱਸਿਆਂ ਨੂੰ ਭਰੋਸੇਯੋਗ ਢੰਗ ਨਾਲ ਇਕੱਠਾ ਕਰਨ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ।
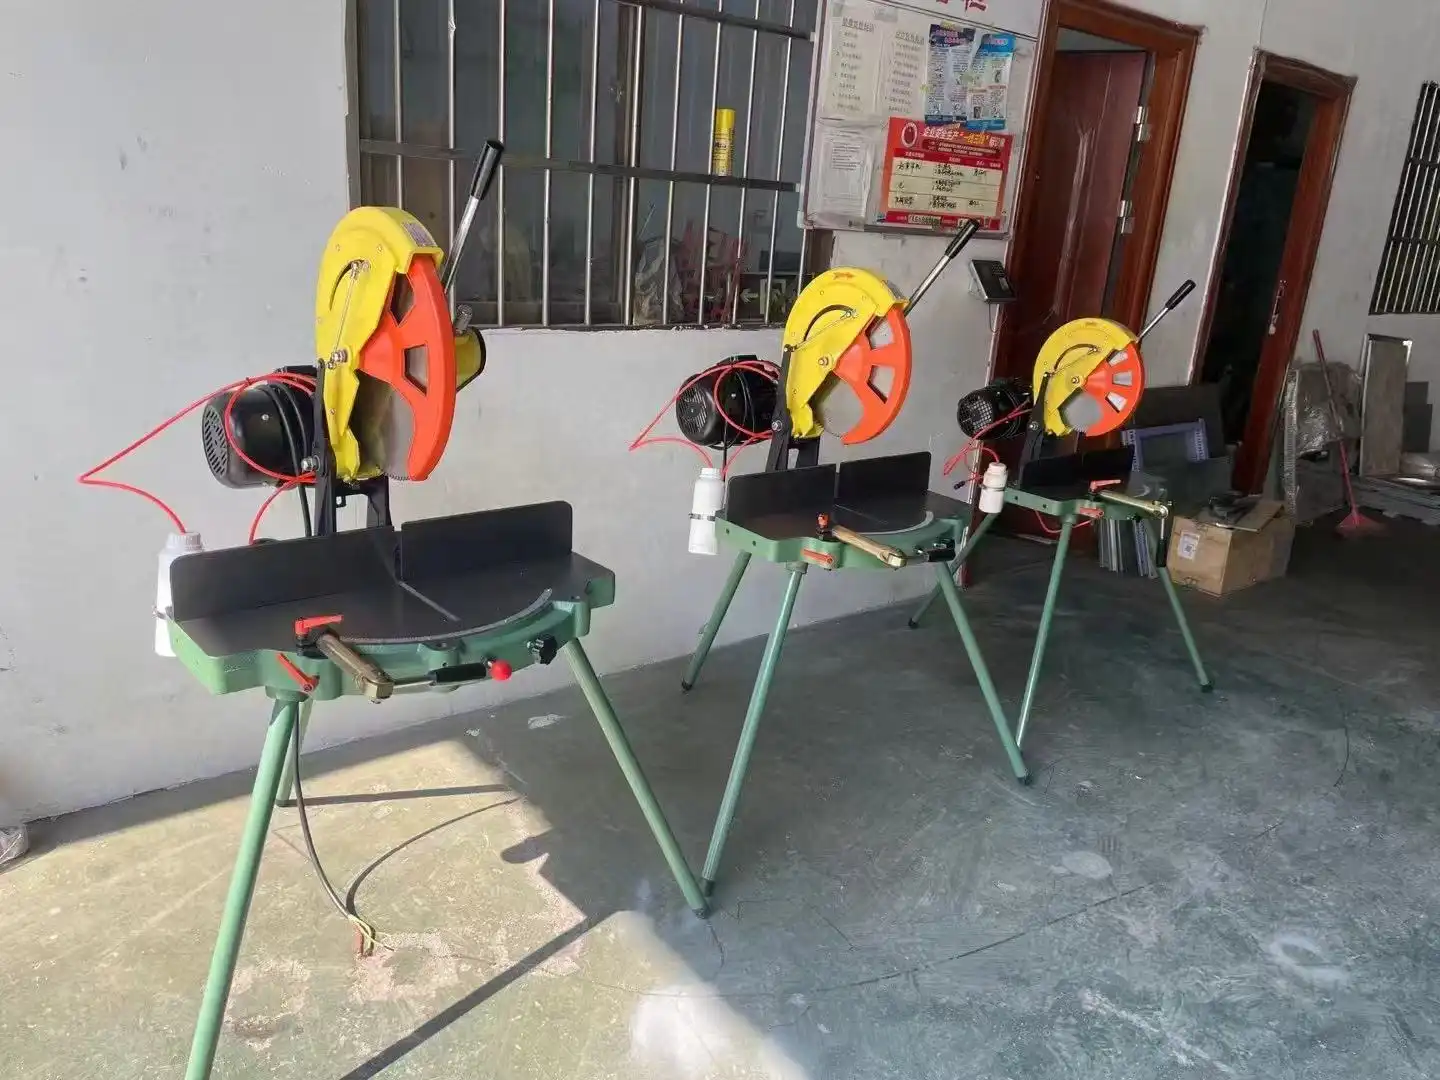
ਬੇਦਾਅਵਾ: ਅਸਲ ਉਤਪਾਦ ਜਾਂਚ ਨਤੀਜੇ ਅਤੇ ਨਿਰਮਾਤਾਵਾਂ ਤੋਂ ਤਕਨੀਕੀ ਦਸਤਾਵੇਜ਼ ਖਾਸ ਪ੍ਰਦਰਸ਼ਨ ਗੁਣਾਂ ਦੀ ਪੁਸ਼ਟੀ ਕਰਨ ਦੇ ਸਭ ਤੋਂ ਵਧੀਆ ਤਰੀਕੇ ਹਨ।
ਐਲੂਮੀਨੀਅਮ ਪ੍ਰੋਫਾਈਲ ਕਟਿੰਗ ਆਰੇ ਵਿੱਚ ਕਟਿੰਗ ਕੁਆਲਿਟੀ ਇਕਸਾਰਤਾ ਨੂੰ ਸਮਝਣਾ
ਪ੍ਰੋਫਾਈਲ ਕਟਿੰਗ ਵਿੱਚ ਗੁਣਵੱਤਾ ਇਕਸਾਰਤਾ ਨੂੰ ਕੀ ਪਰਿਭਾਸ਼ਿਤ ਕਰਦਾ ਹੈ?
ਗੁਣਵੱਤਾ ਇਕਸਾਰਤਾ ਸਿਰਫ਼ ਇੱਕ ਸਟੀਕ ਕੱਟ ਬਣਾਉਣ ਤੋਂ ਵੱਧ ਹੈ। ਇਹ ਟਰੈਕ ਕਰਦਾ ਹੈ ਕਿ ਇੱਕ ਮਸ਼ੀਨ ਹਜ਼ਾਰਾਂ ਪ੍ਰੋਫਾਈਲਾਂ 'ਤੇ ਕਿੰਨੀ ਵਾਰ ਅਤੇ ਸਹੀ ਢੰਗ ਨਾਲ ਇੱਕੋ ਜਿਹੀ ਕਟੌਤੀ ਕਰਦੀ ਹੈ। ਖਿੜਕੀਆਂ ਅਤੇ ਦਰਵਾਜ਼ੇ ਬਣਾਉਂਦੇ ਸਮੇਂ, ਅਸੈਂਬਲੀ ਸਹਿਣਸ਼ੀਲਤਾ ਬਹੁਤ ਸਖ਼ਤ ਹੁੰਦੀ ਹੈ, ਅਤੇ ਛੋਟੇ ਅੰਤਰ ਵੀ ਫਿਟਿੰਗ ਸਮੱਸਿਆਵਾਂ ਦਾ ਕਾਰਨ ਬਣ ਸਕਦੇ ਹਨ। ਅਯਾਮੀ ਸ਼ੁੱਧਤਾ (ਸਹੀ ਲੰਬਾਈ ਅਤੇ ਕੋਣ ਮਾਪ), ਸਤਹ ਦੀ ਸਮਾਪਤੀ ਗੁਣਵੱਤਾ (ਕੋਈ ਬਰਰ ਜਾਂ ਵਿਗਾੜ ਨਹੀਂ), ਅਤੇ ਦੁਹਰਾਓ (ਕਟਾਂ ਵਿਚਕਾਰ ਅੰਤਰ) ਤਿੰਨ ਚੀਜ਼ਾਂ ਹਨ ਜੋ ਇਸ ਇਕਸਾਰਤਾ ਨੂੰ ਬਣਾਉਂਦੀਆਂ ਹਨ। ਜਦੋਂ ਖਰੀਦ ਪ੍ਰਬੰਧਕ ਕੱਟਣ ਵਾਲੇ ਉਪਕਰਣਾਂ ਨੂੰ ਦੇਖਦੇ ਹਨ, ਤਾਂ ਉਹਨਾਂ ਨੂੰ ਇਹਨਾਂ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ 'ਤੇ ਧਿਆਨ ਦੇਣ ਦੀ ਜ਼ਰੂਰਤ ਹੁੰਦੀ ਹੈ ਕਿਉਂਕਿ ਉਹਨਾਂ ਦਾ ਸਿੱਧਾ ਪ੍ਰਭਾਵ ਇਸ ਗੱਲ 'ਤੇ ਪੈਂਦਾ ਹੈ ਕਿ ਉਪਕਰਣ ਕਿੰਨੀ ਚੰਗੀ ਤਰ੍ਹਾਂ ਇਕੱਠੇ ਕੀਤੇ ਗਏ ਹਨ ਅਤੇ ਬੀਮਾ ਦਾਅਵਿਆਂ 'ਤੇ।
ਕੱਟ ਇਕਸਾਰਤਾ ਨੂੰ ਪ੍ਰਭਾਵਿਤ ਕਰਨ ਵਾਲੇ ਮਹੱਤਵਪੂਰਨ ਮਾਪਦੰਡ
ਕੱਟਣ ਦੀ ਇਕਸਾਰਤਾ ਕਈ ਤਕਨੀਕੀ ਕਾਰਕਾਂ ਦੁਆਰਾ ਨਿਯੰਤਰਿਤ ਕੀਤੀ ਜਾਂਦੀ ਹੈ। ਬਲੇਡ ਦੀ ਸ਼ਕਲ ਬਹੁਤ ਮਹੱਤਵਪੂਰਨ ਹੈ। 350-500mm ਚੌੜਾਈ ਵਾਲੇ ਕਾਰਬਾਈਡ-ਟਿੱਪਡ ਬਲੇਡ ਨਿਯਮਤ ਸਟੀਲ ਨਾਲੋਂ ਜ਼ਿਆਦਾ ਤਿੱਖੇ ਰਹਿੰਦੇ ਹਨ, ਜੋ ਲੰਬੇ ਸਮੇਂ ਦੌਰਾਨ ਮਾਪਾਂ ਨੂੰ ਹਿੱਲਣ ਤੋਂ ਰੋਕਦੇ ਹਨ। 200mm ਉੱਚੇ ਪ੍ਰੋਫਾਈਲਾਂ ਨਾਲ ਕੰਮ ਕਰਦੇ ਸਮੇਂ, ਸਖ਼ਤ ਮਸ਼ੀਨਾਂ ਲੋਡ ਹੋਣ 'ਤੇ ਨਹੀਂ ਝੁਕਦੀਆਂ, ਅਤੇ ਕਾਸਟ-ਆਇਰਨ ਬੇਸ ਜੋ ਵਾਈਬ੍ਰੇਸ਼ਨ ਨੂੰ ਘਟਾਉਂਦੇ ਹਨ ਹਲਕੇ ਫਰੇਮਾਂ ਨਾਲੋਂ ਬਿਹਤਰ ਕੰਮ ਕਰਦੇ ਹਨ। ਮੋਟਰ ਦੀ ਸਥਿਰਤਾ ਵੀ ਓਨੀ ਹੀ ਮਹੱਤਵਪੂਰਨ ਹੈ - ਸਿਸਟਮ ਜੋ 2.2 ਤੋਂ 4.0 kW ਨੂੰ ਸਥਿਰ 2800 ਤੋਂ 3200 rpm 'ਤੇ ਸਟਾਪ ਸਪੀਡ ਬਦਲਦੇ ਹਨ ਜੋ ਨੁਕਸਾਨ ਨੂੰ ਖਤਮ ਕਰਦੇ ਹਨ। ਕੂਲਿੰਗ ਡਿਵਾਈਸ ਸਮੱਗਰੀ ਅਤੇ ਬਲੇਡ ਨੂੰ ਗਰਮ ਹੋਣ 'ਤੇ ਫੈਲਣ ਤੋਂ ਰੋਕਦੇ ਹਨ, ਇਸ ਲਈ ਕੱਟਣ ਦੀ ਪ੍ਰਕਿਰਿਆ ਦੌਰਾਨ ਮਾਪ ਇੱਕੋ ਜਿਹੇ ਰਹਿੰਦੇ ਹਨ।
B2B ਵਾਤਾਵਰਣ ਵਿੱਚ ਮਾਪ ਮਿਆਰ
ਉਦਯੋਗਿਕ ਖਰੀਦਦਾਰਾਂ ਦੁਆਰਾ ਐਲੂਮੀਨੀਅਮ ਪ੍ਰੋਫਾਈਲ ਕਟਿੰਗ ਮਸ਼ੀਨ ਲਈ ਖਾਸ ਮਾਪ ਪ੍ਰਕਿਰਿਆਵਾਂ ਦੀ ਵਰਤੋਂ ਇਹ ਯਕੀਨੀ ਬਣਾਉਣ ਲਈ ਕੀਤੀ ਜਾਂਦੀ ਹੈ ਕਿ ਕੱਟ ਇਕਸਾਰ ਹਨ। ਡਾਇਲ ਸੂਚਕਾਂ ਨਾਲ ਸਪਿੰਡਲ ਰਨਆਉਟ ਟੈਸਟ ਸਾਬਤ ਕਰਦੇ ਹਨ ਕਿ ਰੇਡੀਅਲ ਪਰਿਵਰਤਨ 0.01 ਮਿਲੀਮੀਟਰ ਤੋਂ ਘੱਟ ਰਹਿੰਦਾ ਹੈ। ਹਰ ਕੱਟ ਵਿੱਚ ਬਹੁਤ ਜ਼ਿਆਦਾ ਰਨਆਉਟ ਐਂਗੁਲਰ ਗਲਤੀਆਂ ਦੇ ਰੂਪ ਵਿੱਚ ਦਿਖਾਈ ਦਿੰਦਾ ਹੈ। ਗਾਈਡ ਰੇਲ ਅਤੇ ਬਲੇਡ ਯਾਤਰਾ ਮਾਰਗਾਂ ਵਿਚਕਾਰ ਸਮਾਨਤਾ ਦੀ ਜਾਂਚ ਕਰਨ ਲਈ ਲੇਜ਼ਰ ਇੰਟਰਫੇਰੋਮੈਟਰੀ ਦੀ ਵਰਤੋਂ ਇਹ ਯਕੀਨੀ ਬਣਾਉਂਦੀ ਹੈ ਕਿ ਉਹ ਪੂਰੇ ਕੱਟਿੰਗ ਸਟ੍ਰੋਕ ਦੌਰਾਨ ਸਿੱਧੇ ਹਨ। ਨਮੂਨਾ ਬੈਚ ਟੈਸਟਿੰਗ ਵਿੱਚ ਆਮ ਤੌਰ 'ਤੇ ਇੱਕ ਕਤਾਰ ਵਿੱਚ 50 ਕੱਟਾਂ ਦੀ ਗਿਣਤੀ ਕਰਨਾ ਅਤੇ Cpk (ਪ੍ਰਕਿਰਿਆ ਸਮਰੱਥਾ ਸੂਚਕਾਂਕ) ਮੁੱਲ ਦਾ ਪਤਾ ਲਗਾਉਣਾ ਸ਼ਾਮਲ ਹੁੰਦਾ ਹੈ। ਉਤਪਾਦਨ ਵਿੱਚ ਵਰਤੀਆਂ ਜਾਣ ਵਾਲੀਆਂ ਮਸ਼ੀਨਾਂ ਨੂੰ 1.33 ਜਾਂ ਵੱਧ ਦਾ Cpk ਮੁੱਲ ਦਿਖਾਉਣਾ ਚਾਹੀਦਾ ਹੈ, ਜਿਸਦਾ ਮਤਲਬ ਹੈ ਕਿ ਉਹਨਾਂ ਕੋਲ ਚੰਗਾ ਪ੍ਰਕਿਰਿਆ ਨਿਯੰਤਰਣ ਹੈ। ਇਹ ਪ੍ਰਮਾਣਿਕਤਾ ਮਾਹਰ ਸਟਾਫ ਨੂੰ ਠੋਸ ਸਬੂਤ ਦਿੰਦੀ ਹੈ ਕਿ ਉਹ ਖਰੀਦ ਪ੍ਰਕਿਰਿਆ ਦੌਰਾਨ ਇੱਕ ਸਪਲਾਇਰ ਦੇ ਹੁਨਰ ਦਾ ਨਿਰਣਾ ਕਰ ਸਕਦੇ ਹਨ।
ਐਲੂਮੀਨੀਅਮ ਪ੍ਰੋਫਾਈਲ ਕੱਟਣ ਵਾਲੀਆਂ ਮਸ਼ੀਨਾਂ ਦੀਆਂ ਕਿਸਮਾਂ ਅਤੇ ਗੁਣਵੱਤਾ ਇਕਸਾਰਤਾ 'ਤੇ ਉਨ੍ਹਾਂ ਦਾ ਪ੍ਰਭਾਵ
ਦਸਤੀ ਬਨਾਮ ਅਰਧ-ਆਟੋਮੈਟਿਕ ਸਿਸਟਮ
ਨਿਯੰਤਰਣ ਵਿਧੀ ਦਾ ਇਸ ਗੱਲ 'ਤੇ ਵੱਡਾ ਪ੍ਰਭਾਵ ਪੈਂਦਾ ਹੈ ਕਿ ਨਤੀਜੇ ਕਿੰਨੇ ਇਕਸਾਰ ਹਨ। ਹੱਥੀਂ ਮਸ਼ੀਨਾਂ ਇਸ ਗੱਲ 'ਤੇ ਬਹੁਤ ਨਿਰਭਰ ਕਰਦੀਆਂ ਹਨ ਕਿ ਉਨ੍ਹਾਂ ਨੂੰ ਚਲਾਉਣ ਵਾਲਾ ਵਿਅਕਤੀ ਕਿੰਨਾ ਕੁਸ਼ਲ ਹੈ। ਹੁਨਰਮੰਦ ਕਾਮੇ ਚੰਗੇ ਨਤੀਜੇ ਪ੍ਰਾਪਤ ਕਰ ਸਕਦੇ ਹਨ, ਪਰ ਲੋਕਾਂ ਵਿੱਚ ਅੰਤਰ ਸ਼ਿਫਟਾਂ ਵਿਚਕਾਰ ਜਾਂ ਜਦੋਂ ਸਟਾਫ ਵਿੱਚ ਤਬਦੀਲੀਆਂ ਹੁੰਦੀਆਂ ਹਨ ਤਾਂ ਸਮੱਸਿਆਵਾਂ ਪੈਦਾ ਕਰ ਸਕਦੇ ਹਨ। ਨਿਊਮੈਟਿਕ ਫੀਡਿੰਗ ਮਕੈਨਿਜ਼ਮ ਅਤੇ ਫਿਕਸਡ ਐਂਗਲ ਸਟਾਪ ਅਰਧ-ਆਟੋਮੈਟਿਕ ਸਿਸਟਮਾਂ ਵਿੱਚ ਬਣਾਏ ਗਏ ਹਨ, ਜੋ ਆਪਰੇਟਰਾਂ ਦੁਆਰਾ ਕੀਤੀਆਂ ਗਈਆਂ ਗਲਤੀਆਂ ਨੂੰ ਬਹੁਤ ਘੱਟ ਕਰਦੇ ਹਨ। 45° ਅਤੇ 90° ਦੇ ਵਿਚਕਾਰ ਸਵਿਚ ਕਰਨ ਲਈ ਹੱਥ ਪ੍ਰੋਟੈਕਟਰਾਂ ਦੀ ਬਜਾਏ ਮਕੈਨੀਕਲ ਸਟਾਪਾਂ ਦੀ ਵਰਤੋਂ ਕਰਕੇ, ਕੋਣ ਬਦਲਣ ਦੀ ਵਿਸ਼ੇਸ਼ਤਾ ਮਾਪ ਦੀਆਂ ਗਲਤੀਆਂ ਤੋਂ ਛੁਟਕਾਰਾ ਪਾਉਂਦੀ ਹੈ। ਦਰਮਿਆਨੇ ਆਕਾਰ ਤੋਂ ਵੱਡੇ ਫੈਬਰੀਕੇਟਰ ਜੋ ਸਟੈਂਡਰਡ ਪ੍ਰੋਫਾਈਲਾਂ ਨਾਲ ਕੰਮ ਕਰਦੇ ਹਨ, ਉਹ ਅਰਧ-ਆਟੋਮੈਟਿਕ ਸੈੱਟਅੱਪਾਂ ਨਾਲ ਬਿਹਤਰ ਸਥਿਰਤਾ ਪ੍ਰਾਪਤ ਕਰ ਸਕਦੇ ਹਨ ਜਦੋਂ ਕਿ ਵਿਲੱਖਣ ਆਰਡਰਾਂ ਨੂੰ ਸੰਭਾਲਣ ਦੇ ਯੋਗ ਹੁੰਦੇ ਹਨ।
ਪ੍ਰੋਫਾਈਲ ਇਕਸਾਰਤਾ 'ਤੇ ਕੱਟਣ ਦੇ ਢੰਗ ਦਾ ਪ੍ਰਭਾਵ
ਖਿੜਕੀਆਂ ਅਤੇ ਦਰਵਾਜ਼ੇ ਬਣਾਉਣ ਵਾਲੇ ਸਿੰਗਲ-ਹੈੱਡ ਕੱਟਣ ਵਾਲੇ ਔਜ਼ਾਰਾਂ ਦੀ ਵਰਤੋਂ ਕਰਦੇ ਹਨ ਕਿਉਂਕਿ ਉਹ ਮਲਟੀ-ਸਟੇਸ਼ਨ ਸਿਸਟਮਾਂ ਨਾਲੋਂ ਸਿੱਧੇ ਕੱਟ ਵਧੇਰੇ ਨਿਰੰਤਰ ਕਰਦੇ ਹਨ। ਵਿਸ਼ੇਸ਼ ਕੱਟਣ ਵਾਲਾ ਧੁਰਾ ਉਹਨਾਂ ਗਲਤੀਆਂ ਤੋਂ ਛੁਟਕਾਰਾ ਪਾਉਂਦਾ ਹੈ ਜੋ ਇੱਕੋ ਸਮੇਂ ਕਈ ਕੰਮ ਕਰਨ ਨਾਲ ਹੁੰਦੀਆਂ ਹਨ। ਸਹੀ ਬਲੇਡ ਆਕਾਰ ਦੀ ਚੋਣ ਕਰਨ ਦਾ ਕੱਟ ਦੀ ਗੁਣਵੱਤਾ 'ਤੇ ਸਿੱਧਾ ਪ੍ਰਭਾਵ ਪੈਂਦਾ ਹੈ। ਵੱਡੇ ਵਿਆਸ ਵਾਲੇ ਬਲੇਡ (500mm ਤੱਕ) ਦੰਦਾਂ ਦੇ ਸੰਪਰਕ ਵਾਲੇ ਕੋਣਾਂ 'ਤੇ ਕੰਮ ਕਰਦੇ ਹਨ, ਜਿਸਦਾ ਮਤਲਬ ਹੈ ਕਿ ਉਹ ਘੱਟ ਬਰਰਾਂ ਨਾਲ ਨਿਰਵਿਘਨ ਸਿਰੇ ਬਣਾਉਂਦੇ ਹਨ। ਸਟੈਂਡਰਡ ਵਿੰਡੋ ਫਰੇਮ ਆਕਾਰਾਂ ਨੂੰ 120 ਮਿਲੀਮੀਟਰ ਤੱਕ ਦੀ ਕੱਟਣ ਚੌੜਾਈ ਨਾਲ ਕੱਟਿਆ ਜਾ ਸਕਦਾ ਹੈ, ਅਤੇ 200 ਮਿਲੀਮੀਟਰ ਤੱਕ ਦੀ ਕੱਟਣ ਦੀ ਉਚਾਈ ਨਾਲ ਵਿਸ਼ੇਸ਼ ਇਮਾਰਤ ਦੀਆਂ ਜ਼ਰੂਰਤਾਂ ਨੂੰ ਪੂਰਾ ਕੀਤਾ ਜਾ ਸਕਦਾ ਹੈ। ਇਹਨਾਂ ਸੀਮਾਵਾਂ ਨੂੰ ਜਾਣ ਕੇ, ਤੁਸੀਂ ਜ਼ਿਆਦਾ ਕਰਨ ਤੋਂ ਬਚ ਸਕਦੇ ਹੋ, ਜੋ ਸ਼ੁੱਧਤਾ ਅਤੇ ਸਤਹ ਫਿਨਿਸ਼ ਦੋਵਾਂ ਨੂੰ ਨੁਕਸਾਨ ਪਹੁੰਚਾਉਂਦਾ ਹੈ।
ਫੀਡਿੰਗ ਸਿਸਟਮ ਦੇ ਵਿਚਾਰ
ਫੀਡਿੰਗ ਸਿਸਟਮ ਦਾ ਇਸ ਗੱਲ 'ਤੇ ਵੱਡਾ ਪ੍ਰਭਾਵ ਪੈਂਦਾ ਹੈ ਕਿ ਵਾਰ-ਵਾਰ ਉਤਪਾਦਨ ਕਿੰਨਾ ਇਕਸਾਰ ਹੁੰਦਾ ਹੈ। ਹੱਥੀਂ ਫੀਡਿੰਗ ਖਾਸ ਕੰਮ ਲਈ ਵਧੀਆ ਕੰਮ ਕਰਦੀ ਹੈ ਜੋ ਥੋੜ੍ਹੀ ਮਾਤਰਾ ਵਿੱਚ ਕੀਤਾ ਜਾਂਦਾ ਹੈ, ਪਰ ਇਹ ਸੈਟਿੰਗ ਨੂੰ ਬਦਲਦਾ ਹੈ। ਨਿਊਮੈਟਿਕ ਫੀਡਿੰਗ ਸਿਸਟਮ ਇਕਸਾਰ ਬਾਈਡਿੰਗ ਪ੍ਰੈਸ਼ਰ ਅਤੇ ਐਡਵਾਂਸ ਪ੍ਰੋਫਾਈਲਾਂ ਨੂੰ ਨਿਯੰਤਰਿਤ ਦਰਾਂ 'ਤੇ ਵਰਤਦੇ ਹਨ, ਇਸ ਲਈ ਆਪਰੇਟਰ ਦੁਆਰਾ ਹੋਣ ਵਾਲੀਆਂ ਸਥਿਤੀ ਗਲਤੀਆਂ ਨੂੰ ਖਤਮ ਕਰ ਦਿੱਤਾ ਜਾਂਦਾ ਹੈ। ਬਾਈਡਿੰਗ ਫੋਰਸ ਨੂੰ ਬਿਲਕੁਲ ਕੈਲੀਬਰੇਟ ਕਰਨ ਦੀ ਜ਼ਰੂਰਤ ਹੈ - ਕੱਟਣ ਵੇਲੇ ਕਾਫ਼ੀ ਦਬਾਅ ਪ੍ਰੋਫਾਈਲ ਨੂੰ ਹਿਲਾਉਣ ਨਹੀਂ ਦਿੰਦਾ, ਅਤੇ ਬਹੁਤ ਜ਼ਿਆਦਾ ਫੋਰਸ ਪਤਲੀਆਂ ਕੰਧਾਂ ਵਾਲੇ ਐਕਸਟਰੂਜ਼ਨ ਨੂੰ ਮੋੜਦਾ ਹੈ। ਆਧੁਨਿਕ ਮਸ਼ੀਨਾਂ ਵਿੱਚ ਪ੍ਰੈਸ਼ਰ ਸੈਂਸਰ ਹੁੰਦੇ ਹਨ ਜੋ ਪ੍ਰੋਫਾਈਲ ਮਾਪਾਂ ਦੇ ਅਧਾਰ ਤੇ ਕਲੈਂਪਿੰਗ ਨੂੰ ਬਦਲਦੇ ਹਨ। ਇਸ ਤਰ੍ਹਾਂ, ਉਪਭੋਗਤਾ ਦੀ ਕਿਸੇ ਮਦਦ ਤੋਂ ਬਿਨਾਂ ਕਲੈਂਪਿੰਗ ਵੱਖ-ਵੱਖ ਕਰਾਸ-ਸੈਕਸ਼ਨਾਂ ਵਿੱਚ ਇੱਕੋ ਜਿਹੀ ਰਹਿੰਦੀ ਹੈ।
ਕੱਟਣ ਦੀ ਗੁਣਵੱਤਾ ਇਕਸਾਰਤਾ ਨੂੰ ਵਧਾਉਣਾ - ਸਭ ਤੋਂ ਵਧੀਆ ਅਭਿਆਸ ਅਤੇ ਰੱਖ-ਰਖਾਅ ਸੁਝਾਅ
ਰੁਟੀਨ ਬਲੇਡ ਰੱਖ-ਰਖਾਅ ਪ੍ਰੋਟੋਕੋਲ
ਐਲੂਮੀਨੀਅਮ ਪ੍ਰੋਫਾਈਲ ਕੱਟਣ ਵਾਲੀ ਮਸ਼ੀਨ 'ਤੇ ਬਲੇਡ ਦੀ ਸਥਿਤੀ ਅਜੇ ਵੀ ਇਕਸਾਰ ਕੱਟਣ ਨੂੰ ਬਣਾਈ ਰੱਖਣ ਲਈ ਸਭ ਤੋਂ ਮਹੱਤਵਪੂਰਨ ਕਾਰਕ ਹੈ। ਐਲੂਮੀਨੀਅਮ ਆਕਸਾਈਡ ਬਿਲਡਅੱਪ ਅਤੇ ਮਾਈਕ੍ਰੋ-ਚਿੱਪਿੰਗ ਸਮੇਂ ਦੇ ਨਾਲ ਕਾਰਬਾਈਡ ਦੰਦਾਂ ਨੂੰ ਘਸਾਉਂਦੇ ਹਨ, ਕੱਟਾਂ ਦੀ ਗੁਣਵੱਤਾ ਨੂੰ ਘੱਟ ਕਰਦੇ ਹਨ ਇਸ ਤੋਂ ਪਹਿਲਾਂ ਕਿ ਉਹ ਸਪੱਸ਼ਟ ਤੌਰ 'ਤੇ ਘੱਟ ਪ੍ਰਭਾਵਸ਼ਾਲੀ ਹੋਣ। ਸਮੇਂ ਦੇ ਅੰਤਰਾਲਾਂ ਦੀ ਬਜਾਏ ਕੱਟੇ ਗਏ ਰੇਖਿਕ ਮੀਟਰਾਂ ਦੀ ਗਿਣਤੀ ਦੇ ਆਧਾਰ 'ਤੇ ਨਵੀਆਂ ਯੋਜਨਾਵਾਂ ਸੈੱਟ ਕਰਨ ਨਾਲ ਚੀਜ਼ਾਂ ਵਧੇਰੇ ਇਕਸਾਰ ਹੋ ਜਾਂਦੀਆਂ ਹਨ। ਬਦਲਾਵਾਂ ਦੇ ਵਿਚਕਾਰ ਬਲੇਡਾਂ ਨੂੰ ਸਹੀ ਢੰਗ ਨਾਲ ਸਾਫ਼ ਕਰਨ ਨਾਲ ਧਾਤ ਦੇ ਨਿਰਮਾਣ ਤੋਂ ਛੁਟਕਾਰਾ ਮਿਲਦਾ ਹੈ ਜੋ ਕੱਟਣ ਵਾਲੀਆਂ ਤਾਕਤਾਂ ਨੂੰ ਅਸਮਾਨ ਬਣਾਉਂਦਾ ਹੈ। ਬਲੇਡ ਸਮੀਖਿਆ ਦੌਰਾਨ, ਤੁਹਾਨੂੰ ਕਾਰਬਾਈਡ ਟਿਪਸ ਦੀ ਭਾਲ ਕਰਨੀ ਚਾਹੀਦੀ ਹੈ ਜੋ ਗੁੰਮ ਹਨ, ਬਲੇਡ ਜੁੜੇ ਹੋਣ 'ਤੇ ਲੇਟਰਲ ਰਨਆਊਟ, ਅਤੇ ਦੰਦ ਜੋ ਸਹੀ ਆਕਾਰ ਦੇ ਹਨ। ਜੇਕਰ ਤੁਹਾਨੂੰ ਕੋਈ ਸਮੱਸਿਆ ਮਿਲਦੀ ਹੈ, ਤਾਂ ਤੁਹਾਨੂੰ ਮਿਆਰ ਦੁਆਰਾ ਲੋੜੀਂਦੀ ਇਕਸਾਰਤਾ ਦੇ ਪੱਧਰ ਨੂੰ ਬਣਾਈ ਰੱਖਣ ਲਈ ਤੁਰੰਤ ਬਲੇਡ ਨੂੰ ਬਦਲਣ ਦੀ ਲੋੜ ਹੈ।
ਮਸ਼ੀਨ ਕੈਲੀਬ੍ਰੇਸ਼ਨ ਅਤੇ ਅਲਾਈਨਮੈਂਟ ਪ੍ਰਕਿਰਿਆਵਾਂ
ਨਿਯਮਤ ਟੈਸਟਿੰਗ ਤੋਂ ਬਿਨਾਂ, ਮਜ਼ਬੂਤ ਮਸ਼ੀਨਾਂ ਵੀ ਯੋਜਨਾਬੱਧ ਤਰੀਕੇ ਤੋਂ ਭਟਕਣਾ ਸ਼ੁਰੂ ਕਰ ਦਿੰਦੀਆਂ ਹਨ। ਹਰ ਤਿੰਨ ਮਹੀਨਿਆਂ ਬਾਅਦ ਅਲਾਈਨਮੈਂਟ ਦੀ ਜਾਂਚ ਕਰਦੇ ਸਮੇਂ, ਤੁਹਾਨੂੰ ਇਹ ਯਕੀਨੀ ਬਣਾਉਣਾ ਚਾਹੀਦਾ ਹੈ ਕਿ ਬਲੇਡ ਕਈ ਵੱਖ-ਵੱਖ ਥਾਵਾਂ 'ਤੇ ਟੇਬਲ ਸਤ੍ਹਾ 'ਤੇ ਲੰਬਵਤ ਹੋਵੇ, ਕਿਉਂਕਿ ਫਰੇਮ ਸੈਟਿੰਗ ਸ਼ੁੱਧਤਾ ਨੂੰ ਪ੍ਰਭਾਵਿਤ ਕਰ ਸਕਦੀ ਹੈ। ਗਾਈਡ ਰੇਲ ਸਮਾਨਤਾ ਦੀ ਜਾਂਚ ਟੇਪਰਡ ਕੱਟਾਂ ਨੂੰ ਰੋਕਦੀ ਹੈ ਜੋ ਇੱਕ ਸਿਰੇ 'ਤੇ ਸਹੀ ਆਕਾਰ ਦੇ ਦਿਖਾਈ ਦਿੰਦੇ ਹਨ ਪਰ ਦੂਜੇ ਸਿਰੇ 'ਤੇ ਜ਼ਰੂਰਤਾਂ ਨੂੰ ਪੂਰਾ ਨਹੀਂ ਕਰ ਰਹੇ ਹਨ। ਐਂਗਲ ਸਟਾਪਾਂ ਦੀ ਜਾਂਚ ਕਰਨ ਲਈ ਸ਼ੁੱਧਤਾ ਬਲਾਕਾਂ ਦੀ ਵਰਤੋਂ ਇਹ ਯਕੀਨੀ ਬਣਾਉਂਦੀ ਹੈ ਕਿ 45° ਅਤੇ 90° ਸੈੱਟ ਸਹੀ ਰਹਿਣ। ਇਸ ਸਥਿਤੀ ਵਿੱਚ, ਮਾਈਟਰ ਜੋੜਾਂ ਰਾਹੀਂ ਕੈਲੀਬ੍ਰੇਸ਼ਨ ਡ੍ਰਿਫਟ ਵਿਗੜ ਜਾਂਦਾ ਹੈ, ਜਿਸ ਨਾਲ ਅਸੈਂਬਲੀ ਅਸਫਲਤਾਵਾਂ ਹੁੰਦੀਆਂ ਹਨ। ਟੈਸਟਿੰਗ ਦੇ ਨਤੀਜਿਆਂ ਨੂੰ ਦਸਤਾਵੇਜ਼ੀਕਰਨ ਕਰਨ ਨਾਲ B2B ਉਪਭੋਗਤਾਵਾਂ ਨੂੰ ਗੁਣਵੱਤਾ ਭਰੋਸਾ ਸਬੂਤ ਮਿਲਦਾ ਹੈ ਜੋ ਸਪਲਾਇਰਾਂ ਦਾ ਆਡਿਟ ਕਰ ਰਹੇ ਹਨ।
ਕੂਲਿੰਗ ਸਿਸਟਮ ਔਪਟੀਮਾਈਜੇਸ਼ਨ
ਆਟੋਮੈਟਿਕ ਸਪਰੇਅ ਕੂਲਿੰਗ ਸਿਸਟਮ ਦੋ ਕੰਮ ਕਰਦੇ ਹਨ: ਇਹ ਵਰਕਪੀਸ ਨੂੰ ਗਰਮ ਹੋਣ 'ਤੇ ਫੈਲਣ ਤੋਂ ਰੋਕਦੇ ਹਨ, ਅਤੇ ਇਹ ਤਾਪਮਾਨ ਨੂੰ ਨਿਯੰਤਰਿਤ ਕਰਕੇ ਬਲੇਡਾਂ ਨੂੰ ਲੰਬੇ ਸਮੇਂ ਤੱਕ ਚੱਲਣ ਦਿੰਦੇ ਹਨ। ਕੂਲੈਂਟ ਗਾੜ੍ਹਾਪਣ ਦੀ ਜਾਂਚ ਕਰੋ—ਜੋ ਮਿਸ਼ਰਣ ਬਹੁਤ ਜ਼ਿਆਦਾ ਪਾਣੀ ਨਾਲ ਭਰੇ ਹੋਏ ਹਨ, ਉਹ ਆਪਣੀ ਲੁਬਰੀਸਿਟੀ ਗੁਆ ਦਿੰਦੇ ਹਨ, ਜਿਸ ਨਾਲ ਰਗੜ ਅਤੇ ਸਤਹ ਦੀ ਖੁਰਦਰੀ ਹੋਰ ਵੀ ਬਦਤਰ ਹੋ ਜਾਂਦੀ ਹੈ। ਨੋਜ਼ਲ ਦੀ ਪਲੇਸਮੈਂਟ ਇਕਸਾਰਤਾ ਨੂੰ ਪ੍ਰਭਾਵਿਤ ਕਰਦੀ ਹੈ; ਸਹੀ ਅਲਾਈਨਮੈਂਟ ਕੂਲੈਂਟ ਨੂੰ ਪੂਰੇ ਬਲੇਡ ਨੂੰ ਭਰਨ ਦੀ ਬਜਾਏ ਕੱਟਣ ਵਾਲੇ ਜ਼ੋਨ ਵਿੱਚ ਬਿਲਕੁਲ ਭੇਜਦੀ ਹੈ। ਕੂਲਿੰਗ ਦੀ ਦਰ ਕੱਟਣ ਦੀ ਗਤੀ ਦੇ ਸਮਾਨ ਹੋਣੀ ਚਾਹੀਦੀ ਹੈ। ਜੇਕਰ ਹਾਈ-ਸਪੀਡ ਓਪਰੇਸ਼ਨਾਂ ਦੌਰਾਨ ਕਾਫ਼ੀ ਕੂਲਿੰਗ ਨਹੀਂ ਹੁੰਦੀ ਹੈ, ਤਾਂ ਕੁਝ ਖੇਤਰਾਂ ਵਿੱਚ ਗਰਮੀ ਬਣ ਜਾਂਦੀ ਹੈ, ਜੋ ਪਤਲੀਆਂ-ਦੀਵਾਰਾਂ ਵਾਲੇ ਪ੍ਰੋਫਾਈਲਾਂ ਨੂੰ ਵਿਗਾੜ ਦਿੰਦੀ ਹੈ। ਸਿਸਟਮ ਨੂੰ ਨਿਯਮਿਤ ਤੌਰ 'ਤੇ ਸਾਫ਼ ਕਰਕੇ, ਤੁਸੀਂ ਕੂਲੈਂਟ ਨੂੰ ਐਲੂਮੀਨੀਅਮ ਦੇ ਫਾਈਨਾਂ ਨਾਲ ਦੂਸ਼ਿਤ ਹੋਣ ਤੋਂ ਬਚਾ ਸਕਦੇ ਹੋ ਜੋ ਬਲੇਡ ਦੇ ਘਿਸਾਅ ਨੂੰ ਤੇਜ਼ ਕਰਦੇ ਹਨ।
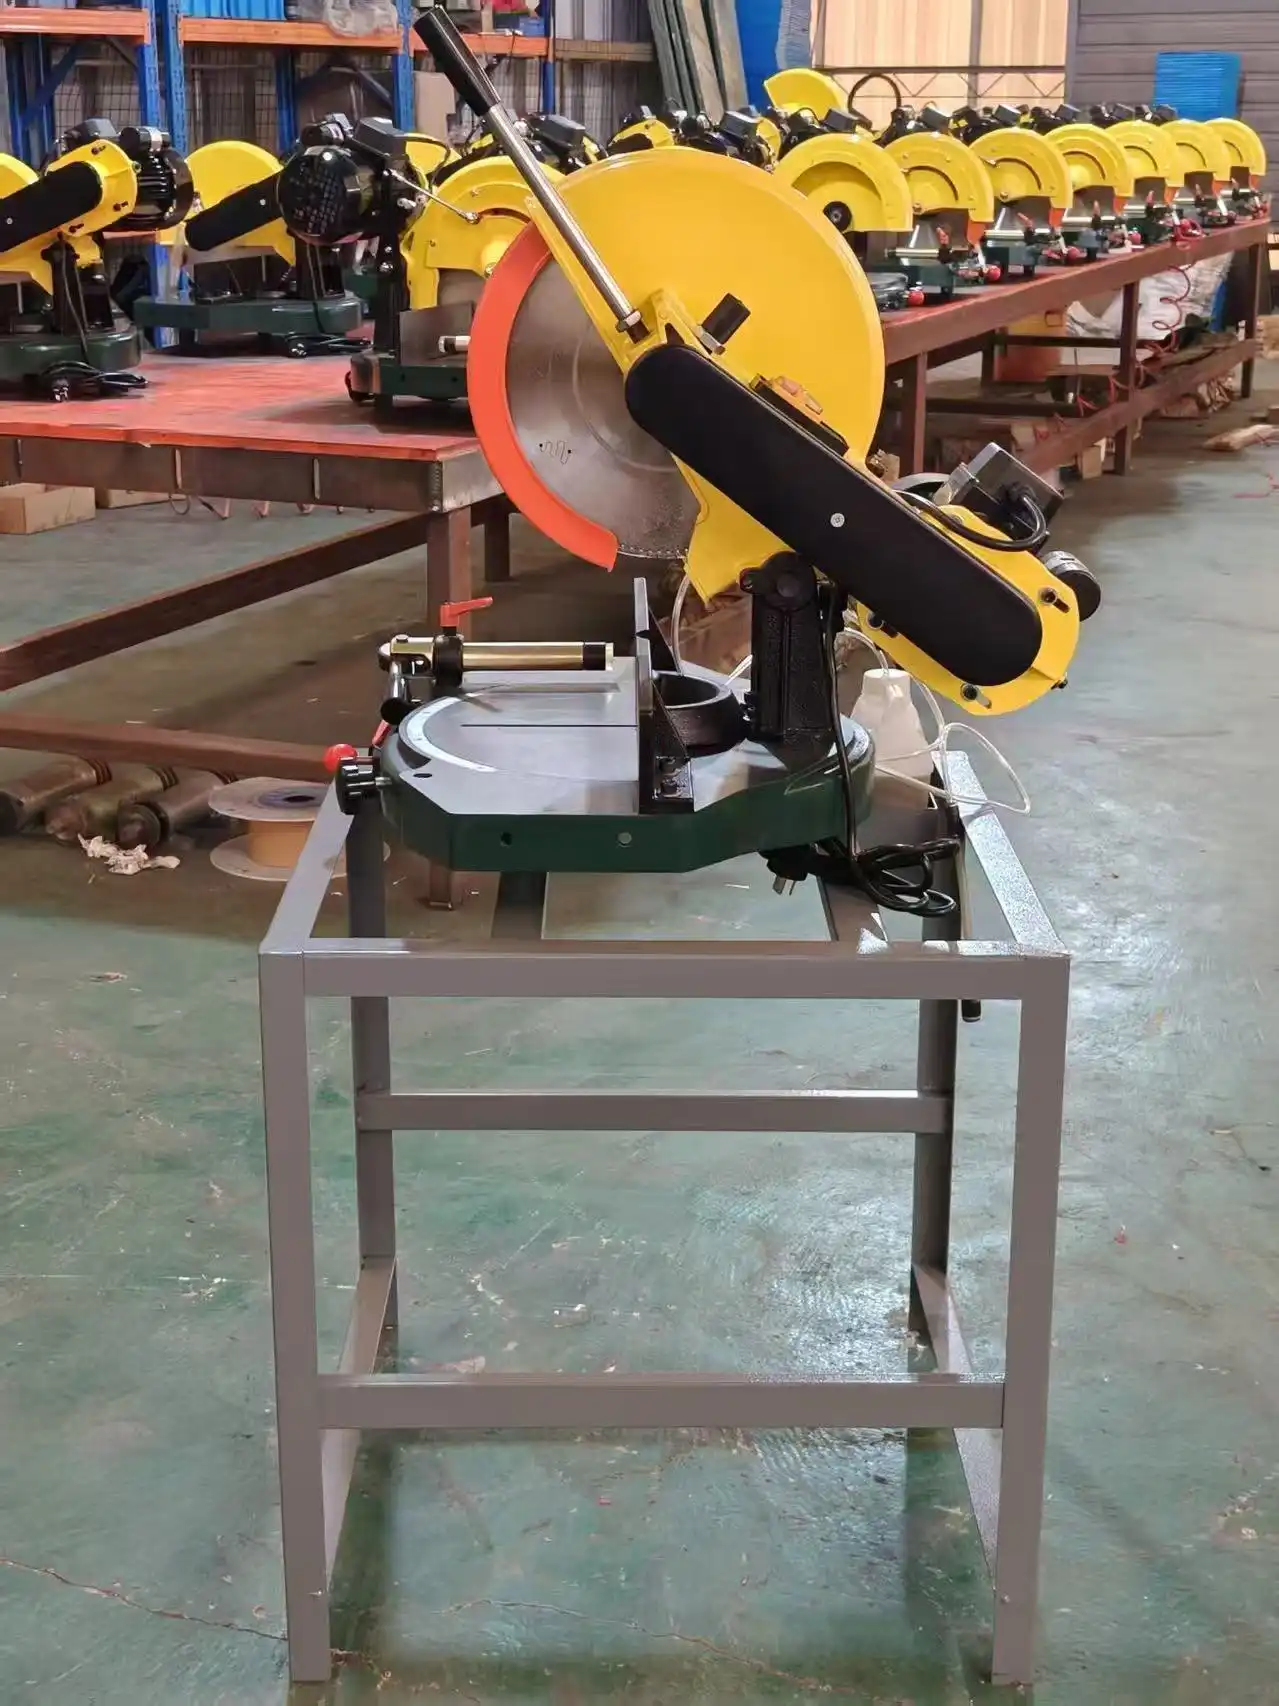
ਐਲੂਮੀਨੀਅਮ ਪ੍ਰੋਫਾਈਲ ਕੱਟਣ ਵਾਲੀਆਂ ਮਸ਼ੀਨਾਂ ਦੀ ਤੁਲਨਾ: ਗੁਣਵੱਤਾ ਇਕਸਾਰਤਾ ਲਈ ਚੋਣ ਕਰਨਾ
B2B ਲੋੜਾਂ ਲਈ ਮੁੱਖ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ ਦਾ ਮੁਲਾਂਕਣ ਕਰਨਾ
ਕਾਰੋਬਾਰੀ ਵਰਤੋਂ ਲਈ ਕੱਟਣ ਵਾਲੇ ਔਜ਼ਾਰਾਂ ਨੂੰ ਦੇਖਦੇ ਸਮੇਂ, ਕੁਝ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ ਨੂੰ ਪਹਿਲਾਂ ਆਉਣਾ ਚਾਹੀਦਾ ਹੈ। ±0.1mm ਦੀ ਸ਼ੁੱਧਤਾ ਸ਼ੁੱਧਤਾ ਲਈ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ ਨਿਰਮਾਣ-ਗ੍ਰੇਡ ਪ੍ਰਦਰਸ਼ਨ ਨੂੰ ਦਰਸਾਉਂਦੀਆਂ ਹਨ, ਡਿਜ਼ਾਈਨ ਵਰਤੋਂ ਲਈ ਵਧੀਆ ਹਨ ਜਿੱਥੇ ਤੰਗ ਅਸੈਂਬਲੀ ਸਹਿਣਸ਼ੀਲਤਾ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ। 2.2 ਅਤੇ 4 kW ਦੇ ਵਿਚਕਾਰ ਮੋਟਰ ਪਾਵਰ 200 mm ਤੱਕ ਉੱਚੇ ਆਕਾਰਾਂ ਲਈ ਬਿਨਾਂ ਖਿੱਚੇ ਕਾਫ਼ੀ ਬਲ ਦਿੰਦੀ ਹੈ, ਜੋ ਸਤ੍ਹਾ ਦੀ ਸਮਾਪਤੀ ਨੂੰ ਨੁਕਸਾਨ ਪਹੁੰਚਾਉਂਦੀ ਹੈ। 2800 ਅਤੇ 3200 rpm ਦੇ ਵਿਚਕਾਰ ਰੋਟੇਸ਼ਨ ਸਪੀਡ ਐਲੂਮੀਨੀਅਮ ਧਾਤਾਂ ਨੂੰ ਕੱਟਣ ਅਤੇ ਸਮਾਪਤ ਕਰਨ ਲਈ ਸਭ ਤੋਂ ਵਧੀਆ ਹੈ ਜੋ ਅਕਸਰ ਵਿੰਡੋ ਸਿਸਟਮਾਂ ਵਿੱਚ ਵਰਤੀਆਂ ਜਾਂਦੀਆਂ ਹਨ। ਵੋਲਟੇਜ ਲਚਕਤਾ (220V ਅਤੇ 380V ਵਿਕਲਪ) ਵੱਖ-ਵੱਖ ਇਮਾਰਤੀ ਬਿਜਲੀ ਪ੍ਰਣਾਲੀਆਂ ਨੂੰ ਪਾਵਰ ਵਿੱਚ ਮਹਿੰਗੇ ਬਦਲਾਅ ਕੀਤੇ ਬਿਨਾਂ ਕੰਮ ਕਰਨ ਦਿੰਦੀ ਹੈ।
ਭਰੋਸੇਯੋਗਤਾ ਅਤੇ ਸਹਾਇਤਾ ਬੁਨਿਆਦੀ ਢਾਂਚਾ
ਐਲੂਮੀਨੀਅਮ ਪ੍ਰੋਫਾਈਲ ਕੱਟਣ ਵਾਲੀ ਮਸ਼ੀਨ ਲਈ ਮਾਲਕੀ ਦੀ ਕੁੱਲ ਲਾਗਤ ਅਤੇ ਉਤਪਾਦਨ ਸ਼ੁੱਧਤਾ ਸਿੱਧੇ ਤੌਰ 'ਤੇ ਇਸ ਗੱਲ 'ਤੇ ਪ੍ਰਭਾਵਿਤ ਹੁੰਦੀ ਹੈ ਕਿ ਮਸ਼ੀਨ ਕਿੰਨੀ ਦੇਰ ਤੱਕ ਚੱਲਦੀ ਹੈ। ਉਦਯੋਗਿਕ-ਡਿਊਟੀ ਵਾਲੇ ਹਿੱਸੇ, ਜਿਵੇਂ ਕਿ ਵੈਲਡਿੰਗ ਜੋੜਾਂ ਦੀ ਬਜਾਏ ਕਾਸਟ ਫਰੇਮ, ਪਿਵੋਟ ਪੁਆਇੰਟਾਂ ਵਿੱਚ ਸੀਲਬੰਦ ਬੇਅਰਿੰਗ, ਅਤੇ ਮਜ਼ਬੂਤ ਗਾਈਡ ਰੇਲ, ਮਹਿੰਗੇ ਉਪਕਰਣਾਂ ਨੂੰ ਬਹੁਤ ਜ਼ਿਆਦਾ ਸਮੇਂ ਤੱਕ ਚੱਲਦੇ ਬਣਾਉਂਦੇ ਹਨ। ਬਦਲਣ ਵਾਲੇ ਹਿੱਸੇ 48 ਤੋਂ 72 ਘੰਟਿਆਂ ਦੇ ਅੰਦਰ ਮਿਲ ਸਕਦੇ ਹਨ, ਜੋ ਡਾਊਨਟਾਈਮ ਨੂੰ ਬਹੁਤ ਲੰਮਾ ਹੋਣ ਅਤੇ ਪ੍ਰੋਜੈਕਟ ਡਿਲੀਵਰੀ ਯੋਜਨਾਵਾਂ ਨੂੰ ਖਰਾਬ ਕਰਨ ਤੋਂ ਬਚਾਉਂਦਾ ਹੈ। ਇਹ ਓਨਾ ਹੀ ਮਹੱਤਵਪੂਰਨ ਹੈ ਕਿ ਤਕਨੀਕੀ ਸਹਾਇਤਾ ਕਿੰਨੀ ਜਲਦੀ ਜਵਾਬ ਦਿੰਦੀ ਹੈ; ਖੇਤਰੀ ਖੇਤਰਾਂ ਵਿੱਚ ਔਨਲਾਈਨ ਟੈਸਟ ਅਤੇ ਸਾਈਟ 'ਤੇ ਸੇਵਾ ਦੀ ਪੇਸ਼ਕਸ਼ ਕਰਨ ਵਾਲੇ ਵਿਕਰੇਤਾ ਸਮੱਸਿਆਵਾਂ ਦਾ ਪਤਾ ਲਗਾਉਣ ਵਿੱਚ ਲੱਗਣ ਵਾਲੇ ਸਮੇਂ ਨੂੰ ਘਟਾਉਂਦੇ ਹਨ। ਲੰਬੇ ਸਮੇਂ ਦੀਆਂ ਵਾਰੰਟੀਆਂ ਜੋ ਹਿੱਸਿਆਂ ਅਤੇ ਕੰਮ ਦੋਵਾਂ ਨੂੰ ਕਵਰ ਕਰਦੀਆਂ ਹਨ ਦਿਖਾਉਂਦੀਆਂ ਹਨ ਕਿ ਨਿਰਮਾਤਾ ਉਤਪਾਦ ਨੂੰ ਭਰੋਸੇਯੋਗ ਹੋਣ 'ਤੇ ਭਰੋਸਾ ਕਰਦਾ ਹੈ।
ਸੰਚਾਲਨ ਲੋੜਾਂ ਦੇ ਨਾਲ ਆਟੋਮੇਸ਼ਨ ਪੱਧਰ ਨੂੰ ਸੰਤੁਲਿਤ ਕਰਨਾ
ਮੈਨੂਅਲ ਜਾਂ ਅਰਧ-ਆਟੋਮੈਟਿਕ ਕੰਟਰੋਲ ਦੀ ਵਰਤੋਂ ਕਰਨੀ ਹੈ, ਇਹ ਇਸ ਗੱਲ 'ਤੇ ਨਿਰਭਰ ਕਰਦਾ ਹੈ ਕਿ ਕਿੰਨੀ ਮਾਤਰਾ ਵਿੱਚ ਕੀਤਾ ਜਾ ਰਿਹਾ ਹੈ ਅਤੇ ਇਸਨੂੰ ਕਿੰਨਾ ਇਕਸਾਰ ਹੋਣਾ ਚਾਹੀਦਾ ਹੈ। ਉਹਨਾਂ ਕਾਰਜਾਂ ਲਈ ਜੋ ਪ੍ਰਤੀ ਦਿਨ 100 ਤੋਂ ਘੱਟ ਕਟੌਤੀਆਂ ਕਰਦੇ ਹਨ, ਮੈਨੂਅਲ ਢੰਗ ਕਾਫ਼ੀ ਹੋ ਸਕਦੇ ਹਨ, ਖਾਸ ਕਰਕੇ ਜਦੋਂ ਵਿਲੱਖਣ ਪ੍ਰੋਫਾਈਲਾਂ ਦੀ ਇੱਕ ਵਿਸ਼ਾਲ ਸ਼੍ਰੇਣੀ ਨਾਲ ਨਜਿੱਠਦੇ ਹਨ। ਅਰਧ-ਆਟੋਮੈਟਿਕ ਫੀਡਿੰਗ ਅਤੇ ਐਂਗਲ ਪ੍ਰੀਸੈਟਿੰਗ ਉਹਨਾਂ ਦੁਕਾਨਾਂ ਲਈ ਬਹੁਤ ਮਦਦਗਾਰ ਹਨ ਜੋ ਹਰ ਰੋਜ਼ 500 ਤੋਂ ਵੱਧ ਕਟੌਤੀਆਂ ਕਰਦੀਆਂ ਹਨ। ਵਧੀ ਹੋਈ ਆਉਟਪੁੱਟ ਅਤੇ ਸ਼ੁੱਧਤਾ ਮਹੀਨਿਆਂ ਦੇ ਅੰਦਰ ਨਿਵੇਸ਼ ਨੂੰ ਯੋਗ ਬਣਾਉਂਦੀ ਹੈ। ਹਾਈਬ੍ਰਿਡ ਢੰਗ ਜੋ ਮਿਆਰੀ ਅਤੇ ਵਿਸ਼ੇਸ਼ ਕਾਰਜਾਂ ਲਈ ਮੈਨੂਅਲ ਅਤੇ ਅਰਧ-ਆਟੋਮੈਟਿਕ ਦੋਵਾਂ ਸਾਧਨਾਂ ਦੀ ਵਰਤੋਂ ਕਰਦੇ ਹਨ, ਖਿੜਕੀ ਅਤੇ ਦਰਵਾਜ਼ੇ ਦੇ ਨਿਰਮਾਣ ਵਿੱਚ ਆਉਣ ਵਾਲੀਆਂ ਜ਼ਰੂਰਤਾਂ ਦੀ ਵਿਸ਼ਾਲ ਸ਼੍ਰੇਣੀ ਨੂੰ ਪੂਰਾ ਕਰਨ ਦਾ ਸਭ ਤੋਂ ਲਚਕਦਾਰ ਅਤੇ ਕੁਸ਼ਲ ਤਰੀਕਾ ਹੈ।
ਕੇਸ ਸਟੱਡੀਜ਼ ਅਤੇ ਇੰਡਸਟਰੀ ਐਪਲੀਕੇਸ਼ਨਜ਼ ਕਟਿੰਗ ਕੁਆਲਿਟੀ ਇਕਸਾਰਤਾ ਨੂੰ ਦਰਸਾਉਂਦੇ ਹਨ
ਵਿੰਡੋ ਫਰੇਮ ਨਿਰਮਾਣ ਸ਼ੁੱਧਤਾ ਲੋੜਾਂ
ਘਰਾਂ ਅਤੇ ਕਾਰੋਬਾਰਾਂ ਲਈ ਖਿੜਕੀਆਂ ਬਣਾਉਣਾ ਇਸ ਗੱਲ ਦੀ ਇੱਕ ਚੰਗੀ ਉਦਾਹਰਣ ਹੈ ਕਿ ਕਾਰੋਬਾਰ ਵਿੱਚ ਕੱਟਣ ਦੀ ਸ਼ੁੱਧਤਾ ਕਿਉਂ ਮਹੱਤਵਪੂਰਨ ਹੈ। ਧਾਤ ਦੇ ਫਰੇਮਾਂ ਵਿੱਚ ਮਾਈਟਰਡ ਕੋਨੇ ਦੇ ਜੋੜਾਂ 'ਤੇ ਮੌਸਮ ਪ੍ਰਤੀਰੋਧਕ ਸੀਲਾਂ ਪ੍ਰਾਪਤ ਕਰਨ ਲਈ, ਕੋਣ 0.1° ਦੇ ਅੰਦਰ ਸਹੀ ਹੋਣੇ ਚਾਹੀਦੇ ਹਨ। ਜੇਕਰ ਕੋਣ ਬੰਦ ਹਨ, ਤਾਂ ਪਾੜੇ ਦਿਖਾਈ ਦਿੰਦੇ ਹਨ ਜੋ ਸੀਲਾਂ ਨੂੰ ਘੱਟ ਊਰਜਾ ਕੁਸ਼ਲ ਅਤੇ ਪਾਣੀ ਪ੍ਰਤੀ ਘੱਟ ਰੋਧਕ ਬਣਾਉਂਦੇ ਹਨ। ਇੱਕ ਮੱਧਮ ਆਕਾਰ ਦੀ ਖਿੜਕੀ ਕੰਪਨੀ ਜੋ ਹਰ ਰੋਜ਼ 300 ਫਰੇਮ ਬਣਾਉਂਦੀ ਸੀ, ਨੇ ਪਾਇਆ ਕਿ ਮੈਨੂਅਲ ਤੋਂ ਅਰਧ-ਆਟੋਮੈਟਿਕ ਕਟਿੰਗ ਵਿੱਚ ਬਦਲਣ ਨਾਲ ਲੋੜੀਂਦੀ ਮੁਰੰਮਤ ਦੀ ਗਿਣਤੀ 8% ਤੋਂ ਘੱਟ ਕੇ 2% ਹੋ ਗਈ ਹੈ। ਇਸ ਨਾਲ ਉਨ੍ਹਾਂ ਨੂੰ ਸਮੱਗਰੀ 'ਤੇ ਪੈਸੇ ਦੀ ਬਚਤ ਹੋਈ ਅਤੇ ਡਿਲੀਵਰੀ ਵਧੇਰੇ ਭਰੋਸੇਯੋਗ ਬਣ ਗਈ। ਸ਼ੁੱਧਤਾ ਵਾਲੇ ਔਜ਼ਾਰਾਂ ਨੇ ਉਨ੍ਹਾਂ ਨੂੰ ਇਕਸਾਰ ਰਹਿਣ ਦੀ ਯੋਗਤਾ ਦਿੱਤੀ, ਜਿਸ ਨਾਲ ਉਹ ਆਮ ਠੇਕੇਦਾਰਾਂ ਨੂੰ ਸੁਰੱਖਿਅਤ ਢੰਗ ਨਾਲ ਅਯਾਮੀ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ ਦਾ ਵਾਅਦਾ ਕਰਨ ਦਿੰਦੇ ਸਨ। ਇਸਨੇ ਉਨ੍ਹਾਂ ਨੂੰ ਵਧੇਰੇ ਪ੍ਰਤੀਯੋਗੀ ਬਣਾਇਆ।
ਪਰਦਾ ਕੰਧ ਸਿਸਟਮ ਭਾਗ ਉਤਪਾਦਨ
ਪਰਦੇ ਦੀਆਂ ਕੰਧਾਂ ਲਗਾਉਣ ਵਾਲਿਆਂ ਨੂੰ ਹੋਰ ਵੀ ਸਖ਼ਤ ਸਹਿਣਸ਼ੀਲਤਾ ਨਾਲ ਕੰਮ ਕਰਨਾ ਪੈਂਦਾ ਹੈ ਕਿਉਂਕਿ ਉਨ੍ਹਾਂ ਦੇ ਆਕਾਰ ਸਿਰਫ਼ ਕੁਝ ਥਾਵਾਂ 'ਤੇ ਢਾਂਚਾਗਤ ਸਟੀਲ ਨਾਲ ਜੁੜਦੇ ਹਨ। ਇੱਕ ਕੰਪਨੀ ਜੋ ਕਾਰੋਬਾਰੀ ਉੱਚ-ਉੱਚ ਇਮਾਰਤਾਂ ਲਈ ਪਰਦੇ ਦੀਆਂ ਕੰਧਾਂ ਬਣਾਉਂਦੀ ਹੈ, ਨੇ ਸਖ਼ਤ ਇਕਸਾਰਤਾ ਮਾਪਦੰਡ ਲਾਗੂ ਕੀਤੇ ਹਨ, ਜਿਵੇਂ ਕਿ ਕੱਟਣ ਦੇ ਕਾਰਜਾਂ ਲਈ ਅੰਕੜਾ ਪ੍ਰਕਿਰਿਆ ਨਿਯੰਤਰਣ। ਨਿਯਮਤ ਮਸ਼ੀਨ ਮੁਰੰਮਤ ਅਤੇ ਆਪਰੇਟਰਾਂ ਲਈ ਸਿਖਲਾਈ ਦੁਆਰਾ Cpk ਮੁੱਲਾਂ ਨੂੰ 1.5 ਤੋਂ ਉੱਪਰ ਰੱਖ ਕੇ, ਉਹ 0.5% ਤੋਂ ਘੱਟ ਅਸਫਲਤਾ ਦਰਾਂ ਪ੍ਰਾਪਤ ਕਰਨ ਦੇ ਯੋਗ ਸਨ, ਜੋ ਕਿ LEED-ਪ੍ਰਮਾਣਿਤ ਪ੍ਰੋਜੈਕਟਾਂ ਲਈ ਲੋੜੀਂਦਾ ਹੈ। ਆਟੋਮੈਟਿਕ ਕੂਲਿੰਗ ਅਤੇ ਸਖ਼ਤ ਨਿਰਮਾਣ ਦੇ ਨਾਲ ਸਟੀਕ ਕੱਟਣ ਵਾਲੇ ਔਜ਼ਾਰਾਂ ਵਿੱਚ ਉਨ੍ਹਾਂ ਦੇ ਨਿਵੇਸ਼ ਦਾ ਭੁਗਤਾਨ ਇੰਸਟਾਲੇਸ਼ਨ ਦੌਰਾਨ ਖੇਤਰ ਵਿੱਚ ਕੀਤੇ ਜਾਣ ਵਾਲੇ ਸਮਾਯੋਜਨਾਂ ਦੀ ਗਿਣਤੀ ਨੂੰ ਘਟਾ ਕੇ ਅਤੇ ਆਰਕੀਟੈਕਚਰਲ ਕੰਪਨੀਆਂ ਨਾਲ ਉਨ੍ਹਾਂ ਦੇ ਚਿੱਤਰ ਨੂੰ ਬਿਹਤਰ ਬਣਾ ਕੇ ਕੀਤਾ ਗਿਆ।
ਉੱਚ-ਆਵਾਜ਼ ਵਾਲੇ ਕਾਰਜਾਂ ਵਿੱਚ ਊਰਜਾ ਕੁਸ਼ਲਤਾ
ਉਤਪਾਦਨ ਵਿੱਚ ਕੁਸ਼ਲਤਾ ਸਿਰਫ਼ ਕੱਟਣ ਦੀ ਗਤੀ ਤੋਂ ਵੱਧ ਸ਼ਾਮਲ ਹੈ। ਇਸ ਵਿੱਚ ਇਹ ਵੀ ਸ਼ਾਮਲ ਹੈ ਕਿ ਕਿੰਨੀ ਊਰਜਾ ਵਰਤੀ ਜਾਂਦੀ ਹੈ ਅਤੇ ਸਮੱਗਰੀ ਕਿਵੇਂ ਵਰਤੀ ਜਾਂਦੀ ਹੈ। ਇੱਕ ਵਿੰਡੋ ਡੀਲਰ ਜੋ ਆਪਣੇ ਘਰਾਂ ਨੂੰ ਦੁਬਾਰਾ ਤਿਆਰ ਕਰਨ ਵਾਲੇ ਲੋਕਾਂ ਨਾਲ ਕੰਮ ਕਰਦਾ ਹੈ, ਨੇ ਦੇਖਿਆ ਕਿ ਉਹ ਵਿੰਡੋਜ਼ ਨੂੰ ਕਿਵੇਂ ਕੱਟਦੇ ਹਨ ਅਤੇ ਪਾਇਆ ਕਿ ਤਿੱਖੇ ਬਲੇਡਾਂ ਅਤੇ ਬਿਹਤਰ ਫੀਡ ਰੇਟਾਂ ਦੀ ਵਰਤੋਂ ਕਰਨ ਨਾਲ ਮੋਟਰ ਲੋਡ 18% ਘੱਟ ਜਾਂਦਾ ਹੈ ਜਦੋਂ ਕਿ ਉਹ ਕੰਮ ਕਰਦੇ ਸਨ। ਹਰ ਸਮੇਂ ਚੱਲਣ ਦੀ ਬਜਾਏ, ਆਟੋਮੈਟਿਕ ਕੂਲਿੰਗ ਸਿਸਟਮ ਸਿਰਫ ਕੱਟਣ ਦੇ ਦੌਰ ਦੌਰਾਨ ਚਾਲੂ ਹੁੰਦਾ ਸੀ, ਜਿਸ ਨਾਲ ਪਾਣੀ ਦੀ ਬਚਤ ਹੁੰਦੀ ਸੀ। ਆਧੁਨਿਕ ਮਸ਼ੀਨਾਂ ਦੁਆਰਾ ਸੰਭਵ ਹੋਏ ਇਹਨਾਂ ਓਪਰੇਟਿੰਗ ਸੁਧਾਰਾਂ ਨੇ ਹਰੇਕ ਯੂਨਿਟ ਬਣਾਉਣ ਦੀ ਲਾਗਤ ਨੂੰ ਘਟਾ ਦਿੱਤਾ ਹੈ ਜਦੋਂ ਕਿ ਉਹਨਾਂ ਦੇ ਡੀਲਰ ਨੈਟਵਰਕ ਨੂੰ ਰਿਪਲੇਸਮੈਂਟ ਵਿੰਡੋ ਮਾਰਕੀਟ ਵਿੱਚ ਪ੍ਰਤੀਯੋਗੀ ਰਹਿਣ ਲਈ ਲੋੜੀਂਦੇ ਗੁਣਵੱਤਾ ਦੇ ਮਿਆਰਾਂ ਨੂੰ ਬਣਾਈ ਰੱਖਿਆ ਗਿਆ ਹੈ।
ਸਿੱਟਾ
ਐਲੂਮੀਨੀਅਮ ਪ੍ਰੋਫਾਈਲ ਕਟਿੰਗ ਮਸ਼ੀਨ ਨਾਲ ਕੱਟਣ ਦੀ ਗੁਣਵੱਤਾ ਵਿੱਚ ਇਕਸਾਰਤਾ ਉਹ ਥਾਂ ਹੈ ਜਿੱਥੇ ਮਸ਼ੀਨ ਦੀ ਸ਼ਕਤੀ, ਰੱਖ-ਰਖਾਅ ਦੇ ਹੁਨਰ ਅਤੇ ਸੰਚਾਲਨ ਗਿਆਨ ਮਿਲਦਾ ਹੈ। ਵੱਖ-ਵੱਖ ਉਤਪਾਦਨ ਰਨ ਦੀ ਨਿਯਮਤਤਾ ਤਕਨੀਕੀ ਕਾਰਕਾਂ ਜਿਵੇਂ ਕਿ 0.1 ਮਿਲੀਮੀਟਰ ਦੇ ਅੰਦਰ ਸ਼ੁੱਧਤਾ, ਕਾਰਬਾਈਡ ਬਲੇਡ ਤਕਨਾਲੋਜੀ, ਅਰਧ-ਆਟੋਮੈਟਿਕ ਕੰਟਰੋਲ ਸਿਸਟਮ, ਅਤੇ ਬਿਲਟ-ਇਨ ਕੂਲਿੰਗ ਨਾਲ ਨੇੜਿਓਂ ਜੁੜੀ ਹੋਈ ਹੈ। ਇਹ ਜਾਣਨਾ ਕਿ ਉਪਕਰਣਾਂ ਦਾ ਡਿਜ਼ਾਈਨ, ਕੈਲੀਬ੍ਰੇਸ਼ਨ ਲਈ ਨਿਯਮ, ਅਤੇ ਬਲੇਡਾਂ ਦੀ ਦੇਖਭਾਲ ਇਕਸਾਰਤਾ ਨੂੰ ਕਿਵੇਂ ਪ੍ਰਭਾਵਤ ਕਰਦੀ ਹੈ, ਖਰੀਦਦਾਰਾਂ ਨੂੰ ਪ੍ਰੋਜੈਕਟ ਦੀਆਂ ਜ਼ਰੂਰਤਾਂ ਨੂੰ ਪੂਰਾ ਕਰਨ ਵਾਲੇ ਵਿਕਲਪ ਬਣਾਉਣ ਵਿੱਚ ਮਦਦ ਕਰਦੀ ਹੈ। ਜਦੋਂ ਤੁਸੀਂ ਸ਼ੁੱਧਤਾ ਕੱਟਣ ਵਾਲੇ ਟੂਲ ਖਰੀਦਦੇ ਹੋ, ਤਾਂ ਤੁਹਾਨੂੰ ਘੱਟ ਕੰਮ, ਤੇਜ਼ ਅਸੈਂਬਲੀ, ਅਤੇ ਠੇਕੇਦਾਰਾਂ ਅਤੇ ਡਿਵੈਲਪਰਾਂ ਨਾਲ ਇੱਕ ਬਿਹਤਰ ਚਿੱਤਰ ਦੁਆਰਾ ਆਪਣੇ ਨਿਵੇਸ਼ 'ਤੇ ਸਪੱਸ਼ਟ ਵਾਪਸੀ ਮਿਲਦੀ ਹੈ।
ਸਵਾਲ
Q1: ਬਲੇਡ ਦਾ ਵਿਆਸ ਕੱਟਣ ਦੀ ਇਕਸਾਰਤਾ ਨੂੰ ਕਿਵੇਂ ਪ੍ਰਭਾਵਿਤ ਕਰਦਾ ਹੈ?
A: ਵੱਡੇ ਬਲੇਡ, ਖਾਸ ਕਰਕੇ 450 ਅਤੇ 500 ਮਿਲੀਮੀਟਰ ਦੇ ਵਿਚਕਾਰ, ਸਮੱਗਰੀ ਨੂੰ ਡੂੰਘੇ ਕੋਣਾਂ 'ਤੇ ਕੱਟਦੇ ਹਨ, ਜਿਸਦੇ ਨਤੀਜੇ ਵਜੋਂ ਘੱਟ ਬਰਰਾਂ ਦੇ ਨਾਲ ਬਿਹਤਰ ਫਿਨਿਸ਼ ਹੁੰਦੀ ਹੈ। ਵੱਡਾ ਵਿਆਸ ਹੋਣ ਦਾ ਮਤਲਬ ਇਹ ਵੀ ਹੈ ਕਿ ਵਧੇਰੇ ਕੱਟਣ ਵਾਲੇ ਦੰਦ ਸਮੱਗਰੀ ਦੇ ਸੰਪਰਕ ਵਿੱਚ ਹੁੰਦੇ ਹਨ, ਜੋ ਘਿਸਾਅ ਨੂੰ ਫੈਲਾਉਂਦੇ ਹਨ ਅਤੇ ਛੋਟੇ ਵਿਆਸ ਵਾਲੇ ਵਿਕਲਪਾਂ ਨਾਲੋਂ ਲੰਬੇ ਉਤਪਾਦਨ ਦੌਰਾਂ ਵਿੱਚ ਮਾਪਾਂ ਨੂੰ ਸਹੀ ਰੱਖਦੇ ਹਨ।
Q2: ਕਿਹੜਾ ਰੱਖ-ਰਖਾਅ ਸਮਾਂ-ਸਾਰਣੀ ਅਨੁਕੂਲ ਕੱਟਣ ਦੀ ਇਕਸਾਰਤਾ ਨੂੰ ਯਕੀਨੀ ਬਣਾਉਂਦੀ ਹੈ?
A: ਕੂਲੈਂਟ ਦੀ ਰੋਜ਼ਾਨਾ ਜਾਂਚ, ਹਫ਼ਤਾਵਾਰੀ ਸਫਾਈ ਅਤੇ ਬਲੇਡਾਂ ਦੀ ਸਮੀਖਿਆ, ਮਾਸਿਕ ਅਲਾਈਨਮੈਂਟ ਜਾਂਚ, ਅਤੇ ਹਰ ਤਿੰਨ ਮਹੀਨਿਆਂ ਵਿੱਚ ਪੂਰਾ ਕੈਲੀਬ੍ਰੇਸ਼ਨ, ਇਹ ਸਾਰੇ ਚੰਗੀ ਦੇਖਭਾਲ ਦੇ ਹਿੱਸੇ ਹਨ। ਸਮੇਂ ਦੇ ਅੰਤਰਾਲਾਂ ਦੀ ਬਜਾਏ, ਬਲੇਡ ਬਦਲਣਾ ਲੀਨੀਅਰ ਮੀਟਰ ਕੱਟ 'ਤੇ ਅਧਾਰਤ ਹੋਣਾ ਚਾਹੀਦਾ ਹੈ। ਉਦਾਹਰਣ ਵਜੋਂ, ਧਾਤ ਦੀ ਵਰਤੋਂ ਵਿੱਚ ਹਰ 8,000 ਤੋਂ 12,000 ਮੀਟਰ 'ਤੇ ਗੁਣਵੱਤਾ ਵਾਲੇ ਕਾਰਬਾਈਡ ਬਲੇਡ ਬਦਲੇ ਜਾਣੇ ਚਾਹੀਦੇ ਹਨ।
Q3: ਕੀ ਅਰਧ-ਆਟੋਮੈਟਿਕ ਮਸ਼ੀਨਾਂ ਕਸਟਮ ਐਂਗਲ ਜ਼ਰੂਰਤਾਂ ਨੂੰ ਪੂਰਾ ਕਰ ਸਕਦੀਆਂ ਹਨ?
A: ਅਰਧ-ਆਟੋਮੈਟਿਕ ਸਿਸਟਮ 45° ਅਤੇ 90° ਵਰਗੇ ਸੈੱਟ ਕੋਣਾਂ 'ਤੇ ਸਭ ਤੋਂ ਵਧੀਆ ਕੰਮ ਕਰਦੇ ਹਨ, ਪਰ ਵਿਲੱਖਣ ਕੋਣਾਂ ਨੂੰ ਹੱਥ ਨਾਲ ਸੈੱਟ ਕਰਨ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ। ਜਦੋਂ ਤੁਸੀਂ ਨਿਯਮਤ ਆਉਟਪੁੱਟ ਲਈ ਅਰਧ-ਆਟੋਮੈਟਿਕ ਮਸ਼ੀਨਾਂ ਅਤੇ ਵਿਸ਼ੇਸ਼ ਕੰਮ ਲਈ ਹੱਥ ਨਾਲ ਚੱਲਣ ਵਾਲੀਆਂ ਮਸ਼ੀਨਾਂ ਦੀ ਵਰਤੋਂ ਕਰਦੇ ਹੋ, ਤਾਂ ਤੁਹਾਨੂੰ ਦੋਵਾਂ ਸੰਸਾਰਾਂ ਦਾ ਸਭ ਤੋਂ ਵਧੀਆ ਲਾਭ ਮਿਲਦਾ ਹੈ: ਇਕਸਾਰਤਾ ਅਤੇ ਆਜ਼ਾਦੀ।
Q4: ਇਕਸਾਰ ਕੱਟਣ ਦੀ ਗੁਣਵੱਤਾ ਲਈ ਆਪਰੇਟਰਾਂ ਨੂੰ ਕਿਹੜੀ ਸਿਖਲਾਈ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ?
A: ਆਪਣੀ ਸਿਖਲਾਈ ਦੇ ਹਿੱਸੇ ਵਜੋਂ, ਆਪਰੇਟਰਾਂ ਨੂੰ ਇਹ ਸਿੱਖਣਾ ਚਾਹੀਦਾ ਹੈ ਕਿ ਮਸ਼ੀਨ ਨੂੰ ਸਹੀ ਢੰਗ ਨਾਲ ਕਿਵੇਂ ਕਲੈਂਪ ਕਰਨਾ ਹੈ, ਕੰਮ ਲਈ ਸਹੀ ਬਲੇਡ ਕਿਵੇਂ ਚੁਣਨਾ ਹੈ, ਬਲੇਡ ਦੇ ਖਰਾਬ ਹੋਣ ਦੇ ਪਹਿਲੇ ਸੰਕੇਤਾਂ ਨੂੰ ਕਿਵੇਂ ਪਛਾਣਨਾ ਹੈ, ਕੂਲਿੰਗ ਸਿਸਟਮ ਦੀ ਵਰਤੋਂ ਕਰਨੀ ਹੈ, ਅਤੇ ਮੁੱਢਲੀ ਅਲਾਈਨਮੈਂਟ ਦੀ ਜਾਂਚ ਕਰਨੀ ਹੈ। ਯੋਗਤਾ-ਅਧਾਰਤ ਪ੍ਰਮਾਣੀਕਰਣ ਇਹ ਯਕੀਨੀ ਬਣਾਉਂਦਾ ਹੈ ਕਿ ਕਰਮਚਾਰੀ ਜਾਣਦੇ ਹਨ ਕਿ ਉਹ ਜੋ ਕੰਮ ਕਰਦੇ ਹਨ ਉਹ ਕੱਟਾਂ ਦੀ ਗੁਣਵੱਤਾ ਅਤੇ ਸ਼ੁੱਧਤਾ ਨੂੰ ਕਿਵੇਂ ਪ੍ਰਭਾਵਤ ਕਰਦੇ ਹਨ।
Haolv ਬਿਲਡਿੰਗ ਮਟੀਰੀਅਲ ਤੋਂ ਸ਼ੁੱਧਤਾ ਕਟਿੰਗ ਹੱਲ ਪ੍ਰਾਪਤ ਕਰੋ
ਸਾਡੀ ਪੂਰੀ ਲਾਈਨ ਦੀਆਂ ਖਿੜਕੀਆਂ ਅਤੇ ਦਰਵਾਜ਼ਿਆਂ ਦੀਆਂ ਪ੍ਰਣਾਲੀਆਂ ਦੇ ਨਾਲ, Haolv ਬਿਲਡਿੰਗ ਮਟੀਰੀਅਲਜ਼ 18 ਸਾਲਾਂ ਤੋਂ ਉੱਚ-ਗੁਣਵੱਤਾ ਵਾਲੇ ਐਲੂਮੀਨੀਅਮ ਪ੍ਰੋਫਾਈਲ ਕੱਟਣ ਵਾਲੇ ਟੂਲ ਬਣਾ ਰਿਹਾ ਹੈ। ਸਾਡੀਆਂ ਉੱਚ-ਸ਼ੁੱਧਤਾ ਵਾਲੀਆਂ ਕੱਟਣ ਵਾਲੀਆਂ ਮਸ਼ੀਨਾਂ ਵਿੱਚ ਉਹ ਤਕਨੀਕੀ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ ਹਨ ਜਿਨ੍ਹਾਂ ਬਾਰੇ ਅਸੀਂ ਗੱਲ ਕੀਤੀ ਹੈ: ±0.1mm ਸ਼ੁੱਧਤਾ, 45°/90° ਐਡਜਸਟਮੈਂਟ, ਆਟੋਮੈਟਿਕ ਕੂਲਿੰਗ, ਅਤੇ ਕਾਰਬਾਈਡ ਬਲੇਡ ਤਕਨਾਲੋਜੀ। ਇਹ ਯਕੀਨੀ ਬਣਾਉਂਦਾ ਹੈ ਕਿ ਤੁਹਾਡੇ ਨਿਰਮਾਣ ਕਾਰਜ ਇਕਸਾਰ ਹਨ। ਇੱਕ ਮਸ਼ਹੂਰ ਕੰਪਨੀ ਦੇ ਰੂਪ ਵਿੱਚ ਜੋ ਐਲੂਮੀਨੀਅਮ ਪ੍ਰੋਫਾਈਲ ਕੱਟਣ ਵਾਲੀਆਂ ਮਸ਼ੀਨਾਂ ਵੇਚਦੀ ਹੈ, ਅਸੀਂ ਪੂਰੀ ਤਕਨੀਕੀ ਸਹਾਇਤਾ ਦੀ ਪੇਸ਼ਕਸ਼ ਕਰਦੇ ਹਾਂ, ਤੁਹਾਨੂੰ ਸਹੀ ਉਪਕਰਣ ਚੁਣਨ ਵਿੱਚ ਮਦਦ ਕਰਨ ਤੋਂ ਲੈ ਕੇ ਤੁਹਾਨੂੰ ਇਸਦੀ ਵਰਤੋਂ ਕਿਵੇਂ ਕਰਨੀ ਹੈ ਇਹ ਸਿਖਾਉਣ ਤੱਕ। ਸਾਡੀਆਂ ਸੇਵਾਵਾਂ ISO ਅਤੇ CE ਪ੍ਰਮਾਣੀਕਰਣਾਂ ਦੁਆਰਾ ਸਮਰਥਤ ਹਨ।
ਸਾਡੀ ਇੰਜੀਨੀਅਰਿੰਗ ਟੀਮ ਨੂੰ ਪਤਾ ਹੈ ਕਿ ਪਰਦੇ ਦੀ ਕੰਧ ਬਣਾਉਣ ਵਾਲੇ, ਵਿੰਡੋ ਸਿਸਟਮ ਇੰਸਟਾਲਰ, ਅਤੇ ਆਮ ਬਿਲਡਰ ਜੋ ਬਹੁਤ ਸਾਰੇ ਆਰਡਰਾਂ 'ਤੇ ਕੰਮ ਕਰ ਰਹੇ ਹਨ, ਉਨ੍ਹਾਂ ਨੂੰ ਕੀ ਚਾਹੀਦਾ ਹੈ। ਅਸੀਂ ਤੁਹਾਡੇ ਉਪਕਰਣਾਂ ਨੂੰ ਇਸ ਤਰੀਕੇ ਨਾਲ ਸੈੱਟ ਕਰ ਸਕਦੇ ਹਾਂ ਜੋ ਤੁਹਾਡੇ ਪ੍ਰੋਫਾਈਲ ਦੇ ਮਾਪ ਅਤੇ ਉਤਪਾਦਨ ਦੀ ਮਾਤਰਾ ਦੇ ਅਨੁਕੂਲ ਹੋਵੇ, ਅਤੇ ਅਸੀਂ 25 ਤੋਂ 30 ਦਿਨਾਂ ਦੇ ਡਿਲੀਵਰੀ ਸਮੇਂ ਦੀ ਗਰੰਟੀ ਦੇਣ ਲਈ ਕਾਫ਼ੀ ਸਟਾਕ ਰੱਖਦੇ ਹਾਂ। ਚੋਟੀ ਦੇ ਸਮੱਗਰੀ ਪ੍ਰਦਾਤਾਵਾਂ ਨਾਲ ਸਾਡਾ ਸਬੰਧ, ਡੂੰਘੀਆਂ ਅਨੁਕੂਲਤਾਵਾਂ ਕਰਨ ਦੀ ਸਾਡੀ ਯੋਗਤਾ ਦੇ ਨਾਲ, ਸਾਨੂੰ ਤੁਹਾਡੀਆਂ ਸਾਰੀਆਂ ਨਿਰਮਾਣ ਜ਼ਰੂਰਤਾਂ ਨੂੰ ਪੂਰਾ ਕਰਨ ਵਾਲੇ ਸੰਯੁਕਤ ਹੱਲ ਪੇਸ਼ ਕਰਨ ਦੀ ਆਗਿਆ ਦਿੰਦਾ ਹੈ। ਸਾਡੀ ਅਤਿ-ਆਧੁਨਿਕ ਤਕਨਾਲੋਜੀ ਅਤੇ ਤਕਨੀਕੀ ਸਲਾਹ ਸੇਵਾਵਾਂ ਤੁਹਾਡੇ ਉਤਪਾਦਨ ਦੀ ਨਿਯਮਤਤਾ ਅਤੇ ਤੁਹਾਡੇ ਪ੍ਰੋਜੈਕਟ ਡਿਲੀਵਰੀ ਦੀ ਭਰੋਸੇਯੋਗਤਾ ਨੂੰ ਬਿਹਤਰ ਬਣਾਉਣ ਵਿੱਚ ਤੁਹਾਡੀ ਕਿਵੇਂ ਮਦਦ ਕਰ ਸਕਦੀਆਂ ਹਨ, ਇਸ ਬਾਰੇ ਗੱਲ ਕਰਨ ਲਈ kristin@haolvwindows.com ਨਾਲ ਸੰਪਰਕ ਕਰੋ।
ਹਵਾਲੇ
1. ਅਮਰੀਕਨ ਆਰਕੀਟੈਕਚਰਲ ਮੈਨੂਫੈਕਚਰਰਜ਼ ਐਸੋਸੀਏਸ਼ਨ। (2021)। ਫੈਨਸਟ੍ਰੇਸ਼ਨ ਐਪਲੀਕੇਸ਼ਨਾਂ ਲਈ ਐਲੂਮੀਨੀਅਮ ਐਕਸਟਰੂਜ਼ਨ ਫੈਬਰੀਕੇਸ਼ਨ ਸਟੈਂਡਰਡ । AAMA ਪ੍ਰਕਾਸ਼ਨ TIR-A8-18।
2. ਮਸ਼ੀਨਰੀ ਦੀ ਹੈਂਡਬੁੱਕ ਸੰਪਾਦਕੀ ਸਟਾਫ। (2020)। ਮਸ਼ੀਨਰੀ ਦੀ ਹੈਂਡਬੁੱਕ, 31ਵਾਂ ਐਡੀਸ਼ਨ: ਮੈਟਲ ਕਟਿੰਗ ਅਤੇ ਮਸ਼ੀਨ ਟੂਲ ਤਕਨਾਲੋਜੀ ਲਈ ਗਾਈਡ । ਇੰਡਸਟਰੀਅਲ ਪ੍ਰੈਸ ਇੰਕ.
3. ਨੈਸ਼ਨਲ ਫੈਨਸਟ੍ਰੇਸ਼ਨ ਰੇਟਿੰਗ ਕੌਂਸਲ। (2022)। ਐਲੂਮੀਨੀਅਮ ਵਿੰਡੋ ਸਿਸਟਮ ਲਈ ਗੁਣਵੱਤਾ ਭਰੋਸਾ ਅਤੇ ਨਿਰਮਾਣ ਮਿਆਰ । NFRC ਤਕਨੀਕੀ ਦਸਤਾਵੇਜ਼ 500-2022।
4. ਟੋਟਨ, ਜੀਈ ਅਤੇ ਮੈਕੈਂਜ਼ੀ, ਡੀਐਸ (2019)। ਹੈਂਡਬੁੱਕ ਆਫ਼ ਐਲੂਮੀਨੀਅਮ: ਵਾਲੀਅਮ 1 - ਭੌਤਿਕ ਧਾਤੂ ਵਿਗਿਆਨ ਅਤੇ ਪ੍ਰਕਿਰਿਆਵਾਂ । ਮਾਰਸੇਲ ਡੇਕਰ ਪਬਲਿਸ਼ਿੰਗ।
5. ਸੋਸਾਇਟੀ ਆਫ਼ ਮੈਨੂਫੈਕਚਰਿੰਗ ਇੰਜੀਨੀਅਰਜ਼। (2021)। ਸ਼ੁੱਧਤਾ ਮਸ਼ੀਨਿੰਗ ਤਕਨਾਲੋਜੀ: ਕੱਟਣ ਵਾਲੇ ਉਪਕਰਣਾਂ ਦੀ ਚੋਣ ਅਤੇ ਗੁਣਵੱਤਾ ਨਿਯੰਤਰਣ । SME ਤਕਨੀਕੀ ਪੇਪਰ ਸੀਰੀਜ਼ MR21-285।
6. ਅੰਤਰਰਾਸ਼ਟਰੀ ਮਿਆਰੀਕਰਨ ਸੰਗਠਨ। (2020)। ISO 8486-2:2020 - ਬੰਧੂਆ ਘਸਾਉਣ ਵਾਲੇ ਪਦਾਰਥ - ਅਨਾਜ ਦੇ ਆਕਾਰ ਦੀ ਵੰਡ ਦਾ ਨਿਰਧਾਰਨ ਅਤੇ ਅਹੁਦਾ - ਭਾਗ 2: ਮਾਈਕ੍ਰੋਗ੍ਰਿਟਸ F230 ਤੋਂ F2000 । ISO ਮਿਆਰ ਕਮੇਟੀ TC29/SC5।
ਇਮਾਰਤ ਦੀਆਂ ਖਿੜਕੀਆਂ ਦੇ ਦਰਵਾਜ਼ੇ ਥੋਕ ਖਰੀਦਦਾਰੀ ਲਈ ਮੰਗਾਂ ਲਾਕ ਅਨੁਕੂਲ ਕੀਮਤ ਭੇਜਣ ਲਈ ਤੇਜ਼ ਸਧਾਰਨ ਚੈਨਲ।