- ඉංග්රීසි
- ප්රංශ
- ජර්මානු
- පෘතුගීසි
- ස්පාඤ්ඤ
- රුසියානු
- ජපන්
- කොරියානු
- අරාබි
- ග්රීක
- ජර්මානු
- තුර්කි
- ඉතාලි
- ඩෙන්මාර්ක
- රුමේනියානු
- ඉන්දුනීසියානු
- චෙක්
- අප්රිකානු
- ස්වීඩන්
- පෝලන්ත
- බාස්ක්
- කැටලෝනියානු කොරියානු ගලීසියානු ග්රීක
- එස්පරන්තෝ
- හින්දි
- ලාඕ
- ඇල්බේනියානු
- ඇම්හැරික්
- ආර්මේනියානු
- අසර්බයිජාන
- බෙලරුසියානු
- බෙංගාලි
- බොස්නියාවේ
- බල්ගේරියානු
- Cebuano
- Chichewa
- කොර්සිකන්
- ක්රොඒෂියානු
- ලන්දේසි
- එස්ටෝනියානු
- පිලිපීන
- ක්රොඒෂියානු
- Frisian
- කොරියානු
- ජෝර්ජියානු
- ගුජරාටි
- හයිටි
- හවුසා
- හවායි
- හෙබ්රෙව්
- හ්මොන්ග්
- හංගේරියානු
- අයිස්ලන්ත අරාබි
- Igbo
- ජාවා
- කන්නඩ
- කසක්
- ඛමර්
- කුර්දි
- කිර්ගිස්
- ලතින්
- ලැට්වියානු
- ලිතුවේනියානු
- ලක්සම්බෝ..
- මැසිඩෝනියානු
- මලගාසි
- මැලේ
- මලයාලම්
- මෝල්ටානු
- මාඕරි
- මරාති
- මොන්ගෝලියානු
- බුරුම
- නේපාල
- නෝර්වේ
- පෂ්තෝ
- පර්සියානු
- පන්ජාබ්
- සර්බියානු
- Sesotho
- සිංහල
- ස්ලෝවැක්
- ස්ලෝවේනියානු
- සෝමාලියානු
- Samoan
- ස්කොට්ස් ගැලික්
- ෂෝනා
- සින්දි
- Sundanese
- ස්වාහිලි
- ටජික්
- දෙමළ
- තෙළිඟු
- තායි
- යුක්රේන
- හංගේරියානු
- උස්බෙක්
- හින්දි
- ෆින්ලන්ත
- හෝසා
- යුදෙව්
- යොරූබා
- සූලු
ඇලුමිනියම් පැතිකඩ කැපුම් කියතක කැපුම් ගුණාත්මක අනුකූලතාව කුමක්ද?
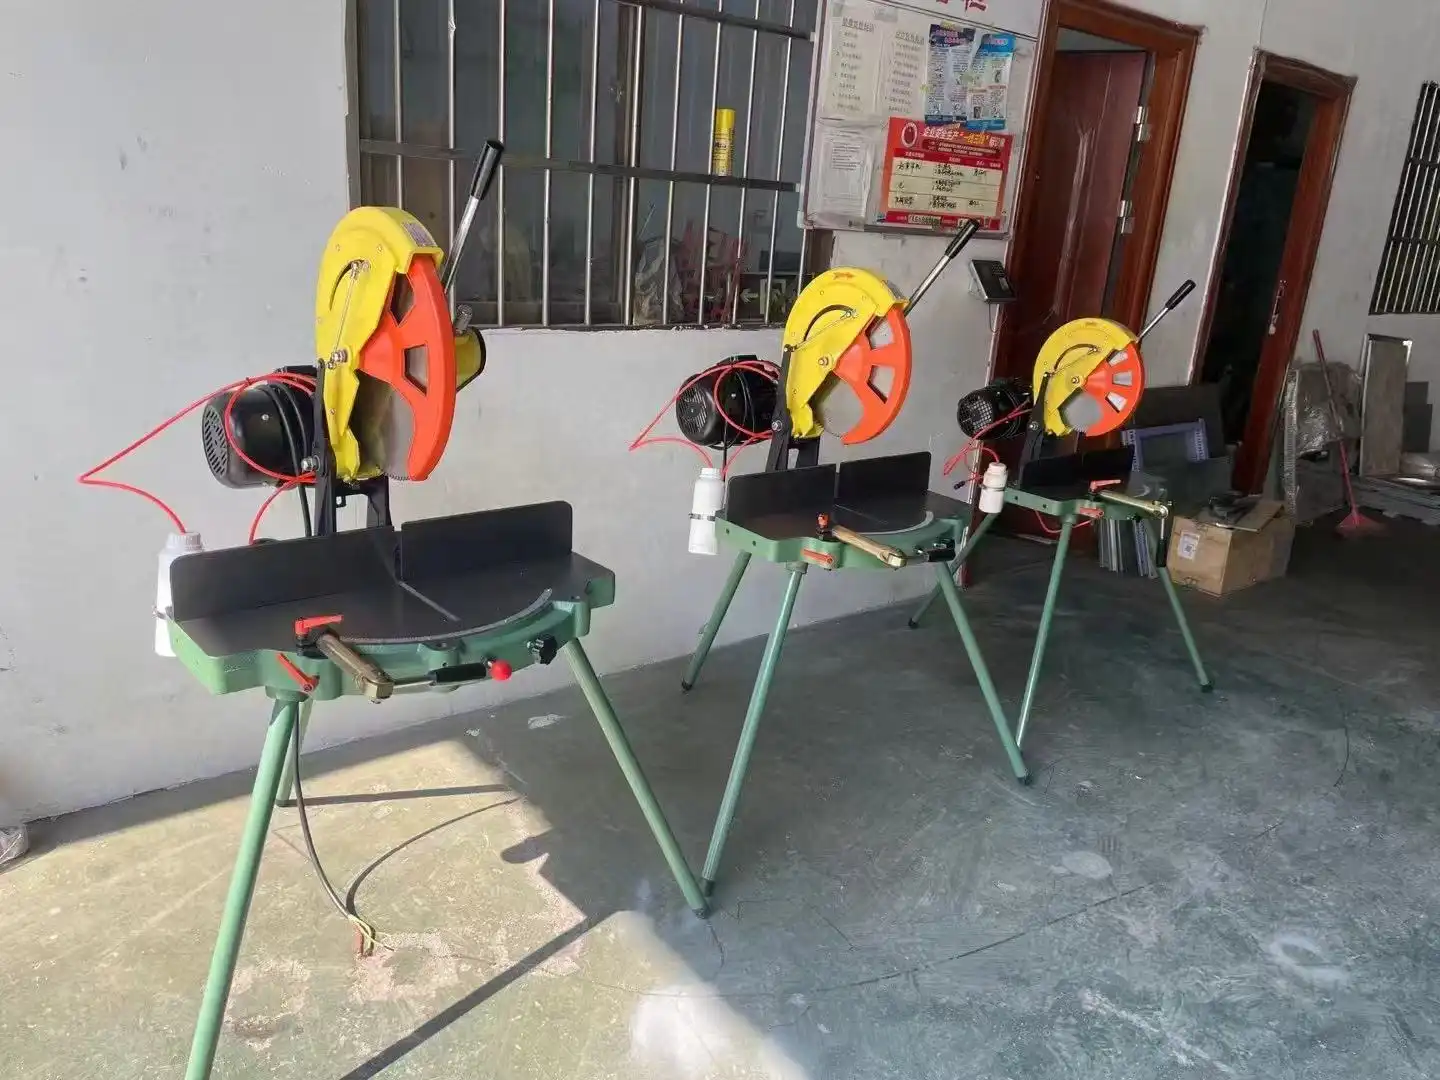
ඇලුමිනියම් පැතිකඩ කැපුම් යන්ත්රයක කැපීමේ ගුණාත්මක ඒකාකාරිත්වය යනු අපේක්ෂිත මාර්ගයෙන් සැලකිය යුතු ලෙස අපගමනය නොවී විවිධ පැතිකඩ හරහා නිශ්චිත, ඒකාකාර කැපුම් නිපදවීමට යන්ත්රයට ඇති හැකියාවයි. මෙම ඒකාකාරිත්වය පෙන්නුම් කරන්නේ ±0.1mm ප්රමිතීන් තුළ ප්රමාණ තබා ගැනීම, බර්ස් නොමැතිව දාර සෑදීම සහ නිෂ්පාදන කාලය පුරාම කෝණ එකම මට්ටමක පවතින බවට වග බලා ගැනීමෙනි. තල තියුණු බව, යන්ත්ර දෘඩතාව, පෝෂණ අනුපාත ස්ථායිතාව, සිසිලන පද්ධතියේ කාර්යක්ෂමතාව සහ නිවැරදි ක්රමාංකනය වැනි දේ මගින් අනුකූලතාවයට බලපායි. ජනෙල්, දොර සහ තිර බිත්ති කොටස් විශ්වාසදායක ලෙස එකලස් කිරීමට අවශ්ය ඉදිකිරීම්කරුවන්, සංවර්ධකයින් සහ පද්ධති නිර්මාණකරුවන් සඳහා මේ සියල්ල ඉතා වැදගත් වේ.
වියාචනය: නිශ්චිත කාර්ය සාධන ගුණාංග තහවුරු කිරීමට හොඳම ක්රම වන්නේ නිෂ්පාදකයින්ගෙන් ලැබෙන සත්ය නිෂ්පාදන පරීක්ෂණ ප්රතිඵල සහ තාක්ෂණික ලියකියවිලි ය.
ඇලුමිනියම් පැතිකඩ කැපුම් කියත් වල කැපුම් ගුණාත්මක අනුකූලතාව අවබෝධ කර ගැනීම
පැතිකඩ කැපීමේදී ගුණාත්මක අනුකූලතාව නිර්වචනය කරන්නේ කුමක්ද?
ගුණාත්මක අනුකූලතාව යනු එක් නිවැරදි කැපුමක් කිරීමට වඩා වැඩි යමක් වේ. යන්ත්රයක් පැතිකඩ දහස් ගණනක එකම කැපුම් කොපමණ වාරයක් සහ නිවැරදිව සිදු කරනවාද යන්න එය නිරීක්ෂණය කරයි. ජනෙල් සහ දොරවල් සෑදීමේදී, එකලස් කිරීමේ ඉවසීම් ඉතා දැඩි වන අතර, කුඩා වෙනස්කම් පවා සවි කිරීමේ ගැටළු වලට තුඩු දිය හැකිය. මාන නිරවද්යතාවය (නිශ්චිත දිග සහ කෝණ මිනුම්), මතුපිට නිමාවේ ගුණාත්මකභාවය (බර්ර් හෝ විරූපණයක් නොමැත) සහ පුනරාවර්තනය (කැපීම් අතර වෙනස) මෙම අනුකූලතාව ඇති කරන කරුණු තුන වේ. මිලදී ගැනීමේ කළමනාකරුවන් කැපුම් උපකරණ දෙස බලන විට, ඔවුන් මෙම පිරිවිතර කෙරෙහි දැඩි අවධානයක් යොමු කළ යුතුය, මන්ද ඒවා උපකරණ කොතරම් හොඳින් එකට තබා ඇත්ද යන්න සහ රක්ෂණ හිමිකම් සඳහා සෘජු බලපෑමක් ඇති කරයි.
කැපුම් අනුකූලතාවයට බලපාන තීරණාත්මක පරාමිතීන්
කැපීමේ ඒකාකාරිත්වය තාක්ෂණික සාධක ගණනාවක් මගින් පාලනය වේ. තල හැඩය ඉතා වැදගත් වේ. 350–500mm පළල සහිත කාබයිඩ්-ටිප් සහිත තල සාමාන්ය වානේ වලට වඩා තියුණුව පවතින අතර එමඟින් දිගු ධාවනයේදී මානයන් චලනය වීම වළක්වයි. 200 mm දක්වා උස පැතිකඩ සමඟ වැඩ කරන විට, දෘඩ යන්ත්ර ඒවා පටවන විට නැමෙන්නේ නැත, සහ කම්පන අඩු කරන වාත්තු-යකඩ පාද සැහැල්ලු රාමු වලට වඩා හොඳින් ක්රියා කරයි. මෝටරයේ ස්ථායිතාව ද ඒ හා සමානව වැදගත් වේ - 2800 සිට 3200 rpm දක්වා ස්ථාවර නැවතුම් වේග වෙනස්කම් වලදී 2.2 සිට 4.0 kW දක්වා ලබා දෙන පද්ධති හානි අවසන් කරයි. සිසිලන උපාංග රත් වූ විට ද්රව්ය සහ තලය ප්රසාරණය වීම වළක්වයි, එබැවින් කැපුම් ක්රියාවලියේදී මානයන් එලෙසම පවතී.
B2B පරිසරවල මිනුම් ප්රමිතීන්
ඇලුමිනියම් පැතිකඩ කැපුම් යන්ත්රයක් සඳහා කාර්මික ගැනුම්කරුවන් විසින් කප්පාදුව අනුකූල බව සහතික කිරීම සඳහා නිශ්චිත මිනුම් ක්රියා පටිපාටි භාවිතා කරයි . ඩයල් දර්ශක සහිත ස්පින්ඩල් ධාවන පරීක්ෂණ මගින් රේඩියල් විචලනය 0.01 mm ට වඩා අඩුවෙන් පවතින බව සනාථ වේ. සෑම කප්පාදුවකම කෝණික වැරදි ලෙස ඕනෑවට වඩා ධාවන පථ පෙන්වයි. මාර්ගෝපදේශක රේල් පීලි සහ තල ගමන් මාර්ග අතර සමාන්තරකරණය පරීක්ෂා කිරීම සඳහා ලේසර් අන්තර්-අන්තර්මිතිය භාවිතා කිරීමෙන් ඒවා මුළු කැපුම් පහර පුරාම කෙළින් ඇති බව සහතික කරයි. නියැදි කණ්ඩායම් පරීක්ෂණයට සාමාන්යයෙන් පේළියක කැපුම් 50 ක් ගණන් කිරීම සහ Cpk (ක්රියාවලි ශක්යතා දර්ශකය) අගය සොයා ගැනීම ඇතුළත් වේ. නිෂ්පාදනයේදී භාවිතා කිරීමට අදහස් කරන යන්ත්ර 1.33 හෝ ඊට වැඩි Cpk අගයක් පෙන්විය යුතුය, එයින් අදහස් කරන්නේ ඒවාට හොඳ ක්රියාවලි පාලනයක් ඇති බවයි. මෙම වලංගු කිරීම් විශේෂඥ කාර්ය මණ්ඩලයට ප්රසම්පාදන ක්රියාවලියේදී සැපයුම්කරුවෙකුගේ කුසලතා විනිශ්චය කළ හැකි බවට ස්ථිර සාක්ෂි ලබා දෙයි.
ඇලුමිනියම් පැතිකඩ කැපුම් යන්ත්ර වර්ග සහ ගුණාත්මක අනුකූලතාවයට ඒවායේ බලපෑම
අතින් ක්රියාත්මක වන පද්ධති එදිරිව අර්ධ ස්වයංක්රීය පද්ධති
පාලන ක්රමය ප්රතිඵල කෙතරම් ස්ථාවරද යන්න කෙරෙහි විශාල බලපෑමක් ඇති කරයි. අතින් යන්ත්ර ක්රියාත්මක කරන පුද්ගලයා කෙතරම් දක්ෂද යන්න මත බොහෝ දුරට රඳා පවතී. දක්ෂ සේවකයින්ට හොඳ ප්රතිඵල ලබා ගත හැකි නමුත්, පුද්ගලයින්ගේ වෙනස්කම් මාරුවීම් අතර හෝ කාර්ය මණ්ඩල වෙනස්කම් සිදුවන විට ගැටළු ඇති කළ හැකිය. වායුමය පෝෂණ යාන්ත්රණ සහ ස්ථාවර කෝණ නැවතුම් අර්ධ ස්වයංක්රීය පද්ධති තුළට ගොඩනගා ඇති අතර එමඟින් ක්රියාකරුවන් විසින් සිදු කරන ලද වැරදි බෙහෙවින් අඩු කරයි. 45° සහ 90° අතර මාරු වීමට අතින් ප්රෝට්රැක්ටර් වෙනුවට යාන්ත්රික නැවතුම් භාවිතා කිරීමෙන්, කෝණ වෙනස් කිරීමේ විශේෂාංගය මිනුම් දෝෂ ඉවත් කරයි. සම්මත පැතිකඩ සමඟ වැඩ කරන මධ්යම ප්රමාණයේ සිට විශාල නිෂ්පාදකයින්ට අද්විතීය ඇණවුම් හැසිරවීමට හැකි වන අතරම අර්ධ ස්වයංක්රීය සැකසුම් සමඟ වඩා හොඳ ස්ථාවරත්වයක් ලබා ගත හැකිය.
පැතිකඩ අඛණ්ඩතාවයට කැපුම් ක්රමයේ බලපෑම
කවුළු සහ දොර සාදන්නන් තනි-හිස කැපුම් මෙවලම් භාවිතා කරන්නේ ඒවා බහු-ස්ථාන පද්ධතිවලට වඩා ස්ථාවර ලෙස සෘජු කැපීම් සිදු කරන බැවිනි. විශේෂිත කැපුම් අක්ෂය එකවර දේවල් කිහිපයක් කිරීමෙන් සිදුවන වැරදි ඉවත් කරයි. නිවැරදි තල ප්රමාණය තෝරා ගැනීම කැපීමේ ගුණාත්මක භාවයට සෘජු බලපෑමක් ඇති කරයි. විශාල විෂ්කම්භය තල (මි.මී. 500 දක්වා) අඩු දත් සම්බන්ධතා කෝණවල ක්රියා කරයි, එයින් අදහස් කරන්නේ ඒවා අඩු බර්ස් සමඟ සුමට කෙළවර සාදයි. සම්මත කවුළු රාමු හැඩතල 120 mm දක්වා කැපුම් පළලකින් කපා ගත හැකි අතර, විශේෂ ගොඩනැගිලි අවශ්යතා 200 mm දක්වා කැපුම් උසකින් සපුරාලිය හැකිය. මෙම සීමාවන් දැන ගැනීමෙන්, ඔබට අධික ලෙස වැඩ කිරීම වළක්වා ගත හැකිය, එය නිරවද්යතාවය සහ මතුපිට නිමාව යන දෙකටම හානි කරයි.
පෝෂණ පද්ධති සලකා බැලීම්
නිෂ්පාදනය නැවත නැවතත් ස්ථාවරව සිදුවන ආකාරය කෙරෙහි පෝෂණ පද්ධති විශාල බලපෑමක් ඇති කරයි. කුඩා ප්රමාණවලින් සිදු කරන විශේෂ කාර්යයන් සඳහා අතින් පෝෂණය හොඳින් ක්රියා කරයි, නමුත් එය සැකසුම වෙනස් වීමට හේතු වේ. වායුමය පෝෂණ පද්ධති ස්ථාවර බන්ධන පීඩනය සහ පාලිත අනුපාතවලින් පැතිකඩ දියුණු කිරීම භාවිතා කරයි, එබැවින් ක්රියාකරු විසින් ඇති කරන ස්ථාන දෝෂ ඉවත් කරනු ලැබේ. බන්ධන බලය හරියටම ක්රමාංකනය කළ යුතුය - ප්රමාණවත් පීඩනයක් නොමැති වීම පැතිකඩ කපා හරින අතරතුර චලනය වීමට ඉඩ සලසයි, සහ සිහින් බිත්ති සහිත නිස්සාරණ ඕනෑවට වඩා බලයෙන් නැමෙයි. නවීන යන්ත්රවල පැතිකඩ මිනුම් මත පදනම්ව කලම්ප වෙනස් කරන පීඩන සංවේදක ඇත. මේ ආකාරයෙන්, පරිශීලකයාගේ කිසිදු උදව්වක් නොමැතිව විවිධ හරස්කඩ හරහා කලම්පය එලෙසම පවතී.
කැපුම් ගුණාත්මක අනුකූලතාව වැඩි දියුණු කිරීම - හොඳම පිළිවෙත් සහ නඩත්තු උපදෙස්
සාමාන්ය තල නඩත්තු ප්රොටෝකෝල
ඇලුමිනියම් පැතිකඩ කැපුම් යන්ත්රයක තලයේ තත්ත්වය තවමත් අඛණ්ඩ කැපීම පවත්වා ගැනීම සඳහා වැදගත්ම සාධකයයි. ඇලුමිනියම් ඔක්සයිඩ් සමුච්චය වීම සහ ක්ෂුද්ර චිපින් කිරීම කාලයත් සමඟ කාබයිඩ් දත් දිරා යන අතර, ඒවා පැහැදිලිවම අඩු ඵලදායී වීමට පෙර කැපුම්වල ගුණාත්මකභාවය අඩු කරයි. කාල පරතරයන් වෙනුවට කැපූ රේඛීය මීටර ගණන මත පදනම්ව නව සැලසුම් සැකසීම දේවල් වඩාත් ස්ථාවර කරයි. ආදේශක අතර තල නිසි ලෙස පිරිසිදු කිරීම කැපුම් බලවේග අසමාන කරන ලෝහ ගොඩනැගීම ඉවත් කරයි. තල සමාලෝචනය අතරතුර, ඔබ අතුරුදහන් වූ කාබයිඩ් ඉඟි, තල සවි කර ඇති විට පාර්ශ්වීය ධාවනය සහ නිවැරදි හැඩය ඇති දත් සොයා බැලිය යුතුය. ඔබට කිසියම් ගැටළුවක් හමු වුවහොත්, ප්රමිතියට අවශ්ය අනුකූලතාවයේ මට්ටම තබා ගැනීම සඳහා ඔබ වහාම තලය වෙනස් කළ යුතුය.
යන්ත්ර ක්රමාංකනය සහ පෙළගැස්වීමේ ක්රියා පටිපාටි
නිතිපතා පරීක්ෂාවකින් තොරව, ශක්තිමත් යන්ත්ර පවා සැලසුම් කළ දෙයින් බැහැර වීමට පටන් ගනී. සෑම මාස තුනකට වරක් පෙළගැස්ම පරීක්ෂා කරන විට, රාමු සැකසුම නිරවද්යතාවයට බලපෑ හැකි බැවින්, තලය විවිධ ස්ථාන ගණනාවක මේස මතුපිටට ලම්බකව ඇති බවට ඔබ සහතික විය යුතුය. මාර්ගෝපදේශක රේල් සමාන්තරකරණය සඳහා වන පරීක්ෂාවන් එක් කෙළවරක නිවැරදි ප්රමාණය මෙන් පෙනෙන නමුත් අනෙක් කෙළවරේ අවශ්යතා සපුරාලන්නේ නැති ටේපර්ඩ් කැපුම් නතර කරයි. කෝණ නැවතුම් පරීක්ෂා කිරීමට නිරවද්යතා කුට්ටි භාවිතා කිරීම 45° සහ 90° කට්ටල නිවැරදිව පවතින බව සහතික කරයි. මෙම අවස්ථාවේදී, ක්රමාංකන ප්ලාවිතය මිටර් සන්ධි හරහා නරක අතට හැරෙන අතර එය එකලස් කිරීමේ අසාර්ථකත්වයට හේතු වේ. පරීක්ෂණ ප්රතිඵල ලේඛනගත කිරීම සැපයුම්කරුවන් විගණනය කරන B2B පරිශීලකයින්ට තත්ත්ව සහතික සාක්ෂි ලබා දෙයි.
සිසිලන පද්ධති ප්රශස්තිකරණය
ස්වයංක්රීය ඉසින සිසිලන පද්ධති දේවල් දෙකක් කරයි: ඒවා වැඩ කොටස් රත් වූ විට ප්රසාරණය වීම වළක්වන අතර උෂ්ණත්වය පාලනය කිරීමෙන් තල දිගු කාලයක් පවතිනු ඇත. සිසිලනකාරක සාන්ද්රණය පරීක්ෂා කරන්න - අධික ලෙස ජලය දැමූ මිශ්රණවල ලිහිසි බව නැති වී යන අතර එමඟින් ඝර්ෂණය සහ මතුපිට රළු බව නරක අතට හැරේ. තුණ්ඩය ස්ථානගත කිරීම ඒකාකාරිත්වයට බලපායි; නිවැරදි පෙළගැස්ම මුළු තලයම ගංවතුරට ලක් කිරීම වෙනුවට සිසිලනකාරකය කැපුම් කලාපයට හරියටම යවයි. සිසිලන අනුපාතය කැපුම් වේගයට සමාන විය යුතුය. අධිවේගී මෙහෙයුම් වලදී ප්රමාණවත් සිසිලනයක් නොමැති නම්, ඇතැම් ප්රදේශවල තාපය ගොඩනැගෙන අතර එමඟින් තුනී බිත්ති සහිත පැතිකඩ විකෘති වේ. පද්ධතිය නිතිපතා පිරිසිදු කිරීමෙන්, තල ඇඳීම වේගවත් කරන ඇලුමිනියම් සියුම් ද්රව්යවලින් සිසිලනකාරකය දූෂිත වීම වළක්වා ගත හැකිය.
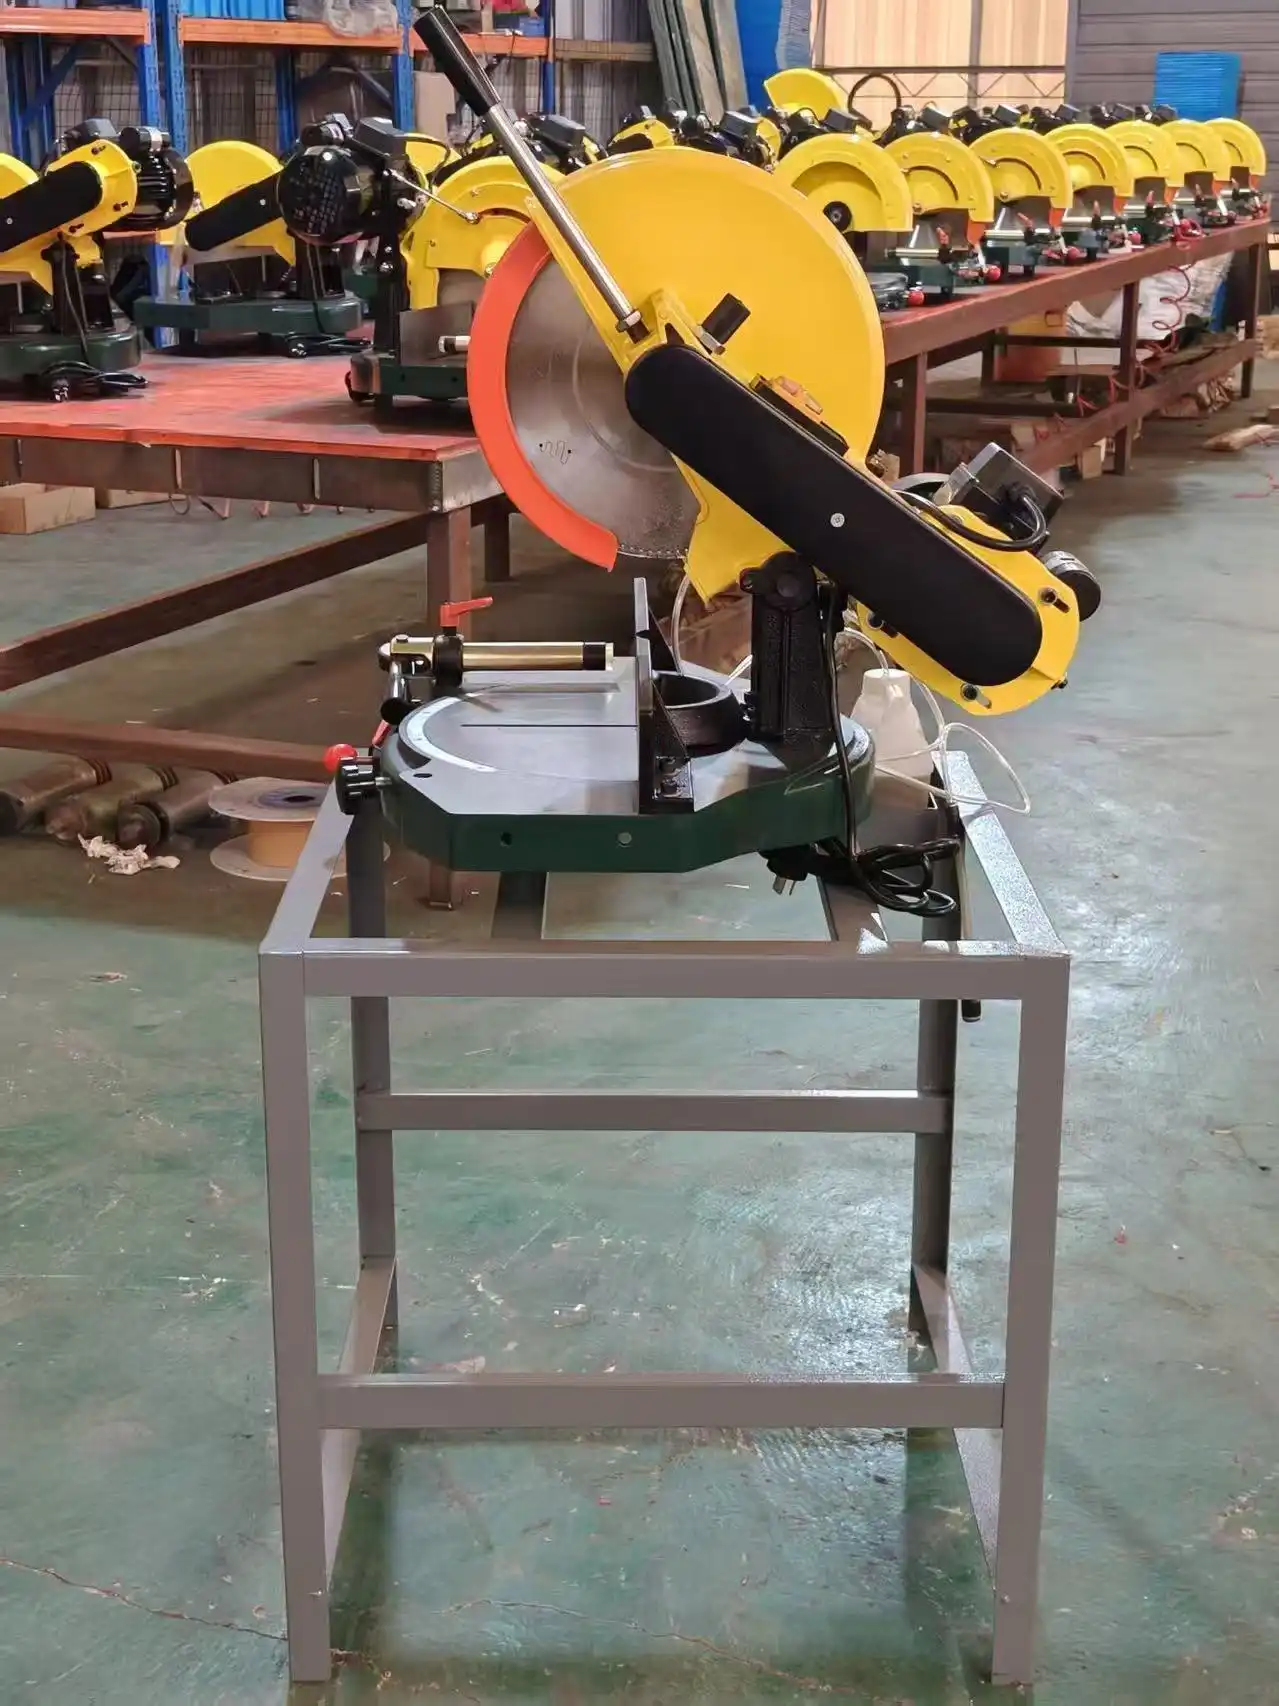
ඇලුමිනියම් පැතිකඩ කැපුම් යන්ත්ර සංසන්දනය කිරීම: ගුණාත්මක අනුකූලතාව සඳහා තෝරා ගැනීම
B2B අවශ්යතා සඳහා මූලික පිරිවිතර ඇගයීම
ව්යාපාරික භාවිතය සඳහා කැපුම් මෙවලම් දෙස බලන විට, ඇතැම් විශේෂාංග පළමුව පැමිණිය යුතුය. ±0.1mm නිරවද්යතා නිරවද්යතාවය සඳහා පිරිවිතර නිෂ්පාදන ශ්රේණියේ කාර්ය සාධනය පෙන්නුම් කරයි, තද එකලස් කිරීමේ ඉවසීම් අවශ්ය වන විට නිර්මාණ භාවිතයන් සඳහා හොඳයි. 2.2 සහ 4 kW අතර මෝටර් බලය ඇදීමෙන් තොරව 200 mm උස දක්වා හැඩතල සඳහා ප්රමාණවත් බලයක් ලබා දෙන අතර එමඟින් මතුපිට නිමාවට හානි වේ. 2800 සහ 3200 rpm අතර භ්රමණ වේගයන් කවුළු පද්ධතිවල බොහෝ විට භාවිතා වන ඇලුමිනියම් ලෝහ කැපීම සහ නිම කිරීම සඳහා හොඳම වේ. වෝල්ටීයතා නම්යශීලීභාවය (220V සහ 380V තේරීම්) බලයට මිල අධික වෙනස්කම් සිදු නොකර විවිධ ගොඩනැගිලි විදුලි පද්ධති ක්රියා කිරීමට ඉඩ සලසයි.
විශ්වසනීයත්වය සහ ආධාරක යටිතල පහසුකම්
ඇලුමිනියම් පැතිකඩ කැපුම් යන්ත්රයක හිමිකාරිත්වයේ මුළු පිරිවැය සහ නිෂ්පාදන නිරවද්යතාවය සෘජුවම බලපාන්නේ යන්ත්රයක් කොපමණ කාලයක් පවතිනවාද යන්න මතය. වෙල්ඩින් සන්ධි වෙනුවට වාත්තු රාමු, හැරවුම් ලක්ෂ්යවල මුද්රා තැබූ ෙබයාරිං සහ ශක්තිමත් කරන ලද මාර්ගෝපදේශ රේල් වැනි කාර්මික රාජකාරි කොටස් මිල අධික උපකරණ බොහෝ කාලයක් පවතිනු ඇත. පැය 48 සිට 72 දක්වා කාලය තුළ ප්රතිස්ථාපන කොටස් සොයා ගත හැකි අතර, එමඟින් අක්රිය කාලය දිගු වීම සහ ව්යාපෘති බෙදාහැරීමේ සැලසුම් අවුල් කිරීම වළක්වයි. තාක්ෂණික සහාය කෙතරම් ඉක්මනින් ප්රතිචාර දක්වයිද යන්නත් ඒ හා සමානව වැදගත් වේ; කලාපීය කලාප තුළ මාර්ගගත පරීක්ෂණ සහ ස්ථානීය සේවාවක් ලබා දෙන විකුණුම්කරුවන් ගැටළු හඳුනා ගැනීමට ගතවන කාලය අඩු කරයි. කොටස් සහ වැඩ යන දෙකම ආවරණය වන දිගු කාලීන වගකීම් වලින් පෙනී යන්නේ නිෂ්පාදකයා නිෂ්පාදනය විශ්වාසදායක යැයි විශ්වාස කරන බවයි.
මෙහෙයුම් අවශ්යතා සමඟ ස්වයංක්රීයකරණ මට්ටම තුලනය කිරීම
අතින් හෝ අර්ධ ස්වයංක්රීය පාලනයක් භාවිතා කළ යුතුද යන්න රඳා පවතින්නේ කොපමණ ප්රමාණයක් සිදු කරන්නේද සහ එය කෙතරම් අනුකූල විය යුතුද යන්න මතය. දිනකට කැපුම් 100 කට වඩා අඩුවෙන් සිදු කරන මෙහෙයුම් සඳහා, විශේෂයෙන් පුළුල් පරාසයක අද්විතීය පැතිකඩ සමඟ කටයුතු කරන විට අතින් ක්රම ප්රමාණවත් විය හැකිය. අර්ධ ස්වයංක්රීය පෝෂණය සහ කෝණ පෙරසැකසුම සෑම දිනකම කැපුම් 500 කට වඩා සිදු කරන සාප්පු සඳහා ඉතා ප්රයෝජනවත් වේ. වැඩිවන ප්රතිදානය සහ නිරවද්යතාවය මාස කිහිපයක් ඇතුළත ආයෝජනය වටිනවා. සම්මත සහ විශේෂිත කාර්යයන් සඳහා අතින් සහ අර්ධ ස්වයංක්රීය මෙවලම් දෙකම භාවිතා කරන දෙමුහුන් ක්රම යනු ජනෙල් සහ දොර නිෂ්පාදනයේදී පැන නගින පුළුල් පරාසයක අවශ්යතා සපුරාලීමට වඩාත්ම නම්යශීලී සහ කාර්යක්ෂම ක්රමයයි.
කැපුම් ගුණාත්මක අනුකූලතාව නිදර්ශනය කරන නඩු අධ්යයන සහ කර්මාන්ත යෙදුම්
කවුළු රාමු නිෂ්පාදනය සඳහා නිරවද්යතා අවශ්යතා
නිවාස සහ ව්යාපාර සඳහා ජනේල සෑදීම ව්යාපාරයේ කැපීමේ නිරවද්යතාවය වැදගත් වන්නේ මන්දැයි හොඳ උදාහරණයකි. ලෝහ රාමු වල මිටර් කරන ලද කෙළවරේ සන්ධිවල කාලගුණයට ඔරොත්තු දෙන මුද්රා ලබා ගැනීම සඳහා, කෝණ 0.1° තුළ නිවැරදි විය යුතුය. කෝණ අක්රිය නම්, මුද්රා අඩු බලශක්ති කාර්යක්ෂම සහ ජලයට අඩු ප්රතිරෝධයක් ඇති කරන හිඩැස් දිස්වේ. සෑම දිනකම රාමු 300 ක් සෑදූ මධ්යම ප්රමාණයේ කවුළු සමාගමක් සොයා ගත්තේ අතින් සිට අර්ධ ස්වයංක්රීය කැපීම දක්වා මාරු වීම අවශ්ය අලුත්වැඩියා ගණන 8% කින් 2% ට වඩා අඩු කරන බවයි. මෙය ඔවුන්ට ද්රව්ය සඳහා මුදල් ඉතිරි කර දුන් අතර බෙදාහැරීම් වඩාත් විශ්වාසදායක විය. නිරවද්ය මෙවලම් ඔවුන්ට අනුකූල වීමට හැකියාව ලබා දුන් අතර එමඟින් සාමාන්ය කොන්ත්රාත්කරුවන්ට මාන පිරිවිතර ආරක්ෂිතව පොරොන්දු වීමට ඔවුන්ට ඉඩ සැලසේ. මෙය ඔවුන්ව වඩාත් තරඟකාරී කළේය.
තිර බිත්ති පද්ධති සංරචක නිෂ්පාදනය
තිර බිත්ති සවිකරන්නන්ට ඊටත් වඩා දැඩි ඉවසීම් සමඟ වැඩ කිරීමට සිදුවේ, මන්ද ඒවායේ හැඩයන් ඇතැම් ස්ථානවල ව්යුහාත්මක වානේ සමඟ පමණක් සම්බන්ධ වේ. ව්යාපාර උස් ගොඩනැගිලි සඳහා තිර බිත්ති සාදන එක් සමාගමක් කැපුම් මෙහෙයුම් සඳහා සංඛ්යානමය ක්රියාවලි පාලනය වැනි දැඩි අනුකූලතා ප්රමිතීන් ක්රියාත්මක කරයි. නිතිපතා යන්ත්ර අලුත්වැඩියාව සහ ක්රියාකරුවන් සඳහා පුහුණුව හරහා Cpk අගයන් 1.5 ට වඩා තබා ගැනීමෙන්, LEED සහතික කළ ව්යාපෘති සඳහා අවශ්ය වන 0.5% ට වඩා අඩු අසාර්ථක අනුපාත ලබා ගැනීමට ඔවුන්ට හැකි විය. ස්වයංක්රීය සිසිලනය සහ දෘඩ ඉදිකිරීම් සහිත නිරවද්ය කැපුම් මෙවලම් සඳහා ඔවුන්ගේ ආයෝජනය ගෙවා ඇත්තේ ස්ථාපනය අතරතුර ක්ෂේත්රයේ සිදු කළ යුතු ගැලපීම් ගණන අඩු කිරීමෙන් සහ වාස්තු විද්යාත්මක සමාගම් සමඟ ඔවුන්ගේ ප්රතිරූපය වැඩිදියුණු කිරීමෙනි.
ඉහළ පරිමා මෙහෙයුම් වලදී බලශක්ති කාර්යක්ෂමතාව
නිෂ්පාදනයේ කාර්යක්ෂමතාවයට කැපීමේ වේගයට වඩා වැඩි යමක් ඇතුළත් වේ. කොපමණ ශක්තියක් භාවිතා කරනවාද සහ ද්රව්ය භාවිතා කරන ආකාරය ද එයට ඇතුළත් වේ. තම නිවාස ප්රතිසංස්කරණය කරන පුද්ගලයින් සමඟ වැඩ කරන කවුළු අලෙවිකරුවෙකු ඔවුන් ජනේල කපන ආකාරය දෙස බැලූ අතර තියුණු තල සහ වැඩිදියුණු කළ ආහාර අනුපාත භාවිතා කිරීමෙන් ඔවුන් කලින් දේවල් කළ ආකාරයට සාපේක්ෂව මෝටර් බර 18% කින් අඩු වන බව සොයා ගත්තේය. සෑම විටම ක්රියාත්මක වීම වෙනුවට, ස්වයංක්රීය සිසිලන පද්ධතිය කැපුම් වටවලදී පමණක් ක්රියාත්මක වූ අතර එමඟින් ජලය ඉතිරි විය. නවීන යන්ත්ර මගින් කළ හැකි වූ මෙම මෙහෙයුම් වැඩිදියුණු කිරීම්, ප්රතිස්ථාපන කවුළු වෙළඳපොලේ තරඟකාරීව සිටීමට ඔවුන්ගේ අලෙවි නියෝජිත ජාලයට අවශ්ය ගුණාත්මක ප්රමිතීන් තබා ගනිමින් එක් එක් ඒකකය සෑදීමේ පිරිවැය අඩු කළේය.
නිගමනය
ඇලුමිනියම් පැතිකඩ කැපුම් යන්ත්රයක් සමඟ කැපීමේ ගුණාත්මකභාවයේ අනුකූලතාව යනු යන්ත්ර බලය, නඩත්තු කුසලතා සහ මෙහෙයුම් දැනුම හමුවන ස්ථානයයි. විවිධ නිෂ්පාදන ධාවනයන්හි නිත්යභාවය 0.1 mm තුළ නිරවද්යතාවය, කාබයිඩ් තල තාක්ෂණය, අර්ධ ස්වයංක්රීය පාලන පද්ධති සහ බිල්ට්-ඉන් සිසිලනය වැනි තාක්ෂණික සාධක සමඟ සමීපව සම්බන්ධ වේ. උපකරණවල සැලසුම, ක්රමාංකනය සඳහා වන නීති සහ තල නඩත්තු කිරීම ඒකාකාරිත්වයට බලපාන ආකාරය දැන ගැනීම, ව්යාපෘතියේ අවශ්යතා සපුරාලන තේරීම් කිරීමට ගැනුම්කරුවන්ට උපකාරී වේ. ඔබ නිරවද්ය කැපුම් මෙවලම් මිලදී ගන්නා විට, නැවත සකස් කළ යුතු අඩු වැඩ, වේගවත් එකලස් කිරීම සහ කොන්ත්රාත්කරුවන් සහ සංවර්ධකයින් සමඟ වඩා හොඳ ප්රතිරූපයක් හරහා ඔබේ ආයෝජනයෙන් පැහැදිලි ප්රතිලාභයක් ඔබට ලැබේ.
නිති අසන පැණ
Q1: තල විෂ්කම්භය කැපුම් අනුකූලතාවයට බලපාන්නේ කෙසේද?
A: විශාල තල, විශේෂයෙන් 450 සහ 500 mm අතර, ගැඹුරු කෝණවලින් ද්රව්ය හරහා කපා ඇති අතර, එමඟින් අඩු බර්ස් සමඟ වඩා හොඳ නිමාවක් ලැබේ. විශාල විෂ්කම්භයක් තිබීම යන්නෙන් අදහස් වන්නේ වැඩි කැපුම් දත් ද්රව්ය සමඟ ස්පර්ශ වන අතර එමඟින් ඇඳීම් පැතිරෙන අතර කුඩා විෂ්කම්භයක් සහිත තේරීම් වලට වඩා දිගු නිෂ්පාදන ධාවනයකදී මානයන් නිවැරදිව තබා ගනී.
Q2: ප්රශස්ත කැපුම් අනුකූලතාව සහතික කරන නඩත්තු කාලසටහන කුමක්ද?
A: සිසිලනකාරකයේ දෛනික පරීක්ෂාවන්, සතිපතා පිරිසිදු කිරීම සහ තල සමාලෝචනය, මාසික පෙළගැස්ම පරීක්ෂාවන් සහ සෑම මාස තුනකට වරක් සම්පූර්ණ ක්රමාංකනය කිරීම යන සියල්ල හොඳ රැකවරණයක කොටස් වේ. කාල පරතරයන් වෙනුවට, තල ප්රතිස්ථාපනය රේඛීය මීටර කැපීම මත පදනම් විය යුතුය. උදාහරණයක් ලෙස, ලෝහ භාවිතයන්හිදී ගුණාත්මක කාබයිඩ් තල සෑම මීටර් 8,000 සිට 12,000 දක්වා වෙනස් කළ යුතුය.
Q3: අර්ධ ස්වයංක්රීය යන්ත්රවලට අභිරුචි කෝණ අවශ්යතා හැසිරවිය හැකිද?
A: අර්ධ ස්වයංක්රීය පද්ධති 45° සහ 90° වැනි කට්ටල කෝණවලදී වඩාත් හොඳින් ක්රියා කරයි, නමුත් අද්විතීය කෝණ අතින් සකස් කළ යුතුය. ඔබ නිතිපතා ප්රතිදානය සඳහා අර්ධ ස්වයංක්රීය යන්ත්ර සහ විශේෂිත වැඩ සඳහා අතින් ක්රියාත්මක වන යන්ත්ර භාවිතා කරන විට, ඔබට ලෝක දෙකෙන්ම හොඳම දේ ලැබේ: අනුකූලතාව සහ නිදහස.
Q4: අඛණ්ඩ කැපුම් ගුණාත්මකභාවය සඳහා ක්රියාකරුවන්ට අවශ්ය පුහුණුව කුමක්ද?
A: ඔවුන්ගේ පුහුණුවේ කොටසක් ලෙස, ක්රියාකරුවන් යන්ත්රය නිසි ලෙස තද කරන්නේ කෙසේද, කාර්යය සඳහා නිවැරදි තලය තෝරා ගන්නේ කෙසේද, තල ඇඳීමේ පළමු සලකුණු හඳුනා ගන්නේ කෙසේද, සිසිලන පද්ධතිය භාවිතා කරන්නේ කෙසේද සහ මූලික පෙළගැස්ම පරීක්ෂා කරන්නේ කෙසේද යන්න ඉගෙන ගත යුතුය. නිපුණතා පාදක සහතික කිරීම මඟින් සේවකයින් තමන් කරන දේවල් කප්පාදුවේ ගුණාත්මකභාවය සහ නිරවද්යතාවයට බලපාන්නේ කෙසේදැයි දන්නා බව සහතික කරයි.
Haolv ගොඩනැගිලි ද්රව්ය වලින් නිරවද්ය කැපුම් විසඳුම් ලබා ගන්න
අපගේ සම්පූර්ණ ජනෙල් සහ දොර පද්ධති පෙළ සමඟින්, Haolv Building Materials වසර 18 ක් තිස්සේ උසස් තත්ත්වයේ ඇලුමිනියම් පැතිකඩ කැපුම් මෙවලම් නිෂ්පාදනය කරමින් සිටී. අපගේ ඉහළ නිරවද්යතාවයකින් යුත් කැපුම් යන්ත්රවල අප කතා කළ තාක්ෂණික ලක්ෂණ ඇත: ±0.1mm නිරවද්යතාවය, 45°/90° ගැලපීම, ස්වයංක්රීය සිසිලනය සහ කාබයිඩ් තල තාක්ෂණය. මෙය ඔබේ නිෂ්පාදන මෙහෙයුම් අනුකූල බව සහතික කරයි. ඇලුමිනියම් පැතිකඩ කැපුම් යන්ත්ර අලෙවි කරන සුප්රසිද්ධ සමාගමක් ලෙස, ඔබට නිවැරදි උපකරණ තෝරා ගැනීමට උපකාර කිරීමේ සිට එය භාවිතා කරන ආකාරය ඔබට ඉගැන්වීම දක්වා අපි සම්පූර්ණ තාක්ෂණික සහාය ලබා දෙන්නෙමු. අපගේ සේවාවන් ISO සහ CE සහතික මගින් සහාය දක්වයි.
අපගේ ඉංජිනේරු කණ්ඩායම, තිර බිත්ති නිෂ්පාදකයින්, ජනෙල් පද්ධති ස්ථාපකයන් සහ බොහෝ ඇණවුම් මත වැඩ කරන සාමාන්ය ඉදිකිරීම්කරුවන්ට අවශ්ය දේ හරියටම දනී. ඔබගේ පැතිකඩෙහි මිනුම් සහ නිෂ්පාදන පරිමාවට ගැලපෙන ආකාරයෙන් අපට ඔබේ උපකරණ සැකසිය හැකි අතර, දින 25 සිට 30 දක්වා බෙදාහැරීමේ කාලය සහතික කිරීමට අපි ප්රමාණවත් තොගයක් අතේ තබා ගනිමු. ඉහළ ද්රව්ය සපයන්නන් සමඟ අපගේ සම්බන්ධතාවය, ගැඹුරු අභිරුචිකරණයන් කිරීමට අපගේ හැකියාව සමඟින්, ඔබගේ සියලු නිෂ්පාදන අවශ්යතා සපුරාලන ඒකාබද්ධ විසඳුම් ලබා දීමට අපට ඉඩ සලසයි. අපගේ අති නවීන තාක්ෂණය සහ තාක්ෂණික උපදේශන සේවාවන් ඔබේ නිෂ්පාදනයේ විධිමත්භාවය සහ ඔබේ ව්යාපෘති බෙදාහැරීමේ විශ්වසනීයත්වය වැඩිදියුණු කිරීමට ඔබට උපකාර කරන්නේ කෙසේද යන්න ගැන කතා කිරීමට kristin@haolvwindows.com හා සම්බන්ධ වන්න.
ආශ්රිත
1. ඇමරිකානු ගෘහ නිර්මාණ නිෂ්පාදකයින්ගේ සංගමය. (2021). කවුළු ආවරණ යෙදුම් සඳහා ඇලුමිනියම් නිස්සාරණ නිෂ්පාදන ප්රමිතීන් . AAMA ප්රකාශනය TIR-A8-18.
2. යන්ත්රෝපකරණ අත්පොත කතුවැකි කාර්ය මණ්ඩලය. (2020). යන්ත්රෝපකරණ අත්පොත, 31 වන සංස්කරණය: ලෝහ කැපීම සහ යන්ත්ර මෙවලම් තාක්ෂණය සඳහා මාර්ගෝපදේශය . කාර්මික මුද්රණාලය Inc.
3. ජාතික කවුළු ශ්රේණිගත කිරීමේ කවුන්සිලය. (2022). ඇලුමිනියම් කවුළු පද්ධති සඳහා තත්ත්ව සහතික සහ නිෂ්පාදන ප්රමිතීන් . NFRC තාක්ෂණික ලේඛනය 500-2022.
4. ටොටන්, ජීඊ සහ මැකෙන්සි, ඩීඑස් (2019). ඇලුමිනියම් අත්පොත: 1 වන වෙළුම - භෞතික ලෝහ විද්යාව සහ ක්රියාවලි . මාර්සෙල් ඩෙකර් ප්රකාශනය.
5. නිෂ්පාදන ඉංජිනේරුවන්ගේ සංගමය. (2021). නිරවද්ය යන්ත්රෝපකරණ තාක්ෂණය: කැපුම් උපකරණ තෝරා ගැනීම සහ තත්ත්ව පාලනය . SME තාක්ෂණික පත්රිකා මාලාව MR21-285.
6. ප්රමිතිකරණය සඳහා වූ ජාත්යන්තර සංවිධානය. (2020). ISO 8486-2:2020 - බන්ධිත උල්ෙල්ඛ - ධාන්ය ප්රමාණයේ ව්යාප්තිය තීරණය කිරීම සහ නම් කිරීම - 2 කොටස: මයික්රොග්රිට් F230 සිට F2000 දක්වා . ISO ප්රමිති කමිටුව TC29/SC5.
ගොඩනැගිලි ජනෙල් දොර තොග මිලදී ගැනීම් සඳහා ඉල්ලීම් අගුලට හිතකර මිලක් යැවීමට වේගවත් සරල නාලිකාවක්.